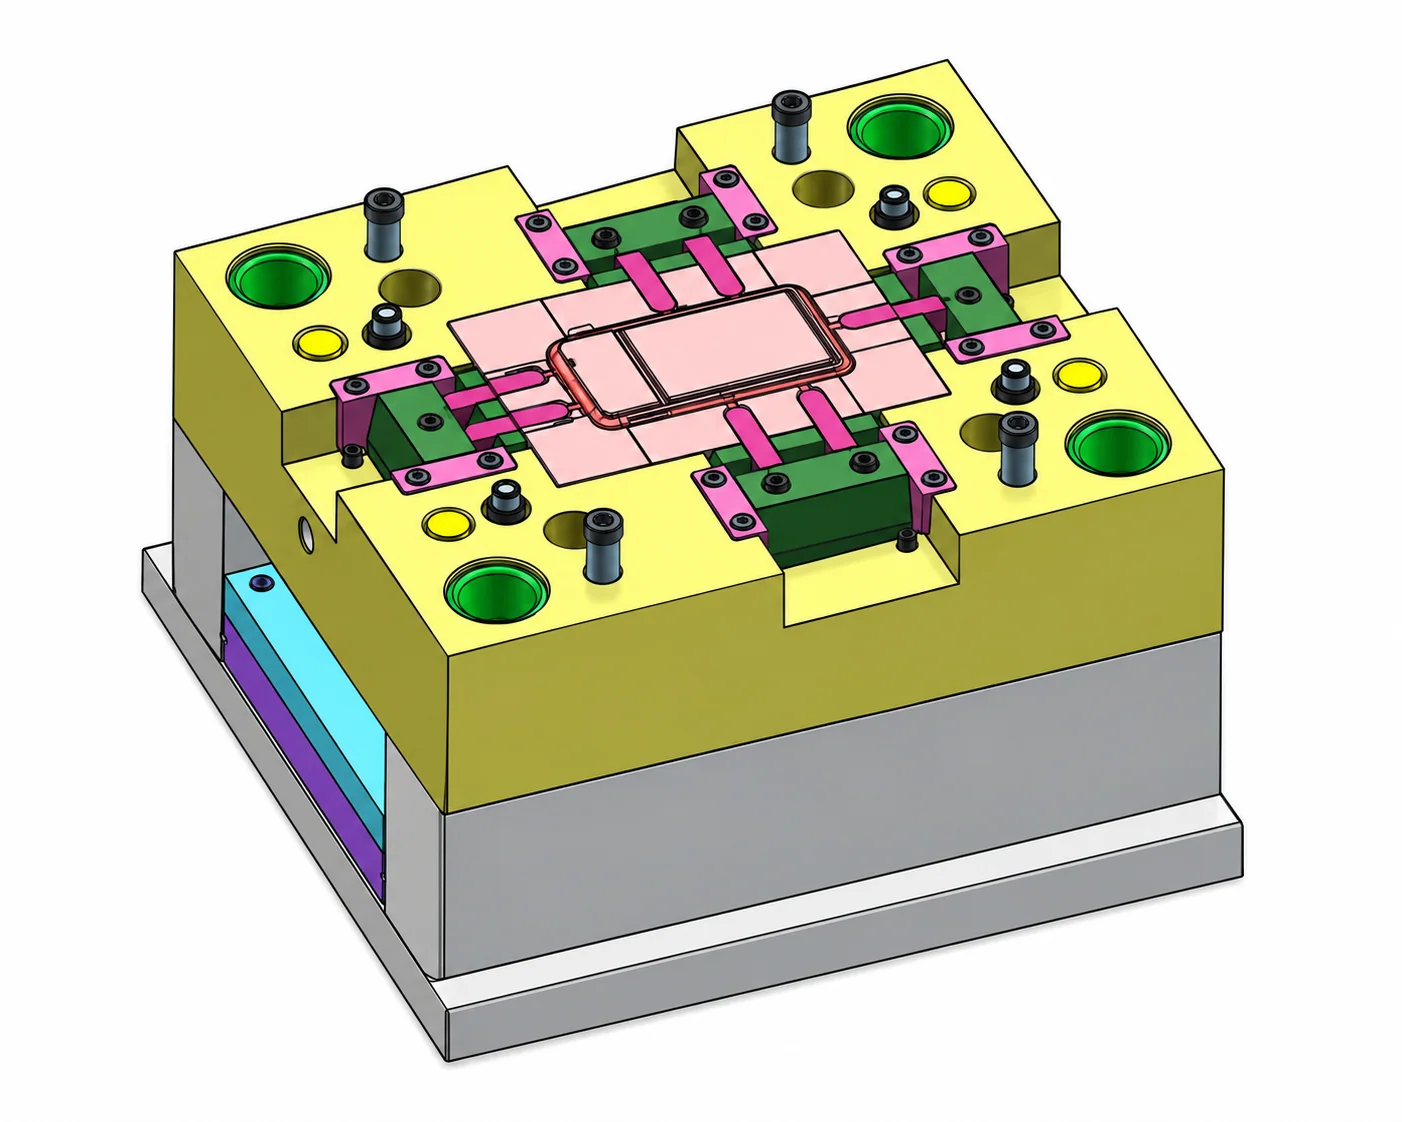
Werkzeug- und Teileprüfung
Werkzeug, Entformungsschrägen, Wandgleichmäßigkeit, Rippen, Dome, Anschnitte, Auswerfer und Trennlinien werden vor der Versuchsplanung gemeinsam geprüft.
SPRITZGUSSGERECHT AUSLEGEN. PRODUKTION NACH FREIGABE.
Kunststoffspritzguss eignet sich für wiederholbare Teile, deren Geometrie für das Formen statt für die Einzelbearbeitung jedes Merkmals ausgelegt werden kann. Vor Werkzeugbau, Versuch, Musterfreigabe und Produktion prüfen wir Wandgleichmäßigkeit, Entformungsschrägen, Rippen, Dome, Schwindungs- und Verzugsrisiko, Anschnitt-, Auswerfer- und Trennlinienpositionen, Optikanforderungen, Einleger und Kunststoffwahl. Verfügbar sind 6 Spritzgießmaschinen mit einer Nennschließkraft bis 200 Tonnen; die endgültige Eignung hängt von freigegebenem Teil, Kunststoff und Werkzeuganforderungen ab.
 Von Ihrer Zeichnung
FERTIGUNGSMÖGLICHKEITEN
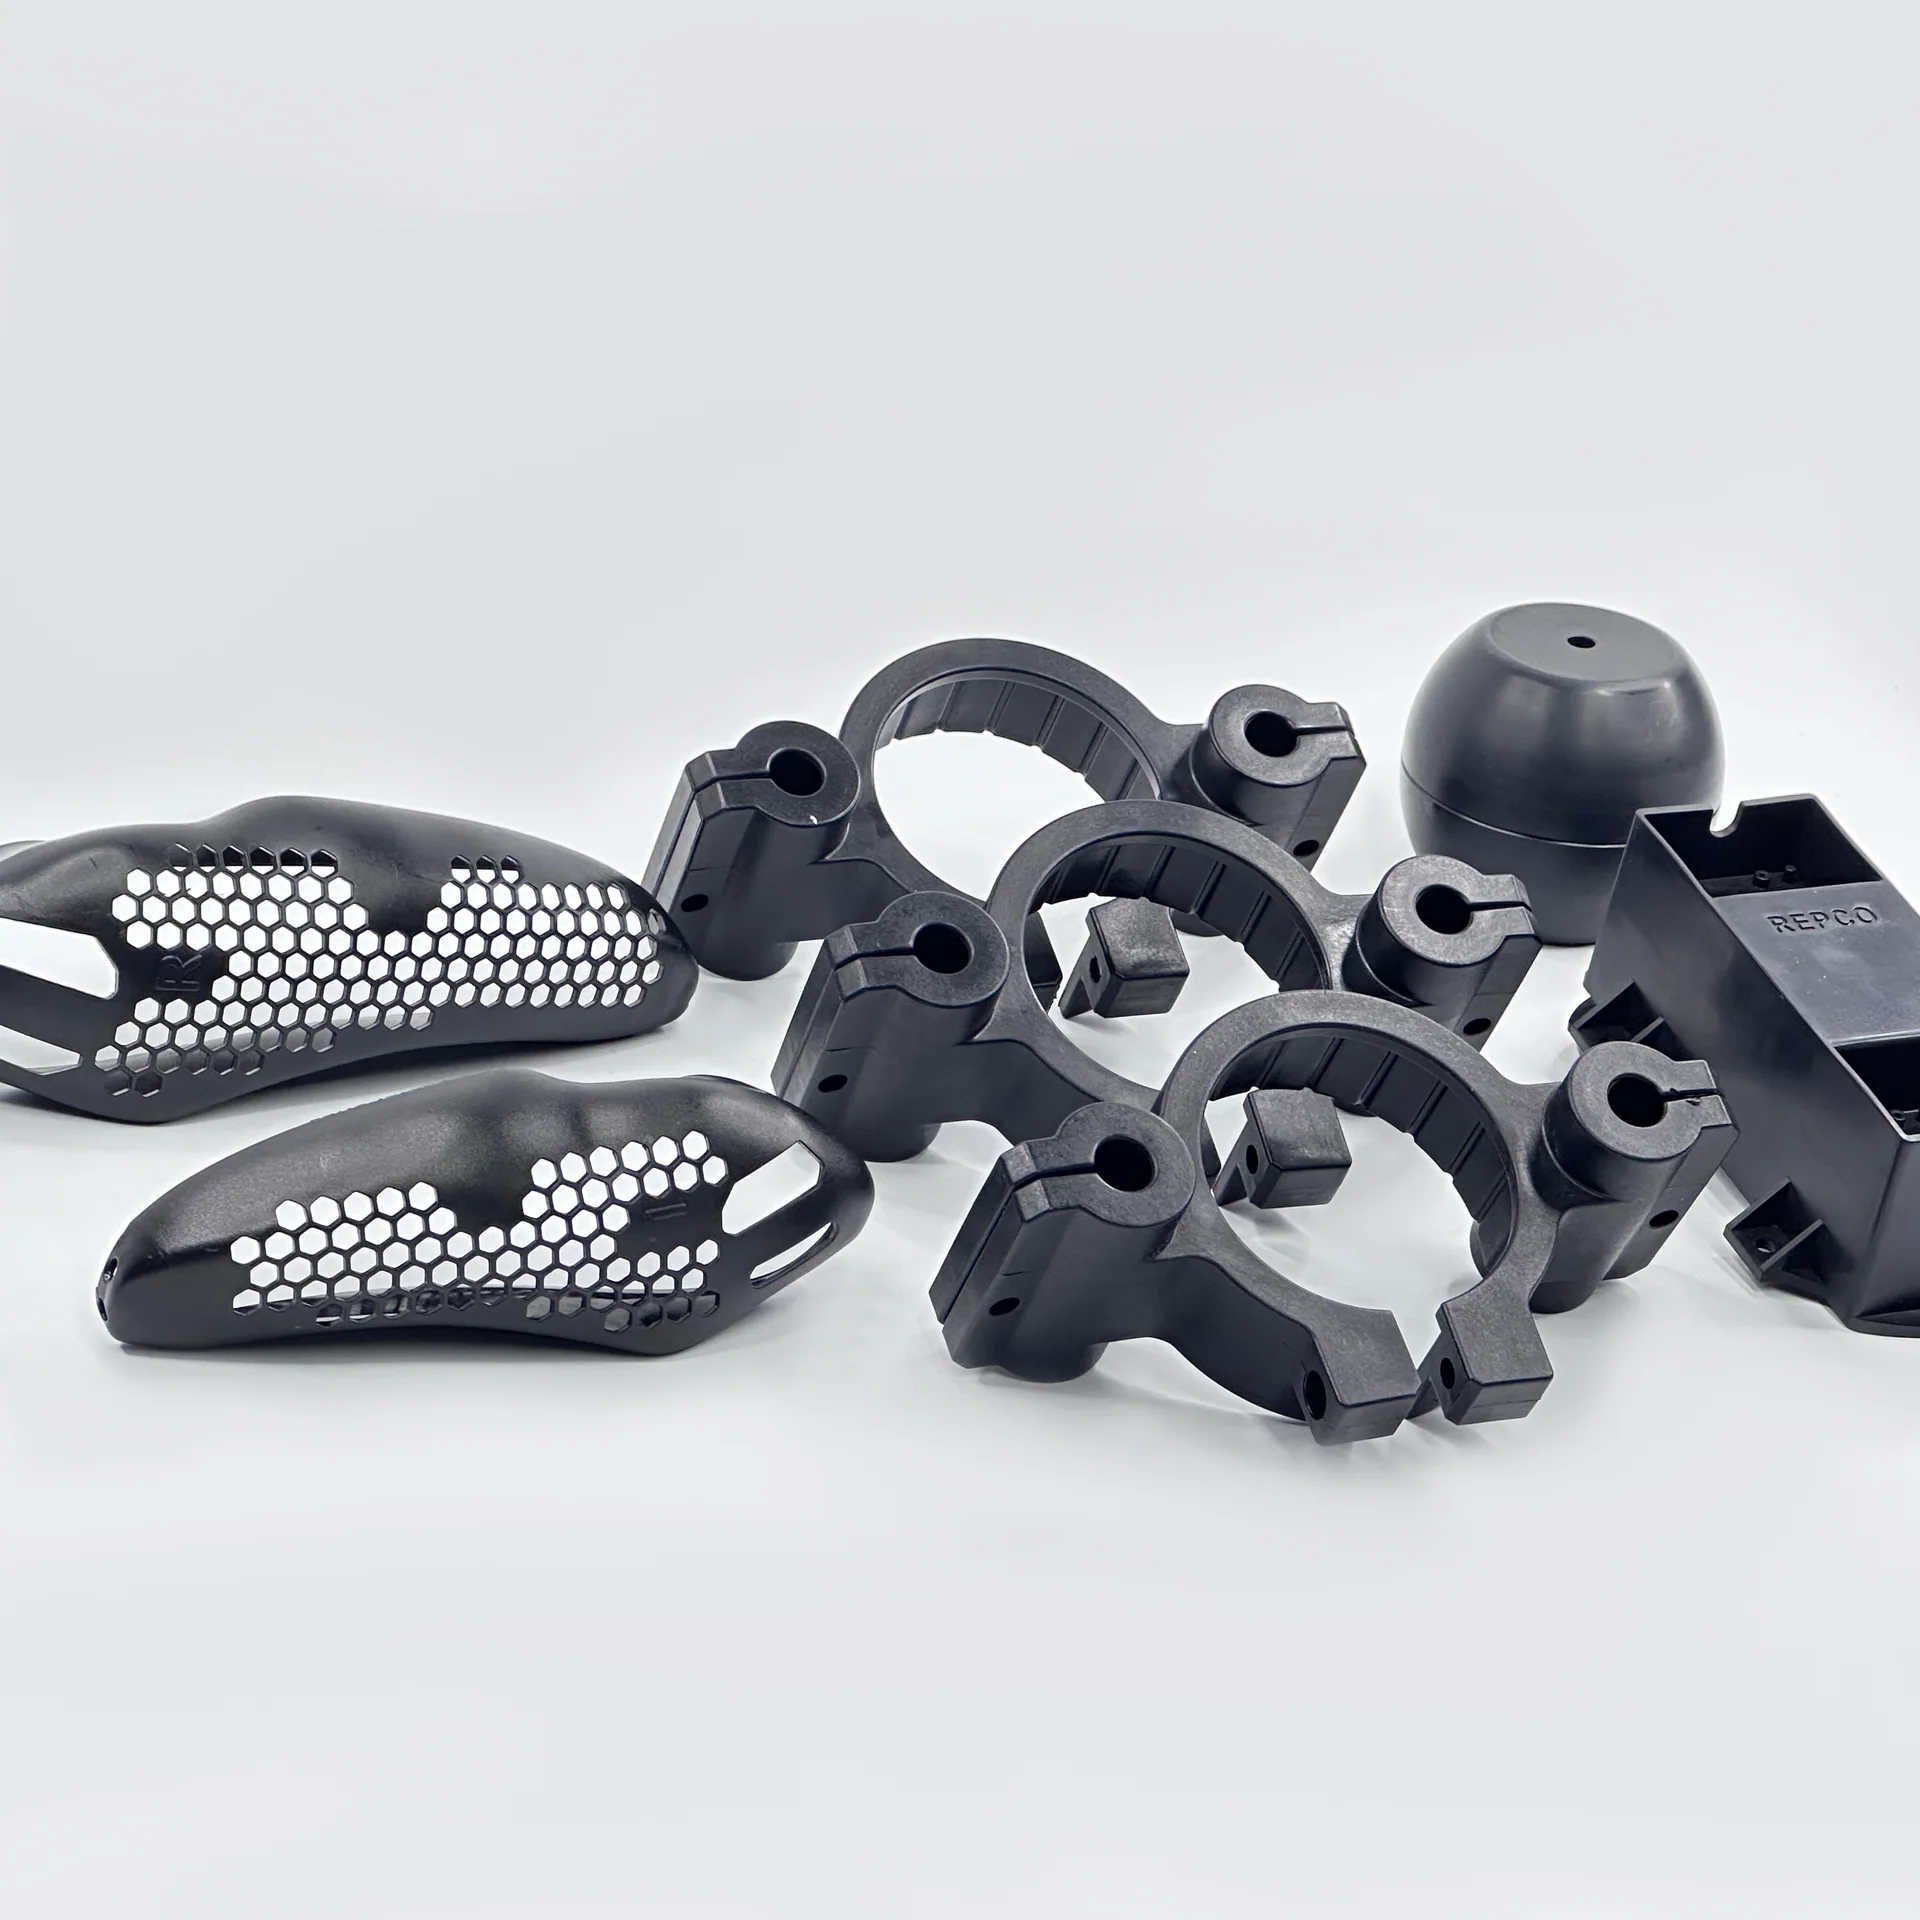
Ein seriengerechtes Spritzgussteil verbindet Funktion, Optik und Werkzeugmachbarkeit. Die Prüfung konzentriert sich auf gleichmäßige Wände, Entformungsschrägen, Rippen- und Domgestaltung, erwartete Schwindung, Trennlinien, Anschnitte und die nach dem Formen relevanten Prüfpunkte.
Unsere Fertigungsmöglichkeiten →Werkzeug, Entformungsschrägen, Wandgleichmäßigkeit, Rippen, Dome, Anschnitte, Auswerfer und Trennlinien werden vor der Versuchsplanung gemeinsam geprüft.
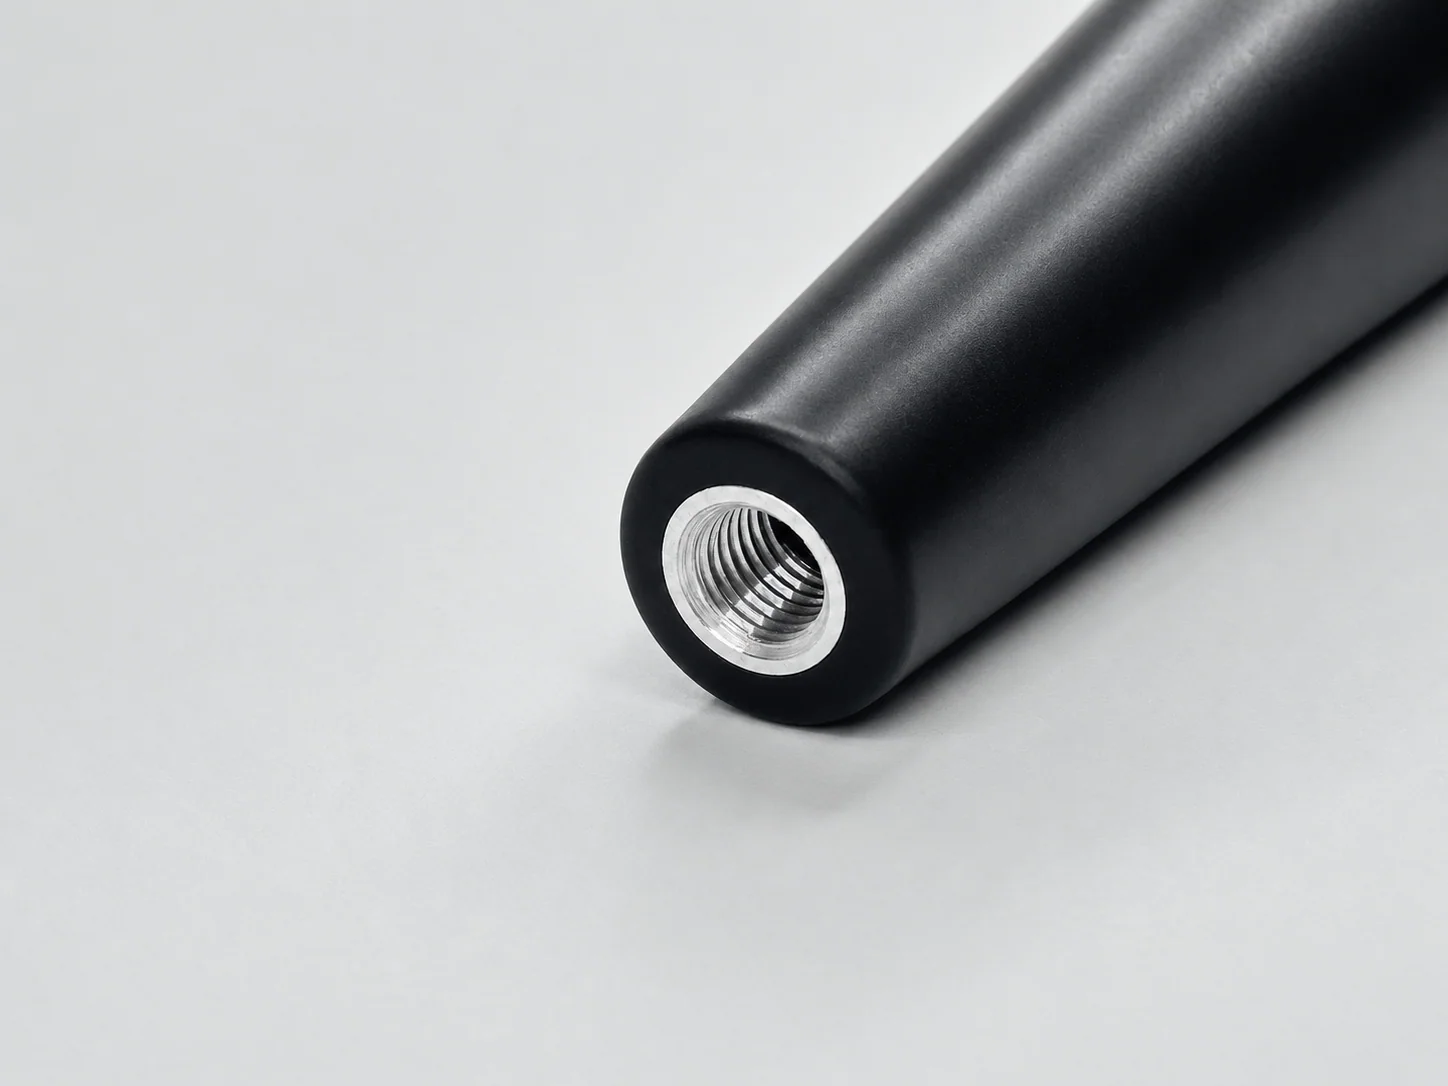
Metalleinleger können integriert werden, wenn die Zeichnung belastbare Gewinde, Befestigungspunkte oder Funktionsschnittstellen erfordert; Einlegergestaltung und Position werden projektspezifisch geprüft.
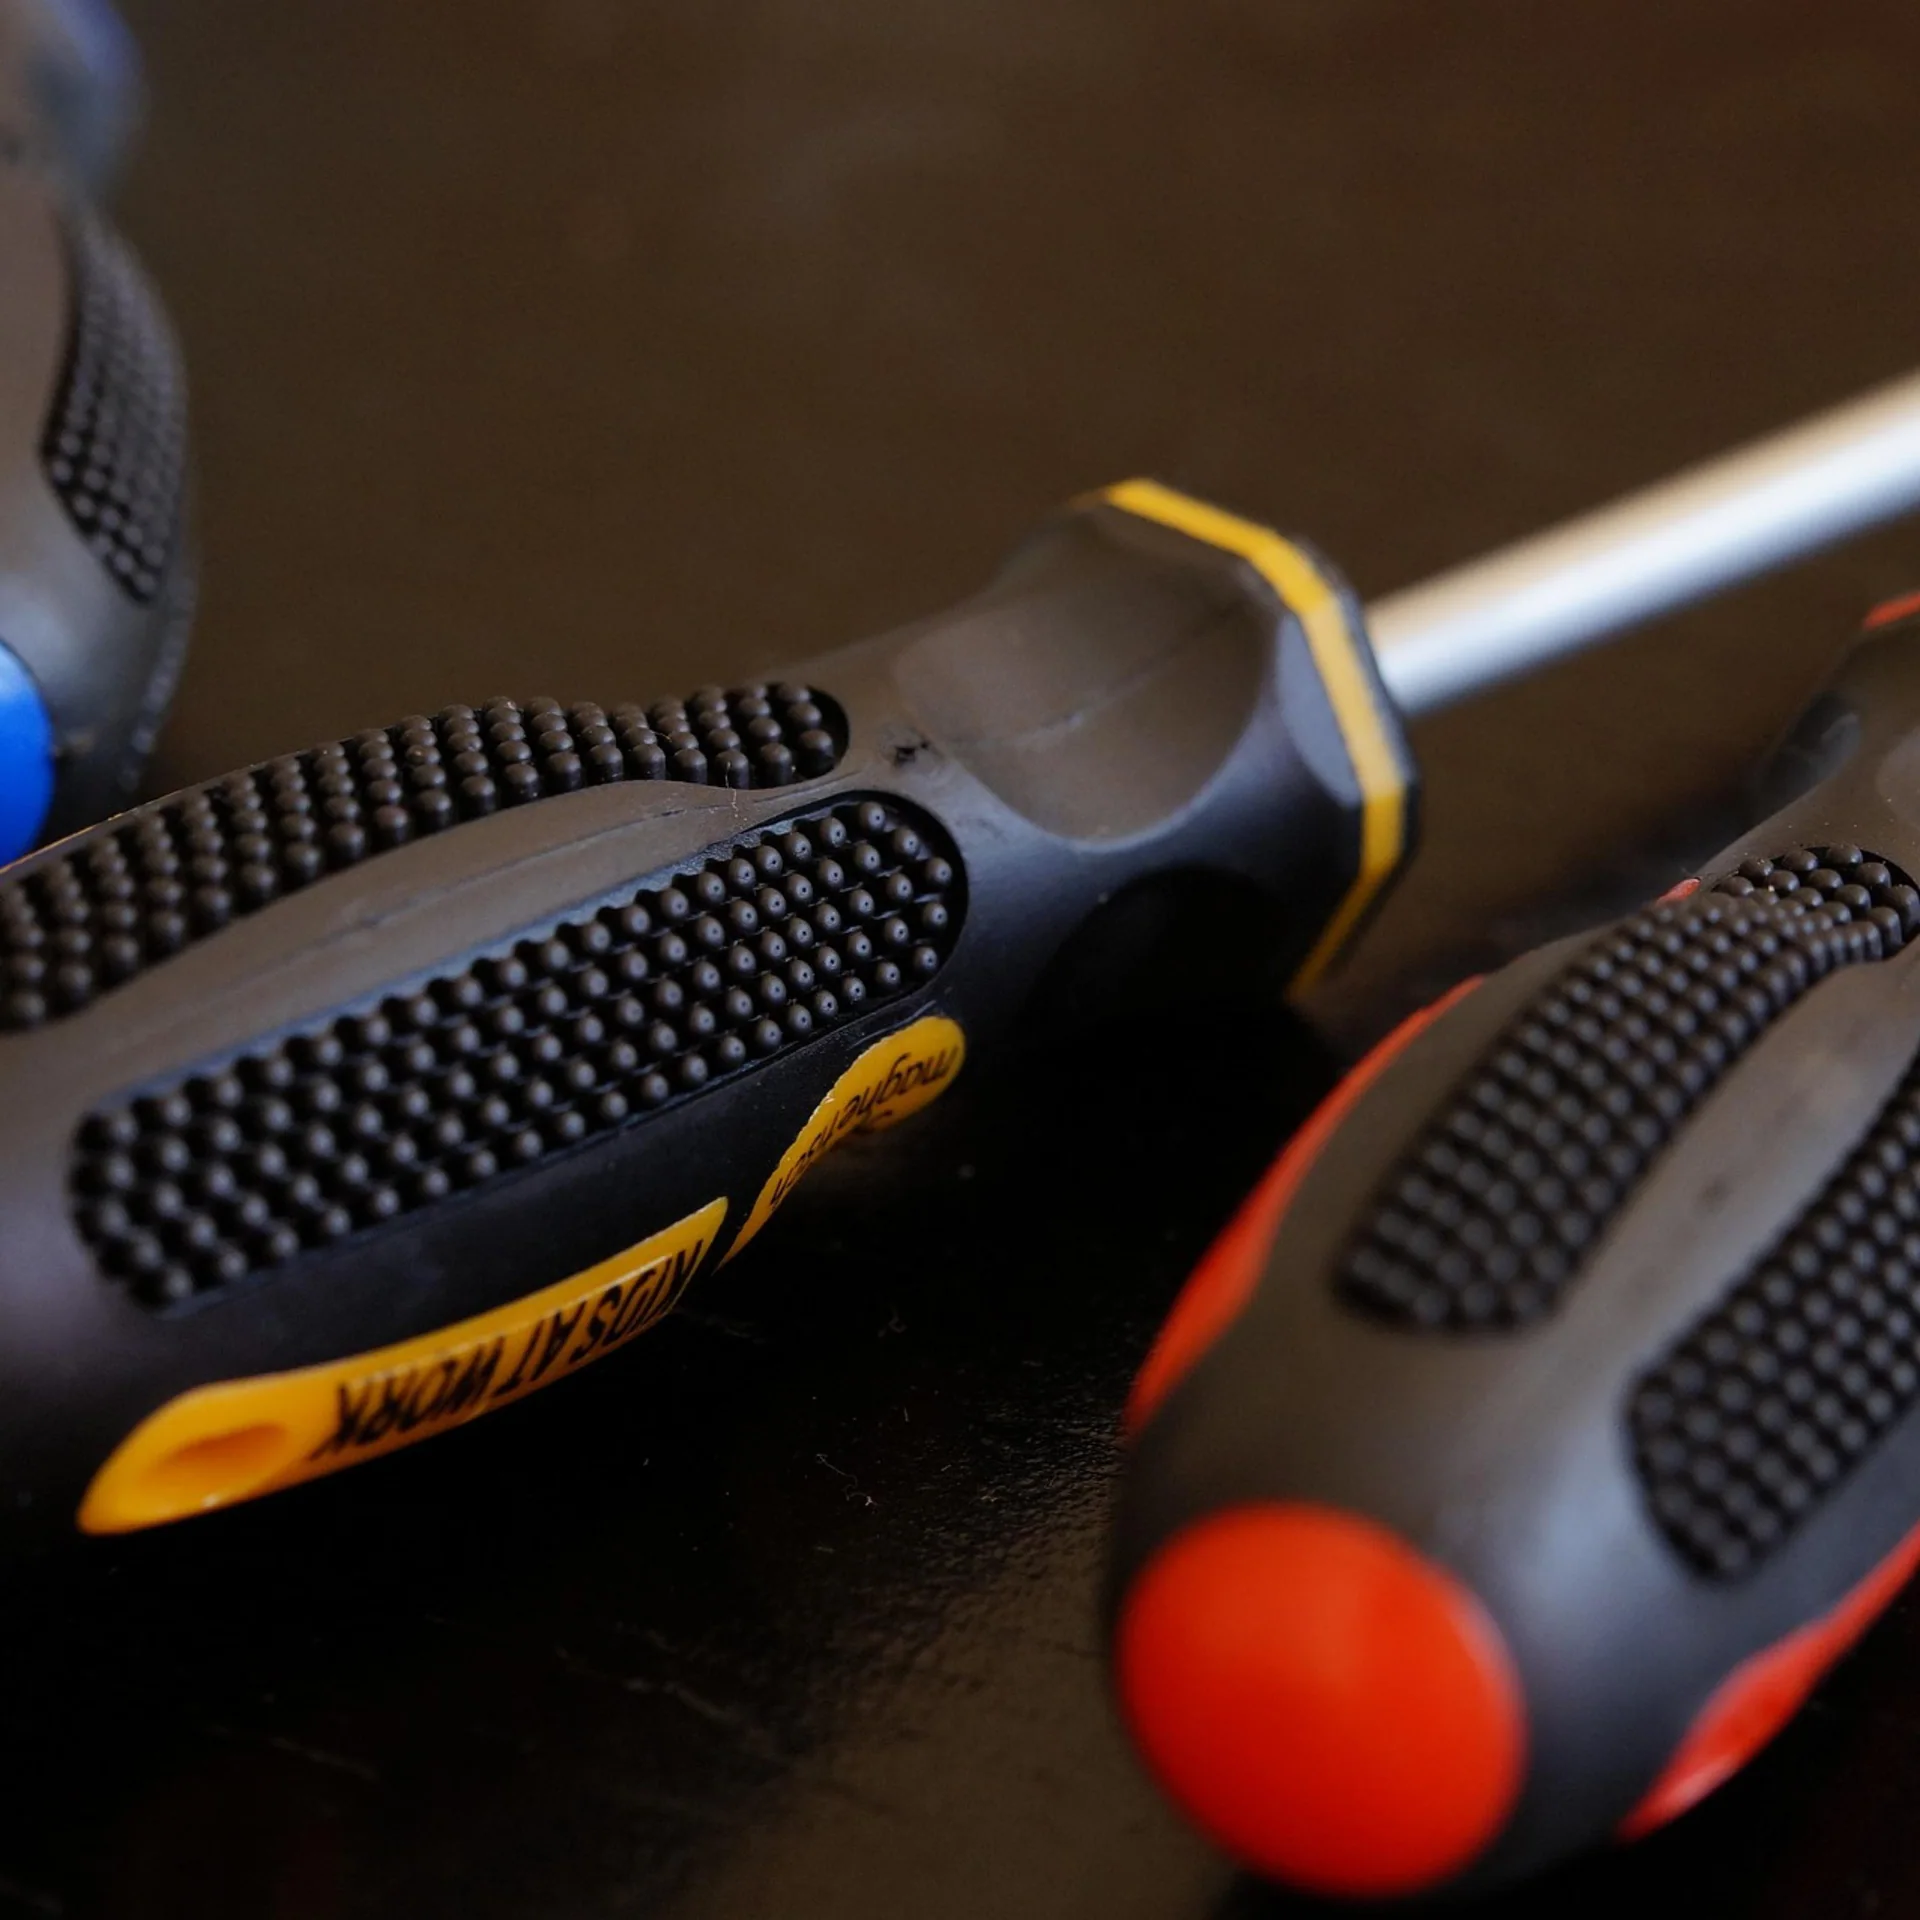
Umspritzen kann geprüft werden, wenn ein Mehrwerkstoffaufbau Funktion, Griffigkeit oder Schutz des Teils unterstützt; Werkstoffverträglichkeit und Werkzeugbedarf werden projektspezifisch bewertet.
WERKSTOFFAUSWAHL
Die Kunststoffwahl wird zusammen mit Wandgleichmäßigkeit, Entformungsschrägen, Rippen, Domen, Schwindung, Verzugsrisiko, Optik und Funktionsbelastung geprüft. Werkstoff und Formgeometrie müssen vor der Werkzeugplanung zusammenpassen.
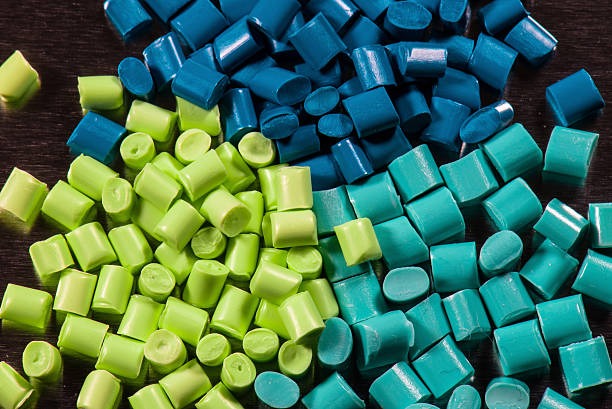 Werkstoffübersicht
AUSGEWÄHLTER WERKSTOFF
Eine gängige Wahl, wenn die Zeichnung Formoptik, Steifigkeit und praktikable Produktionsgeometrie vereint.
OBERFLÄCHENBEHANDLUNGEN
Die Spritzgussoberfläche beginnt mit Kunststoff, Werkzeug, Anschnittposition und Werkzeugtextur. Sichtflächen, Textur, Beschriftungsbereiche, Einleger und Flächen mit nachfolgendem Beschichtungs- oder Schutzbedarf kennzeichnen.
Die Formoberfläche wird anhand von Werkzeug, Kunststoff, Anschnittposition und den Optikanforderungen der Zeichnung geplant.
Mehr erfahrenEine strukturierte Werkzeugoberfläche, geprüft auf Griffigkeit, Blendminderung und einheitliche Optik.
Mehr erfahrenEine Option nach dem Spritzguss für definierte Optikanforderungen und Flächenabdeckung.
Mehr erfahrenDauerhafte Kennzeichnung für Logos, Beschriftungen und Rückverfolgbarkeit bei geeignetem Werkstoff und Markierungsbereich.
Mehr erfahrenEine transparente Beschichtung für ausgewählte Kunststoffe mit definierten Werkstoff- und Optikanforderungen.
Mehr erfahrenFÜR VIELFÄLTIGE BRANCHEN
Geeignet für wiederholbare Formgehäuse, Abdeckungen und Funktionskomponenten, bei denen gleichmäßige Wände, Entformungsschrägen, Rippen, Dome, Trennlinien, Anschnitte und Auswerfen auf den Einsatz abgestimmt werden können.
Alle Anwendungen ansehen →
Innenraum-, Elektro- und nicht tragende Formteile
Projektspezifische Kunststoffgehäuse, Abdeckungen und Gerätekomponenten
Gerätegehäuse, Laborkomponenten und Kunststoff-Funktionsteile
Geräteabdeckungen, Kabelführungsteile und Schutzgehäuse
Isolierkomponenten, Abdeckungen und Gerätegehäuse
Langlebige Kunststoffabdeckungen, Clips und Komponenten für Bordanlagen
FÜR ANSPRUCHSVOLLE PROJEKTE
Die Spritzgussprüfung macht funktionale, optische und werkzeugbedingte Grenzen vor Versuch und Musterfreigabe sichtbar.
Nennwandstärken, Übergänge und entformungskritische Flächen angeben, damit Füllung, Auswerfen und Verzugsrisiko geprüft werden können.
Strukturrippen, Befestigungsdome und Lastpfade kennzeichnen, damit die Geometrie mit Grundwand und Werkzeugrichtung bewertet wird.
Sichtflächen, Dichtbereiche und Funktionsflächen angeben, die Anschnitt-, Auswerfer- oder Trennlinienpositionen begrenzen können.
Bevorzugten Kunststoff, Einsatzanforderungen, Metalleinleger oder Umspritzanforderungen angeben, damit Verträglichkeit und Werkzeugbedarf geprüft werden können.
Kritische Maße, optische Erwartungen und Musterfreigabeanforderungen vor der Produktionsplanung definieren.
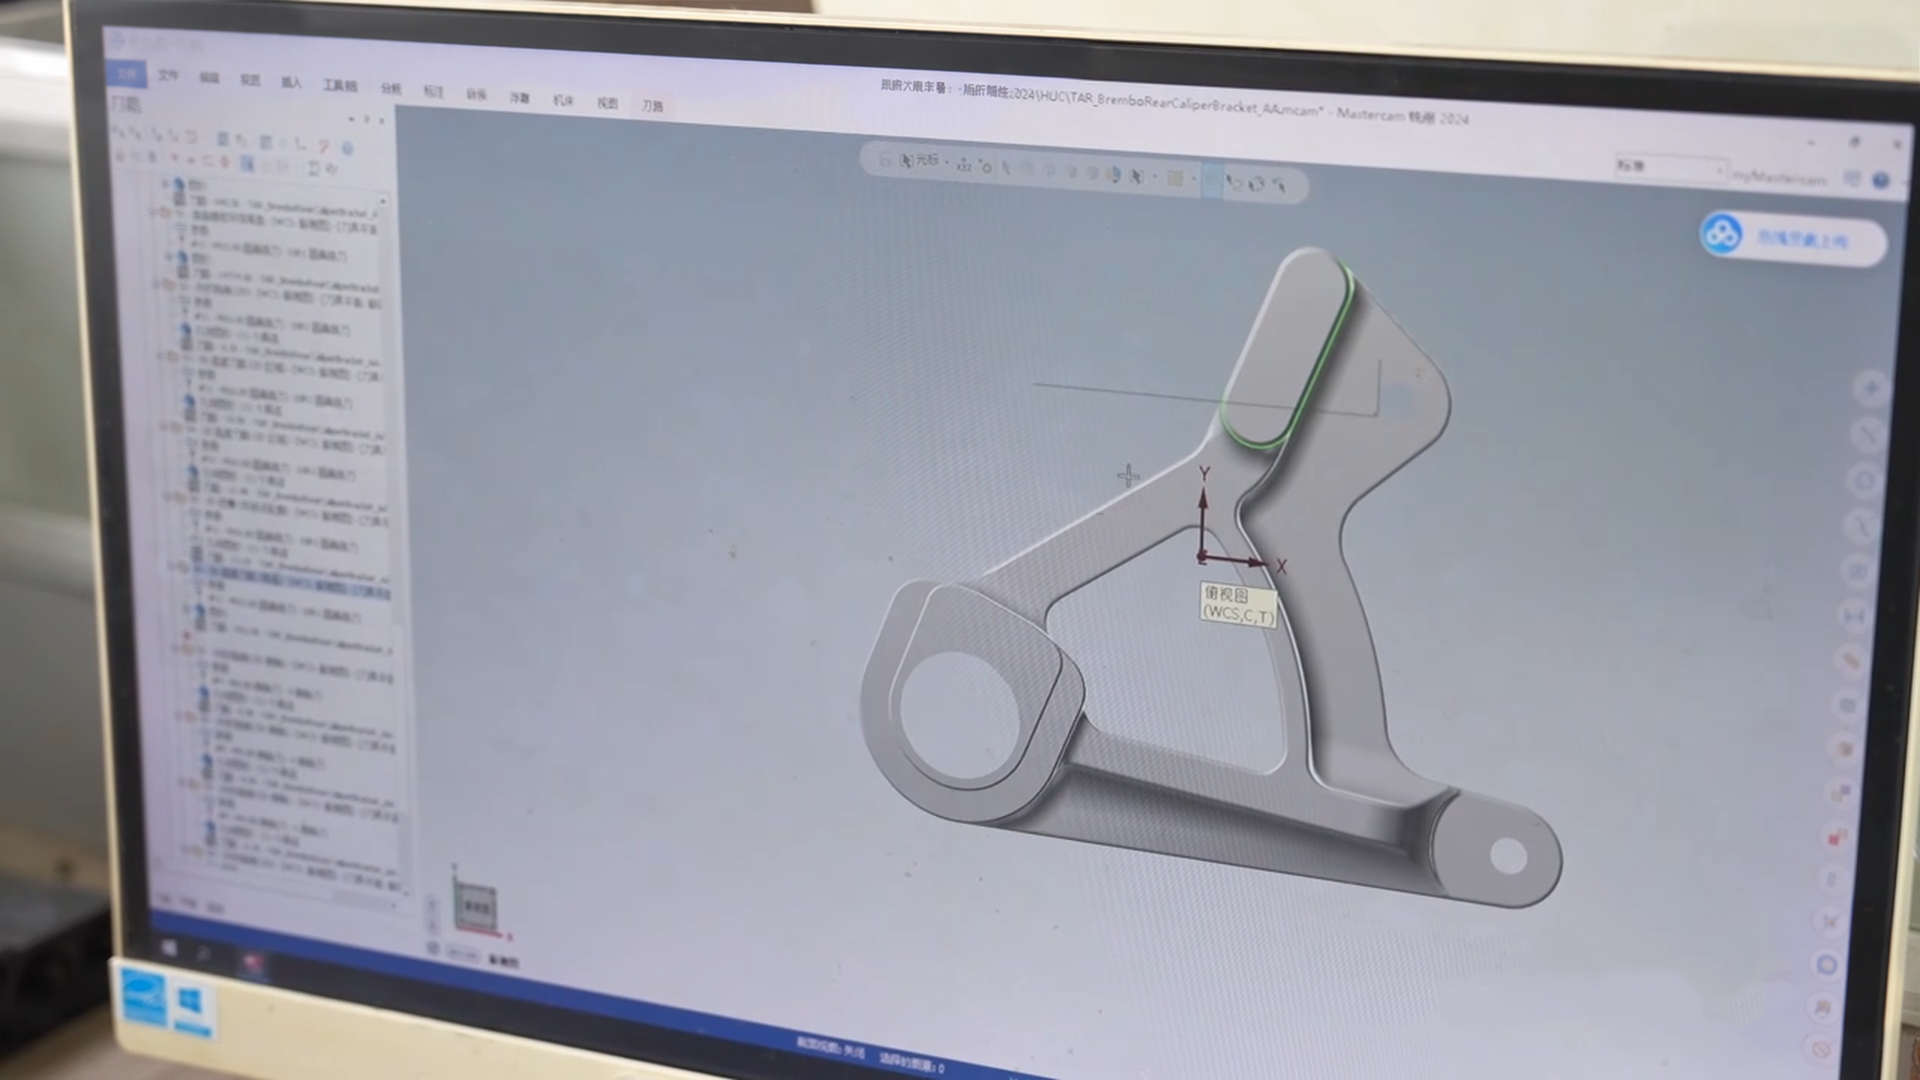
EIN KLARER WEG ZU IHREN BAUTEILEN
Der Ablauf führt von Spritzgießbarkeitsprüfung über Werkzeugbau, Versuch und Musterfreigabe zur Produktion; jede Phase nutzt freigegebene Geometrie, Kunststoff und Projektanforderungen.
3D-Modell, 2D-Zeichnung, bevorzugten Kunststoff, Menge, kritische Maße, Optikanforderungen, Einleger- oder Umspritzbedarf und Lieferziel bereitstellen.
Wandgleichmäßigkeit, Entformungsschrägen, Rippen, Dome, Schwindung und Verzugsrisiko, Anschnitt-, Auswerfer- und Trennlinienpositionen, Textur und Funktionsschnittstellen prüfen.
Werkzeugweg, Versuch und Musterfreigabe anhand freigegebenem Teil, Kunststoff und Anforderungen planen.
Zeichnungsgemäße Maße, Funktionsmerkmale und Sichtflächen prüfen. Allgemeine Spritzgusstoleranz ±0,1 mm, abhängig von Kunststoff, Geometrie, Struktur und Zeichnungsanforderungen.
Produktion und Versand nach Muster- und Anforderungsfreigabe planen; Termine richten sich nach Menge und Auftragsumfang.
QUALITÄTSSICHERUNG
Die Prüfplanung berücksichtigt Formgeometrie, Kunststoff, Funktionsmerkmale, Sichtflächen, Musterfreigabe und für das Endteil relevante Montageanforderungen.
Unser Qualitätsprozess →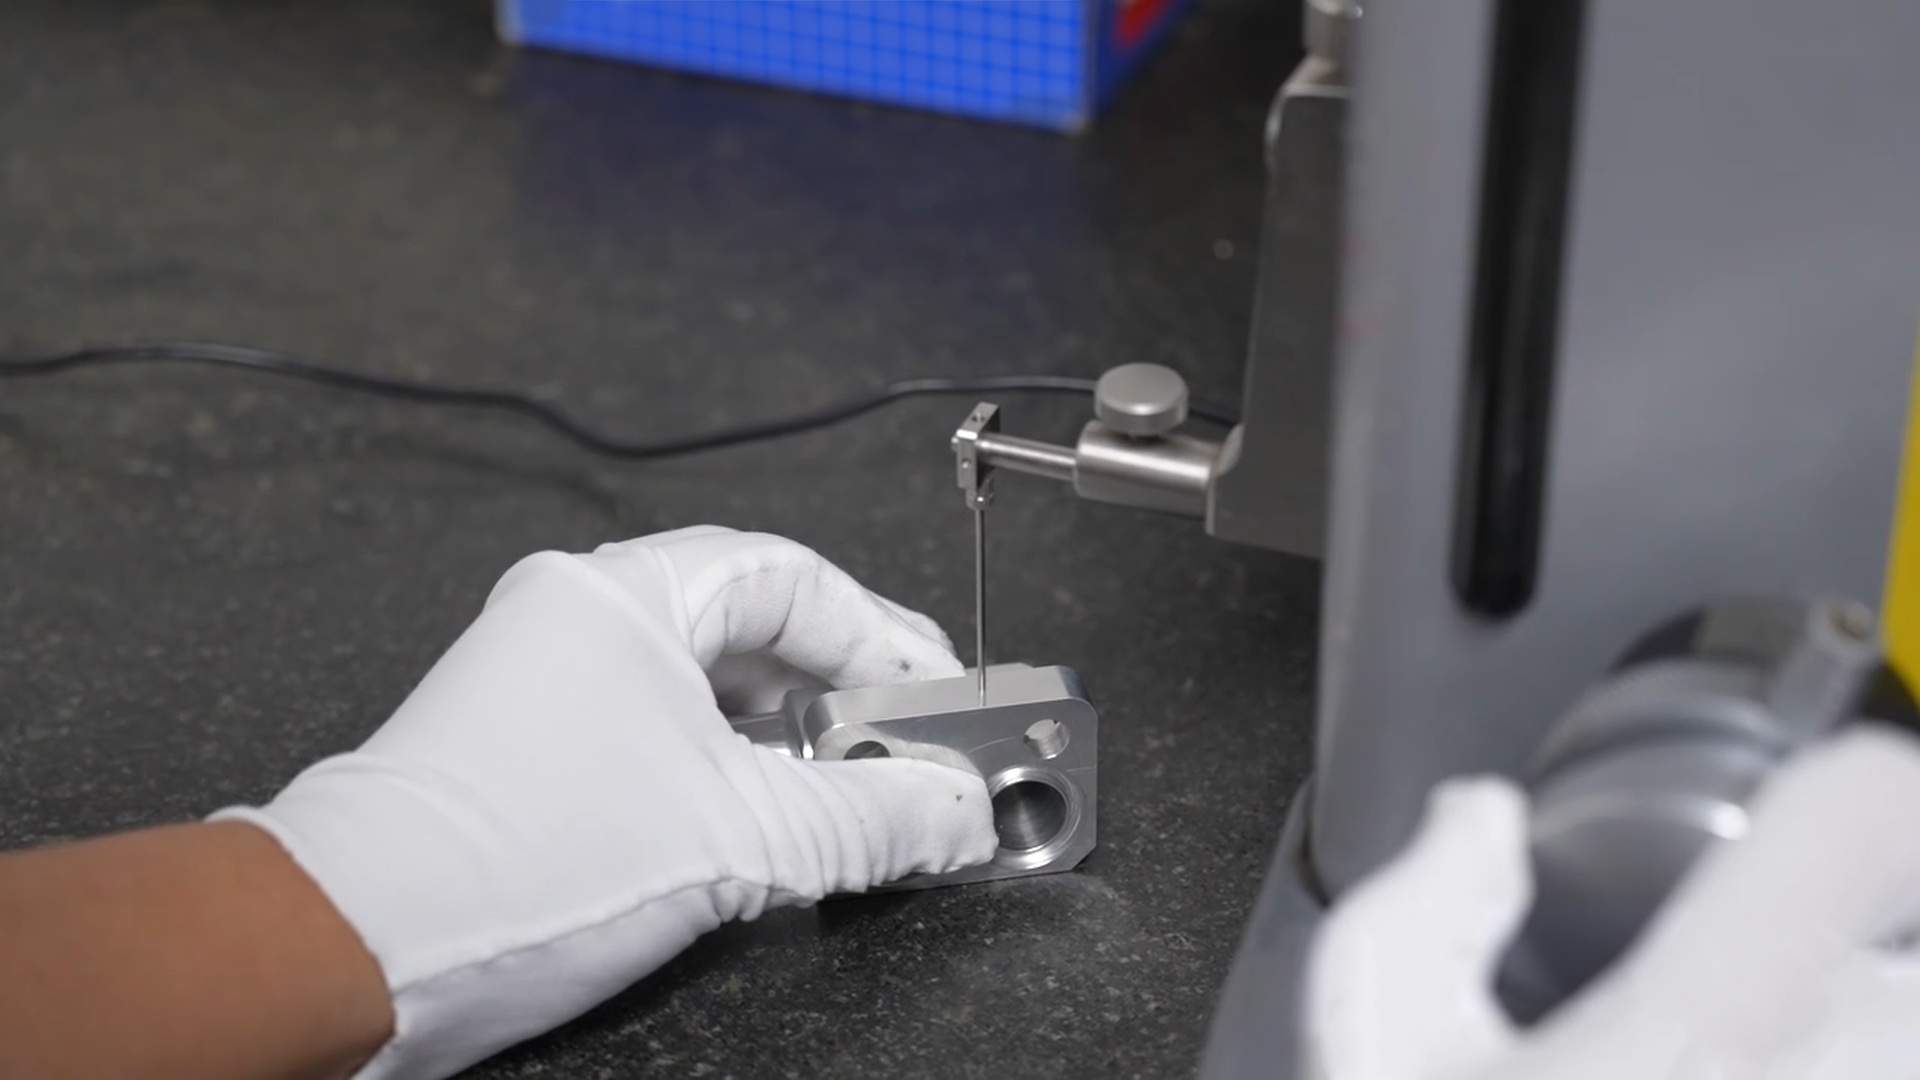
VOM PROTOTYP ZUR SERIE
Werkzeug und T1-Muster benötigen üblicherweise 15–30 Tage, abhängig von freigegebenem Design und Musterfreigabeanforderungen. Produktionstermine hängen von Menge und vereinbartem Projektumfang ab.
Üblicherweise 15–30 Tage, abhängig von freigegebenem Design, Kunststoff, Werkzeug und Musterfreigabeanforderungen
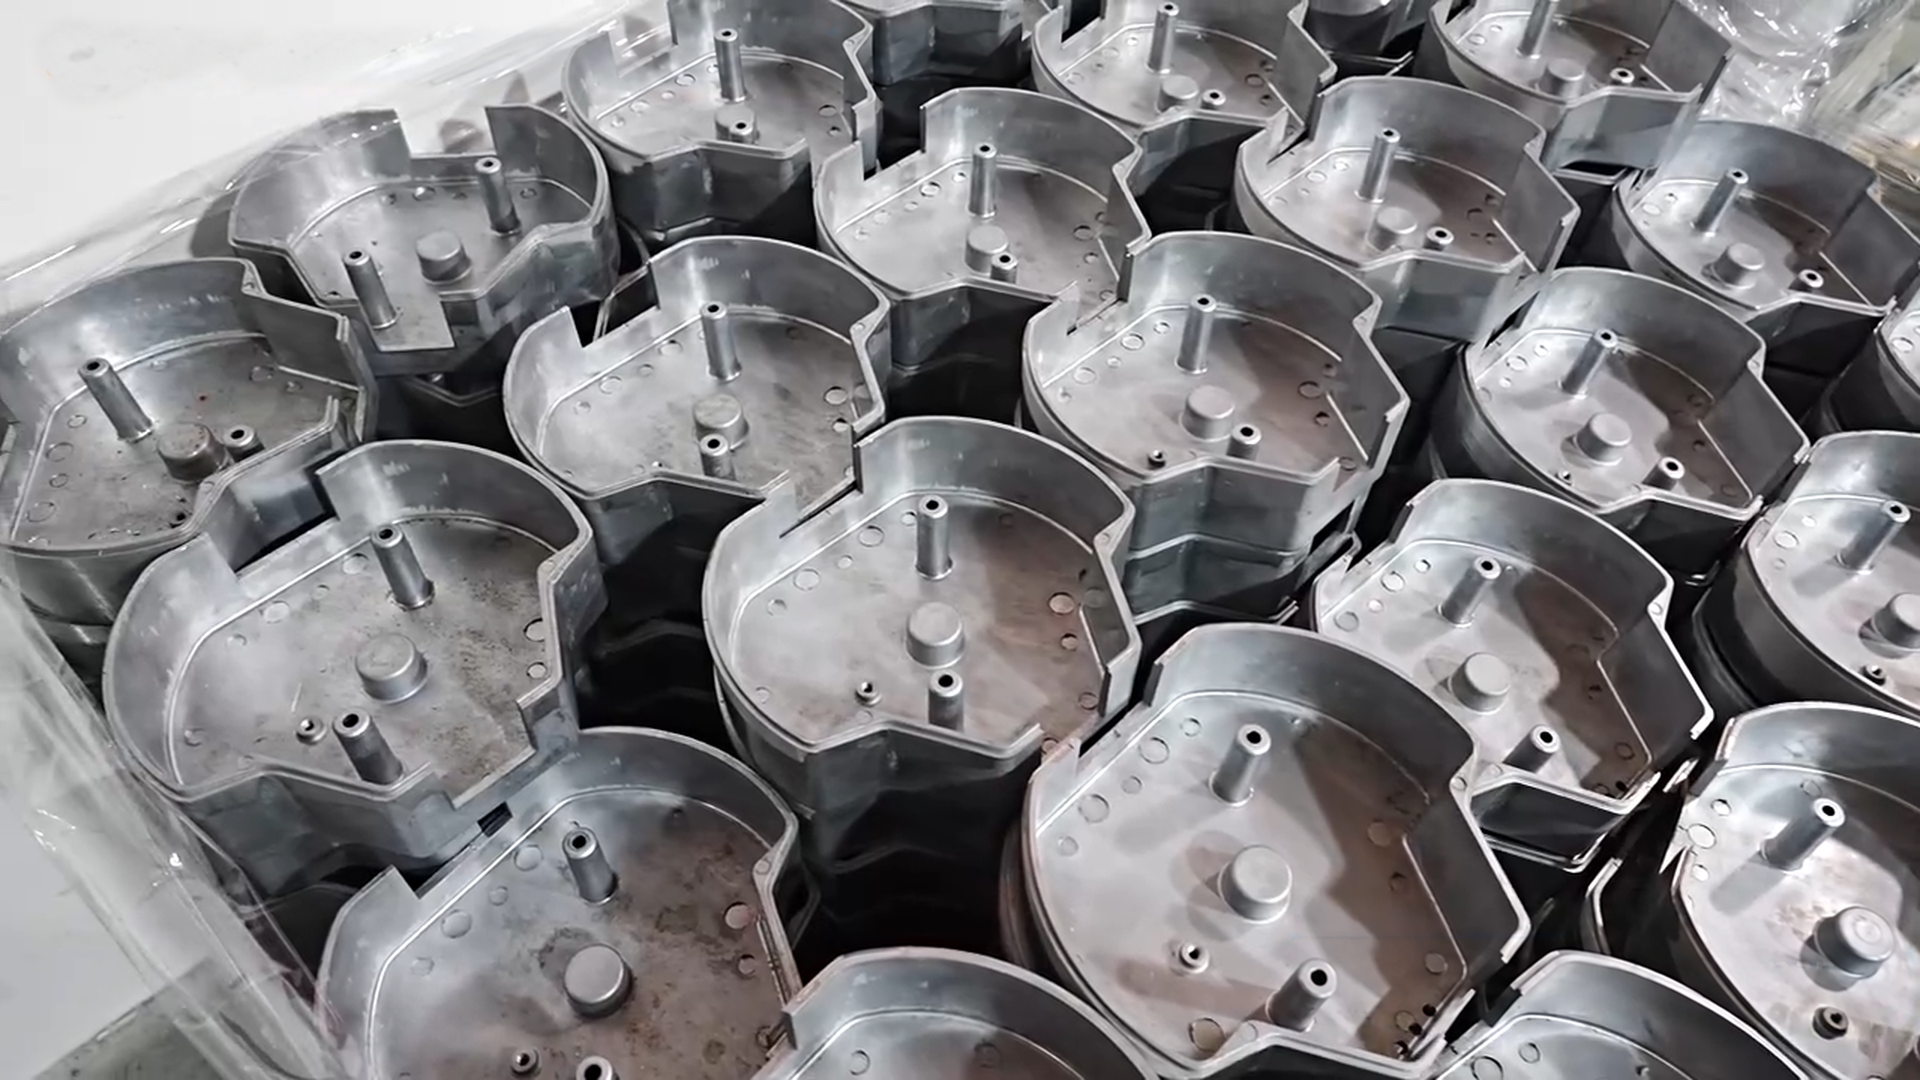
Menge, Kunststoff, Optikanforderungen, Einleger und Prüfumfang nach Musterfreigabe planen
Anhand freigegebener Werkzeuge, Teileanforderungen, Menge und vereinbarter Lieferbedingungen terminieren
HÄUFIGE FRAGEN
Wir akzeptieren STEP, STP, IGES, IGS, X_T, SAT, SLDPRT/SLDXML, PRT, IPT, STL, DXF, DWG und PDF. Ergänzen Sie Kunststoff, Menge, Optik, Einleger- oder Umspritzbedarf, kritische Maße und Musterfreigabekriterien.
Werkzeug und T1-Muster benötigen üblicherweise 15–30 Tage, abhängig von freigegebenem Design und Musterfreigabeanforderungen. Produktionstermine hängen von Menge und vereinbartem Projektumfang ab.
Auf Anfrage können wir eine vom Kunden bereitgestellte Geheimhaltungsvereinbarung (NDA) unterzeichnen. Wir veröffentlichen keine Standardvorlage.
Es ist keine allgemeine Mindestbestellmenge für Spritzguss veröffentlicht. Die Menge wird zusammen mit Teil, Kunststoff, Werkzeugweg, Optikanforderungen und Freigabeumfang geprüft.
Maß-, CMM-, FAI- und Werkstoffdokumentation kann bei entsprechender Spezifikation eingeplant werden. Versuch und Musterfreigabe sind verfügbar; kennzeichnen Sie kritische Maße und Optikanforderungen in den Projektunterlagen.
Lieferbedingungen einschließlich DDP oder DAP, soweit anwendbar, werden nach Transportweg, Ziel, Zollanforderungen und Angebotsbedingungen geprüft. Die Lieferplanung wird für jeden Auftrag bestätigt.