BASADO EN UTILLAJE. PREPARADO PARA PRODUCCIÓN REPETITIVA.

Fundición a presión a medida
Servicios

Utilice fundición a presión cuando la pieza y el proyecto justifiquen un proceso repetible basado en utillaje.

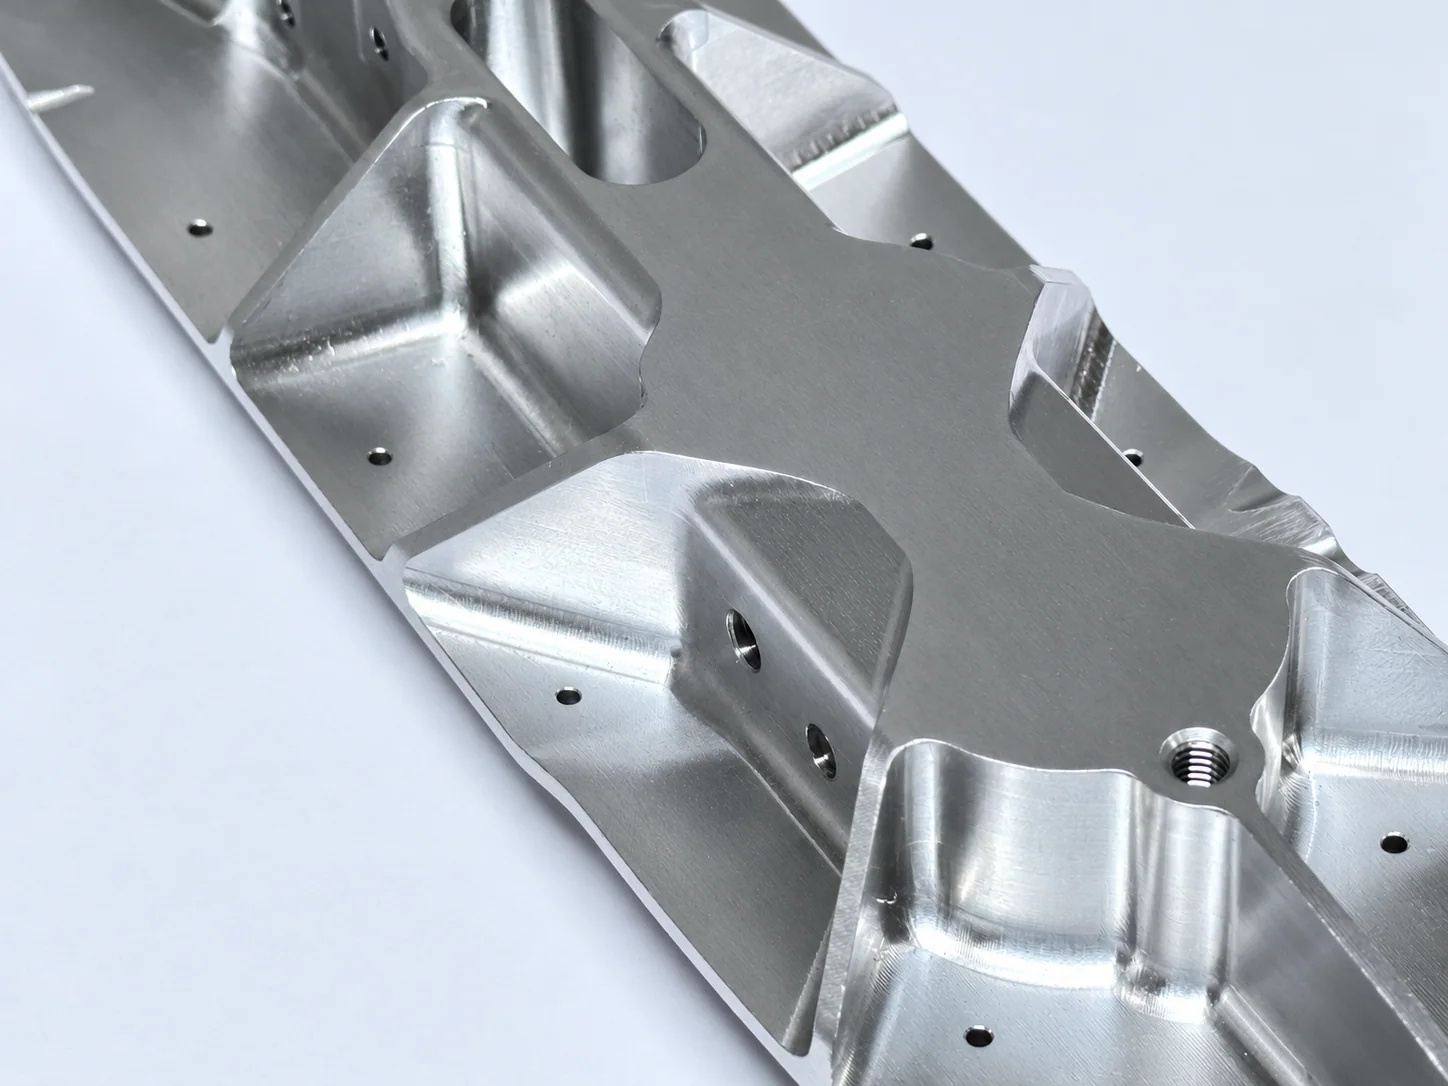
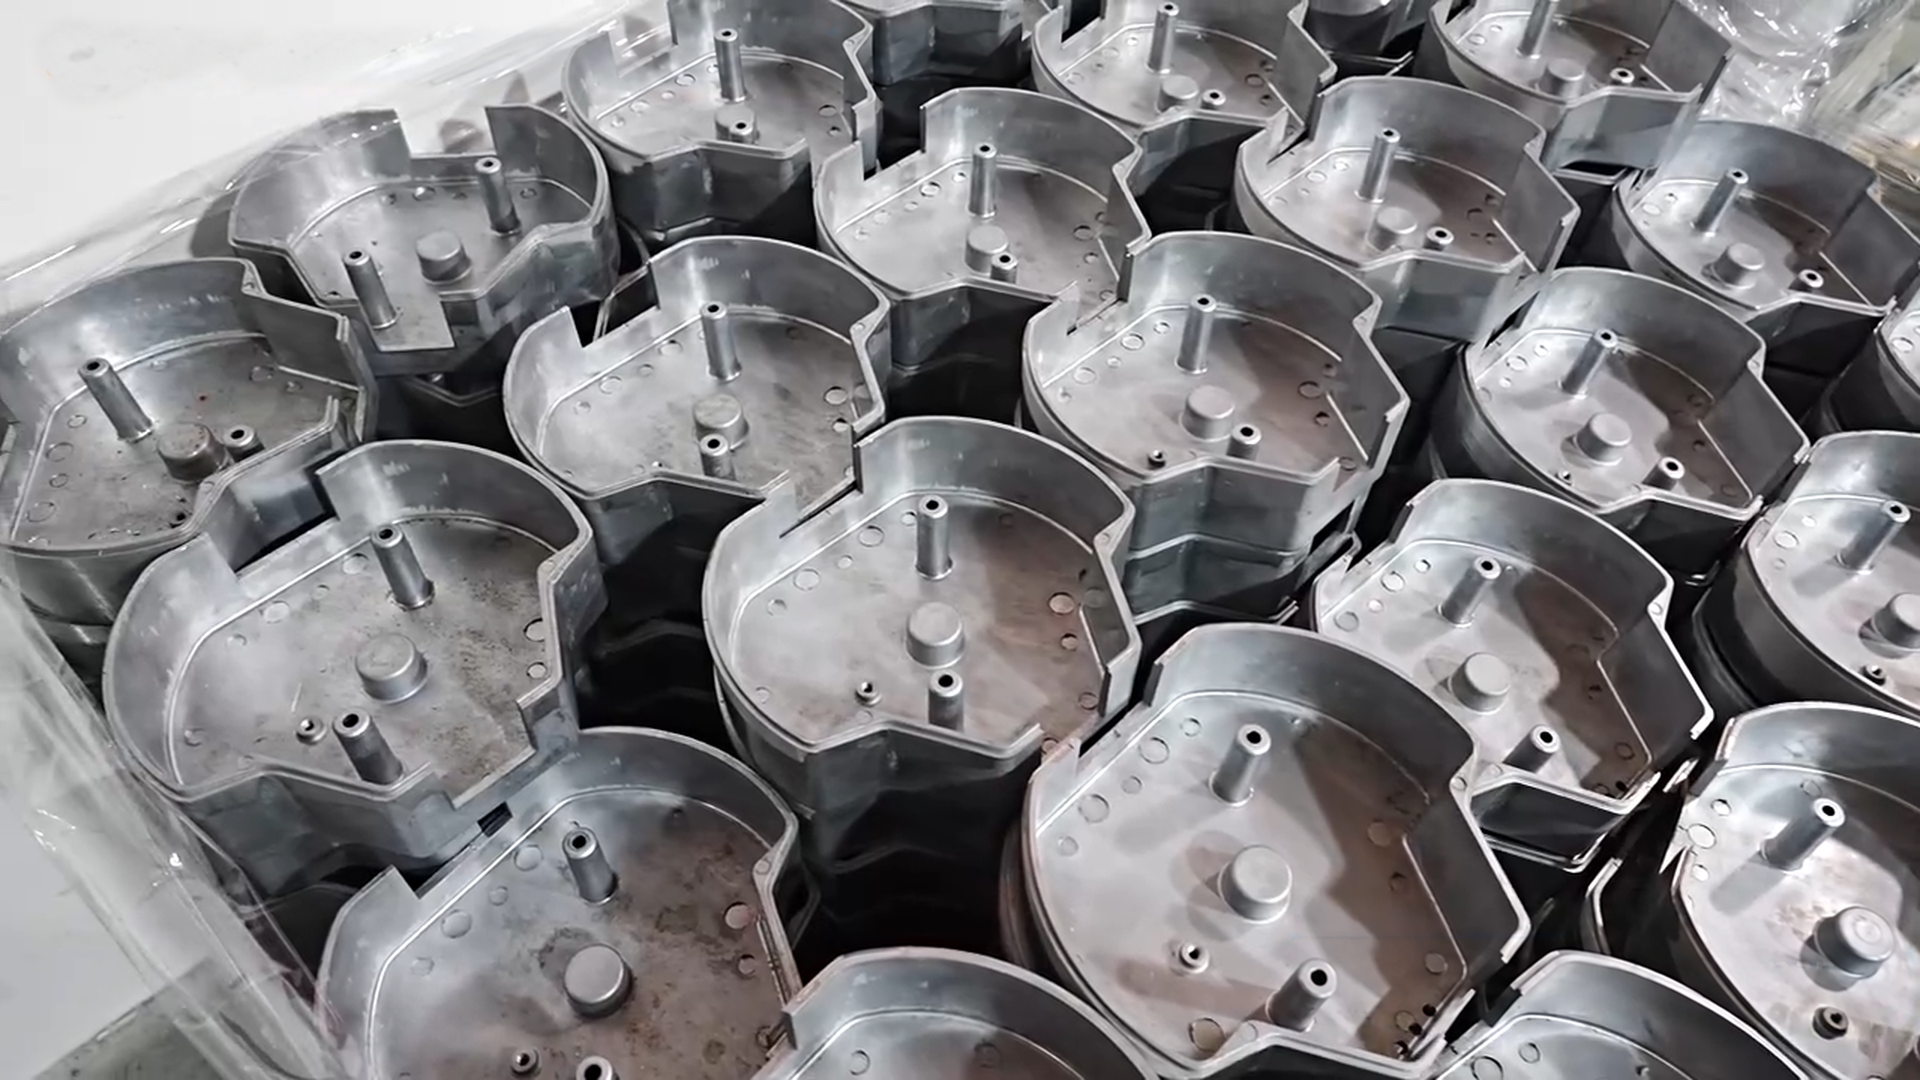
La fundición a presión se evalúa para piezas para producción recurrente de aluminio o zinc cuando el utillaje permite obtener la geometría y el volumen requeridos. La revisión del plano se centra en ángulos de desmoldeo, uniformidad de paredes, nervios, resaltes, líneas de partición, posiciones de expulsores, interfaces funcionales y superficies que puedan necesitar mecanizado CNC posterior. Las superficies fundidas y las interfaces mecanizadas se planifican por separado para cumplir los requisitos funcionales y estéticos.

Revisión del plano Materiales y acabados Coordinación de producción
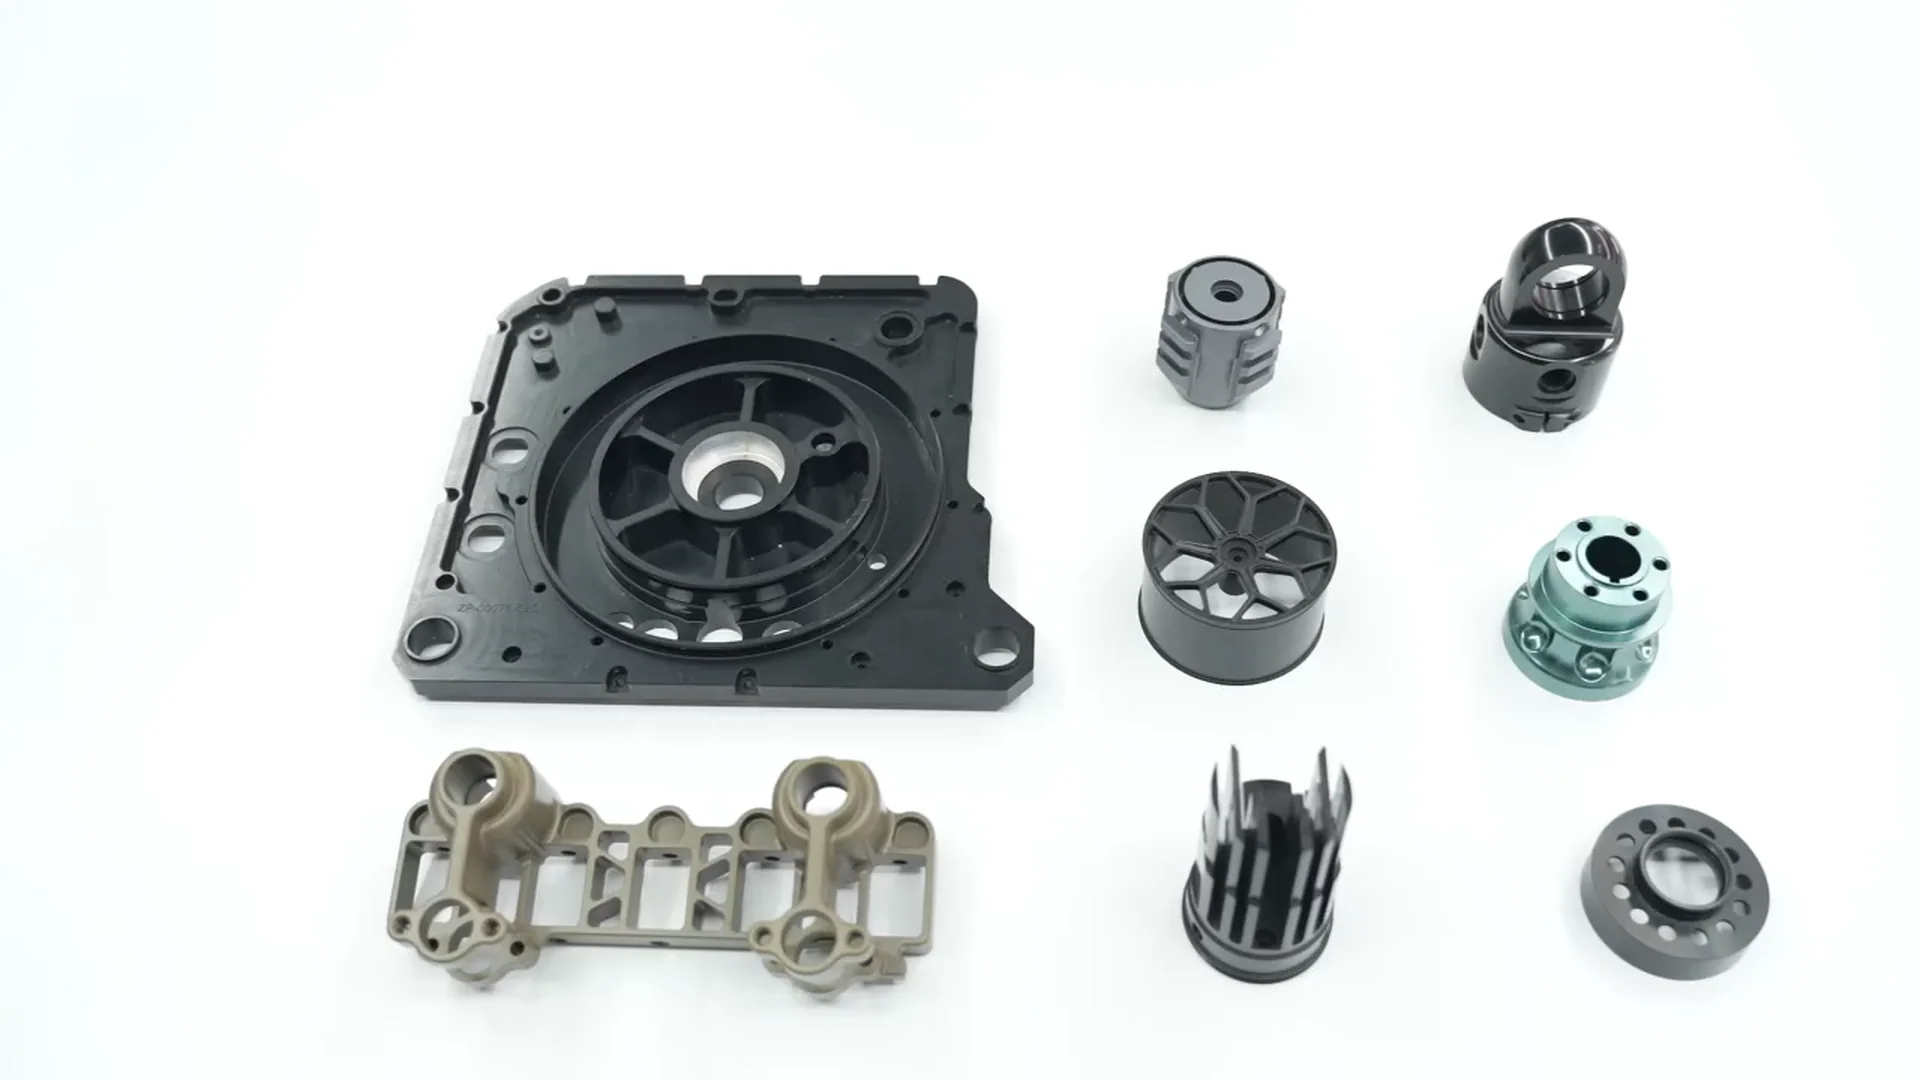
Equipos y componentes de producción para Fundición a presiónDe su plano
a piezas reales

OPCIONES DE MATERIALES

El material adecuado
para su pieza.

Las aleaciones de aluminio y zinc se evalúan junto con colabilidad, detalle geométrico, interfaces funcionales, apariencia, mecanizado posterior y acabado. La selección de aleación forma parte de la decisión sobre utillaje y geometría, no es una consideración posterior independiente.

Aleación de aluminio como referencia de materialGuía de materiales

MATERIAL SELECCIONADO

Aleación de aluminio

Revise conjuntamente geometría fundida, interfaces funcionales, compatibilidad del acabado y mecanizado posterior para piezas de producción recurrente.

Calidades habituales
ADC12, A380, ADC10, A383, A413
Características principales
Ligero · Colable · Dimensionalmente estable
Aplicaciones habituales
Carcasas y conjuntos de gestión térmica y electrónica
Acabados disponibles
En bruto de fundición, mecanizado, recubrimiento en polvo, pintura
Consultar la elección del material →

ACABADOS SUPERFICIALES

El acabado adecuado
para su aplicación.

Distinga las superficies en bruto de agujeros, roscas, alojamientos, caras de montaje y otras interfaces que puedan necesitar mecanizado CNC posterior. Identifique caras visibles, acabado y enmascarado antes de fijar el proceso.

01

En bruto de fundición

Un acabado económico que conserva la superficie fundida en geometrías internas o sin requisitos estéticos.

Más información
02

Pintura en polvo

Un recubrimiento de color duradero para carcasas fundidas y componentes exteriores.

Más información
03

Pintura

Un acabado de color flexible para requisitos visuales y cobertura superficial controlada.

Más información
04

Recubrimiento electrolítico

Una capa metálica electrolítica para mejorar la resistencia a la corrosión o la apariencia.

Más información
05

Arenado

Una textura mate uniforme que prepara las superficies y reduce las marcas visibles.

Más información
06

Mecanizado

Mecanizado posterior para agujeros, roscas e interfaces de montaje críticos.

Más información

PARA UNA AMPLIA GAMA DE SECTORES

Fundición a presión
para aplicaciones reales

Adecuado para carcasas, tapas, mangos y componentes detallados para producción recurrente cuando un proceso basado en utillaje puede evaluarse según aleación, cantidad, geometría, mecanizado posterior y superficies funcionales.

Ver todas las aplicaciones →
Fabricación de precisión para Automoción

Automoción

Carcasas, tapas y componentes de gestión térmica repetibles

Fabricación de precisión para Aeroespacial

Aeroespacial

Componentes fundidos ligeros de equipos específicos del proyecto

Fabricación de precisión para Dispositivos médicos

Dispositivos médicos

Carcasas de equipos, mangos y componentes duraderos de dispositivos

Fabricación de precisión para Comunicaciones

Comunicaciones

Carcasas detalladas de RF, redes y gestión térmica

Fabricación de precisión para Energía

Energía

Envolventes eléctricas y componentes duraderos de sistemas de potencia

Fabricación de precisión para Sector naval

Sector naval

Carcasas y accesorios detallados para conjuntos con requisitos de corrosión

PARA PROYECTOS EXIGENTES

Datos que definen un
proyecto de fundición

La revisión distingue las geometrías que pueden fundirse de las interfaces que deben mecanizarse o controlarse después de fundir.

01

Dependencia del utillaje

El valor de la producción recurrente depende de la pieza aprobada, aleación, cantidad y supuestos de utillaje; no se publica un umbral universal de producción.

02

Geometría fundida

Los ángulos de desmoldeo, la uniformidad de paredes, nervios, resaltes, líneas de partición y expulsores se revisan conjuntamente para definir un proceso práctico de fundición a presión.

03

Superficies funcionales

Identifique agujeros, roscas, alojamientos, caras de montaje e interfaces de sellado o montaje críticos que puedan necesitar mecanizado posterior.

04

Aleación y acabado

Indique si se prefiere aleación de aluminio o zinc y defina por separado las superficies en bruto, mecanizadas y estéticas.

05

Alcance de inspección

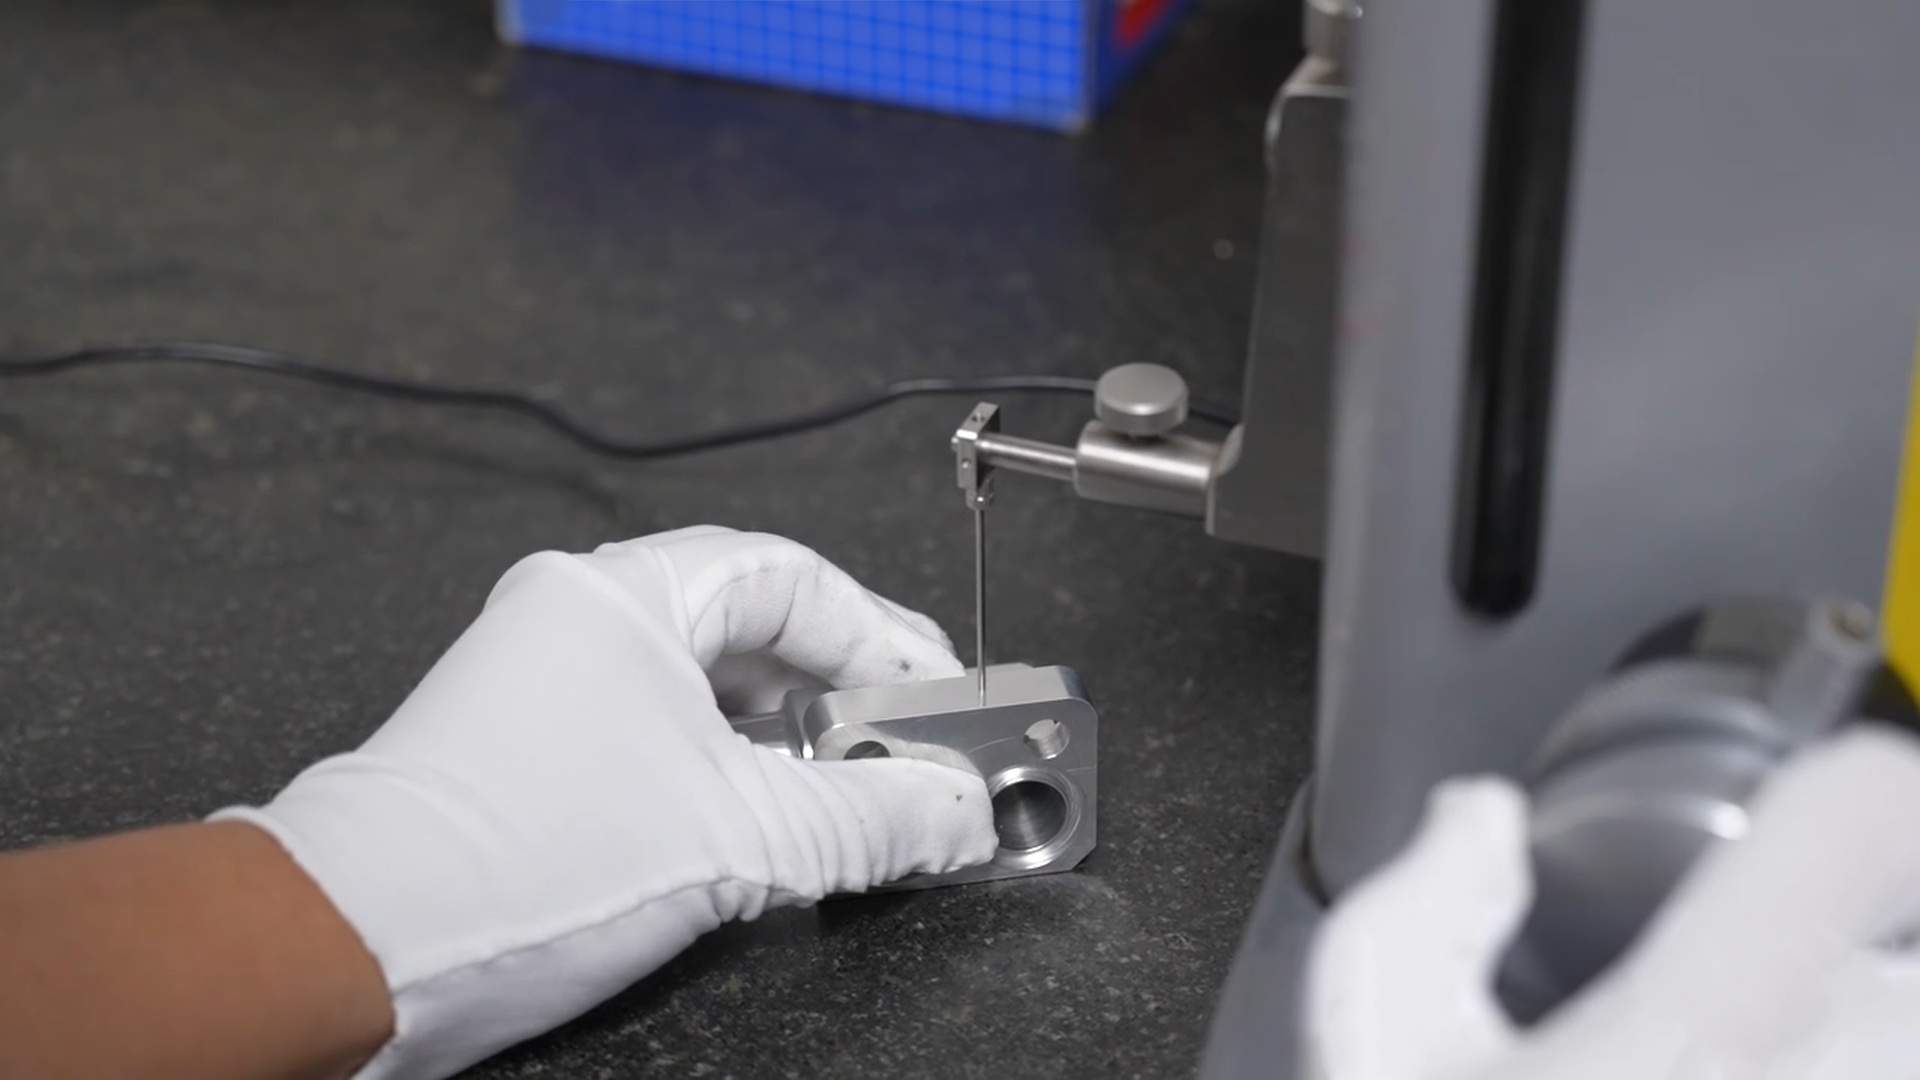
Indique dimensiones críticas, necesidades de primera pieza, requisitos CMM cuando proceda y documentación acordada.

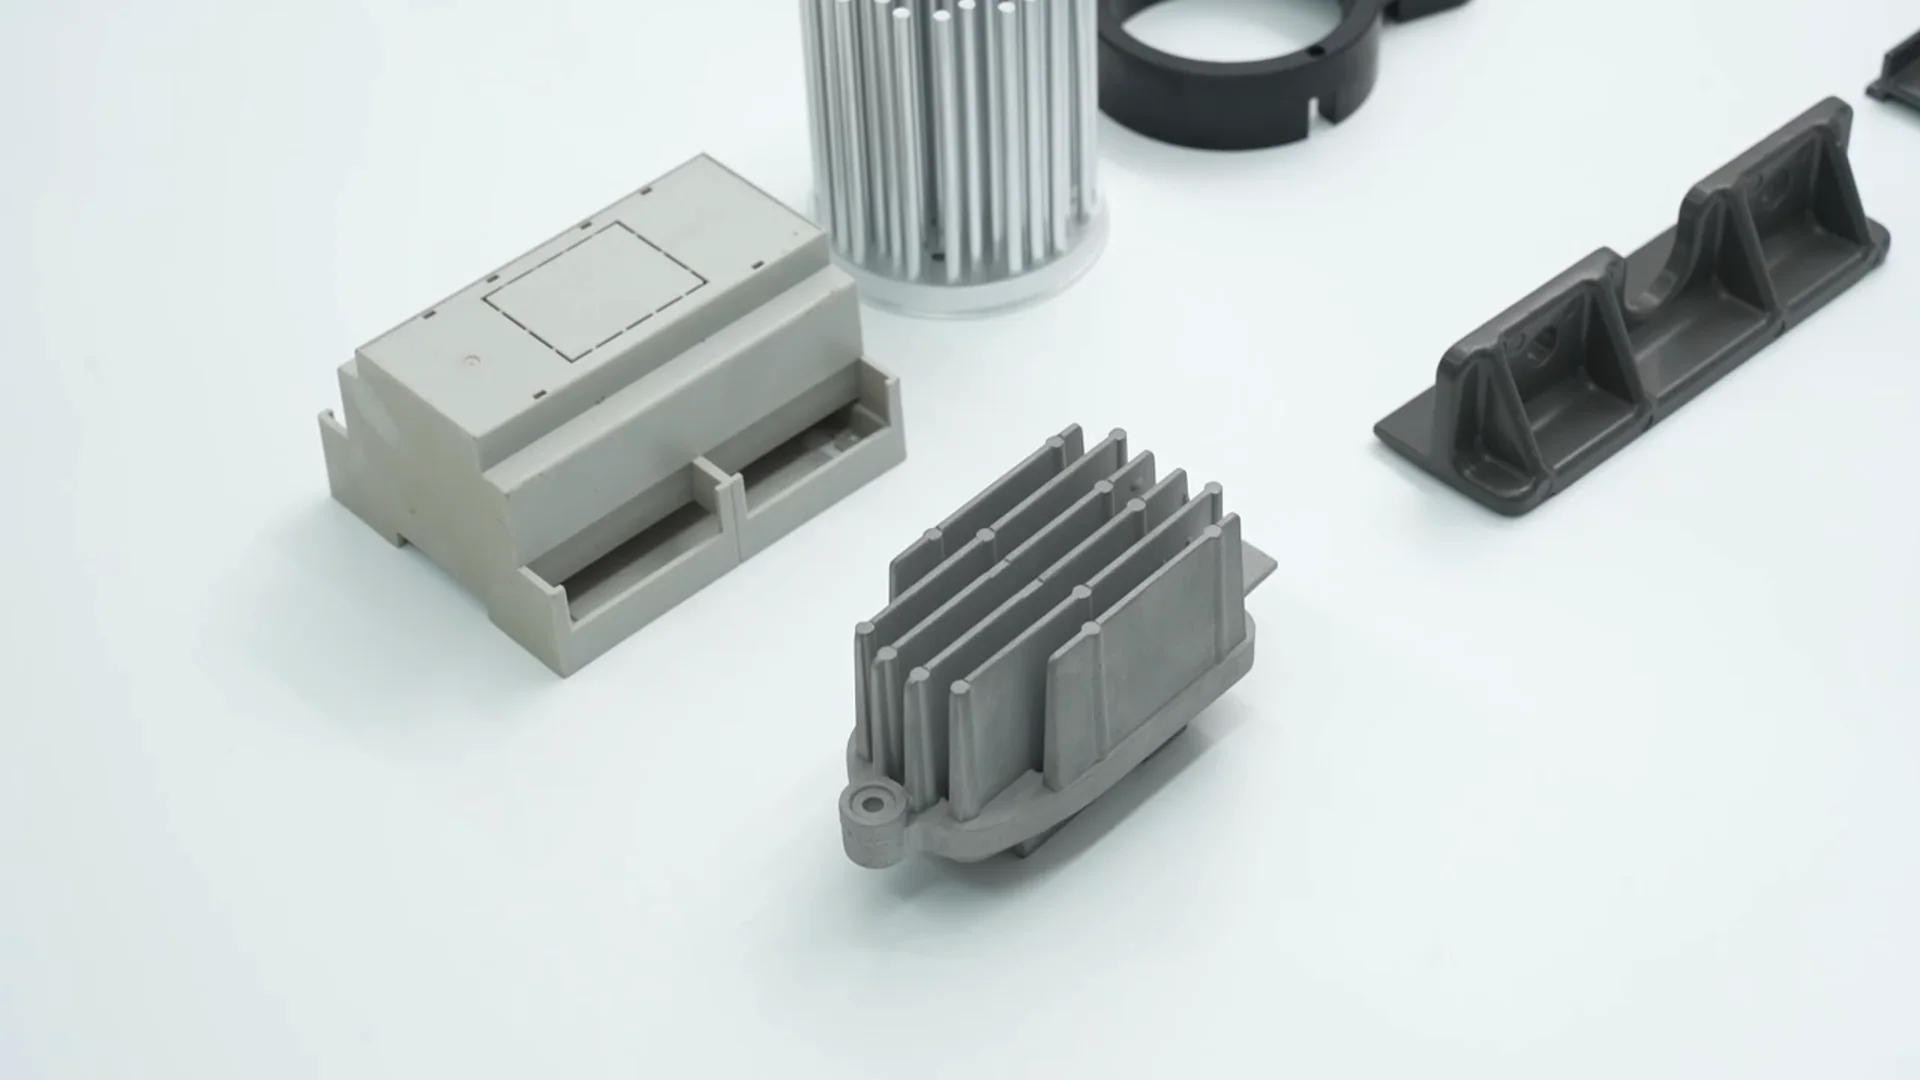
Referencia real de producción: Fundición a presión

UN CAMINO CLARO HACIA SUS PIEZAS

Del plano a la entrega

La revisión conecta los supuestos de utillaje con geometría fundida, mecanizado posterior, acabado e inspección según plano, sin considerar por defecto la pieza fundida como terminada.

01

Envío de planos

Facilite plano 2D/3D, aleación de aluminio o zinc preferida, cantidad prevista, dimensiones críticas, mecanizado posterior, acabado, fecha objetivo e inspección.

02

Revisión DFM

Revise desmoldeo, uniformidad de paredes, nervios, resaltes, líneas de partición, expulsores, superficies funcionales y mecanizado CNC posterior necesario.

03

Fundición a presión

Planifique utillaje, fundición y operaciones posteriores según la aleación y geometría aprobadas y la distinción entre superficies fundidas y mecanizadas.

04

Inspección de calidad

Compruebe la geometría fundida y las interfaces mecanizadas críticas según plano. Puede utilizarse CMM cuando sea adecuado para el proyecto; los requisitos se acuerdan antes de producir.

05

Planificación de la entrega

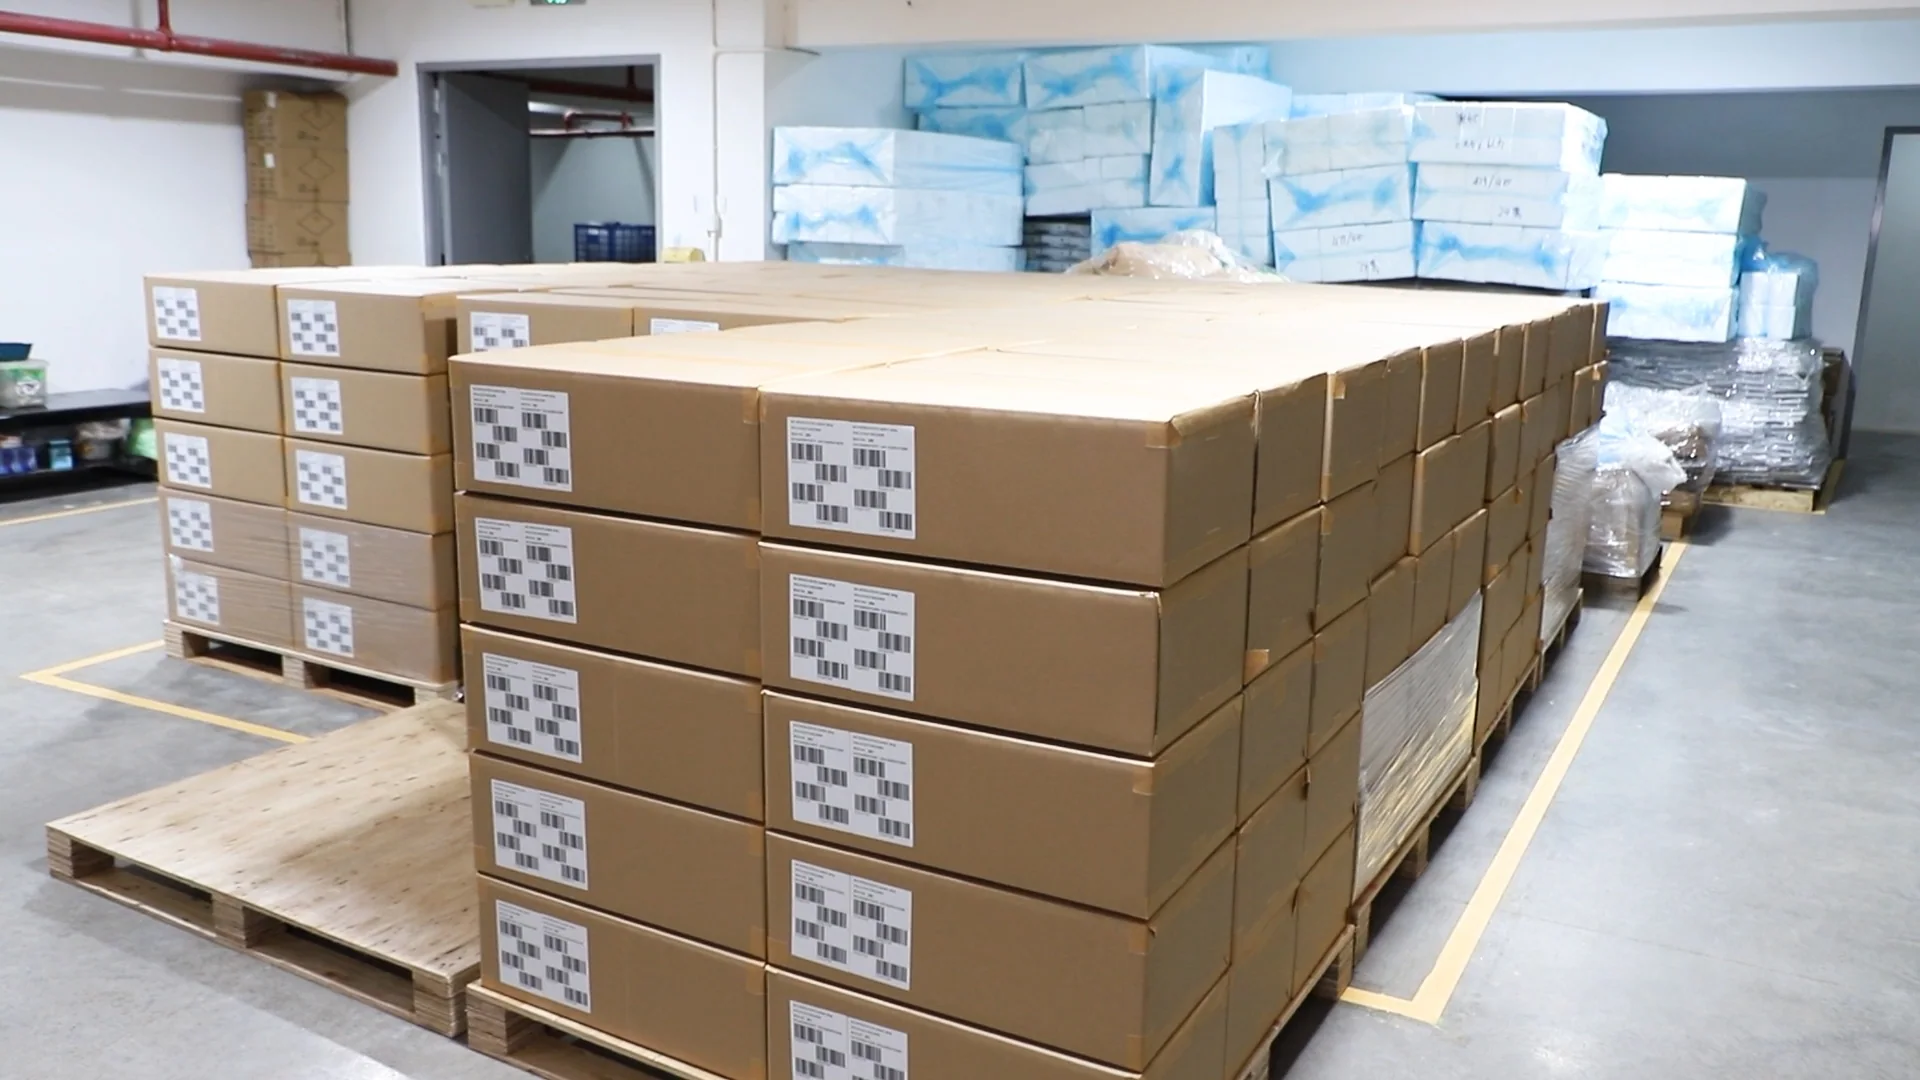
Planifique muestras, producción y envío según plano aprobado, aleación, cantidad, acabado y condiciones de entrega acordadas.
GARANTÍA DE CALIDAD

Calidad integrada.
Confianza en la entrega.

La inspección se planifica según geometría fundida, geometrías mecanizadas, interfaces funcionales y requisitos estéticos definidos para la pieza terminada.

Nuestro proceso de calidad →
  • Revisión de requisitos del plano
  • Verificación del material
  • Comprobación superficial y visual
  • Documentación del proceso
ElementoEspecificación
Geometrías fundidas y mecanizadasLa geometría fundida y las interfaces mecanizadas críticas definidas en plano se comprueban según las especificaciones acordadas; puede utilizarse inspección CMM cuando sea adecuada para el proyecto.
Método de inspecciónComprobaciones visuales, dimensionales y funcionales adecuadas al proceso.
Criterios de inspecciónSegún planos del cliente y especificaciones acordadas.
DocumentaciónInformación de inspección y documentación de materiales disponibles cuando se especifiquen.
Planificación de calidadRequisitos revisados antes de fabricar y supervisados hasta la entrega.

DEL PROTOTIPO A LA PRODUCCIÓN

Volúmenes flexibles.
Calidad constante.

Se evalúa un proceso basado en utillaje para proyectos recurrentes. Una cantidad inicial típica es de 1.000 unidades, según pieza aprobada, aleación, supuestos de utillaje y requisitos del pedido; las muestras suelen requerir 15–30 días.

Desarrollo de muestras en T-One

Desarrollo de muestras

Muestras habitualmente en 15–30 días, según diseño aprobado, aleación, utillaje y requisitos del proyecto

Evaluación de producción recurrente en T-One

Evaluación de producción recurrente

Evaluar utillaje, cantidad, mecanizado posterior, acabado e inspección antes de programar

Planificación del pedido en T-One

Planificación del pedido

El plazo de producción depende de la cantidad y del alcance acordado; el plazo del utillaje se establece durante la oferta

PREGUNTAS FRECUENTES

Respuestas a sus preguntas.

¿Qué formatos de archivo aceptan?

Aceptamos STEP, STP, IGES, IGS, X_T, SAT, SLDPRT/SLDXML, PRT, IPT, STL, DXF, DWG y PDF. Incluya aleación de aluminio o zinc preferida, cantidad, dimensiones críticas, mecanizado posterior, acabado e inspección.

¿Cuáles son sus plazos habituales?

Las muestras suelen requerir 15–30 días, según diseño aprobado, aleación, utillaje y requisitos del proyecto. La producción depende de la cantidad; el plazo del utillaje se establece durante la oferta.

¿Pueden firmar un NDA?

Podemos firmar un acuerdo de confidencialidad (NDA) proporcionado por el cliente, previa solicitud. No publicamos una plantilla estándar.

¿Hay una cantidad mínima de pedido (MOQ)?

Una cantidad inicial típica es de 1.000 unidades, según pieza aprobada, aleación, supuestos de utillaje y requisitos del pedido. No publicamos un umbral universal para todos los proyectos de fundición a presión.

¿Proporcionan informes de inspección?

Puede planificarse información de inspección según plano cuando se especifique. La inspección CMM está disponible para fundición a presión cuando sea adecuada al proyecto; indique primera pieza y documentación en la solicitud de oferta.

¿Realizan envíos a Norteamérica y Europa?

Las condiciones de envío, incluidas DDP o DAP cuando proceda, se revisan según la ruta, el destino, los requisitos aduaneros y las condiciones del presupuesto. El plan de entrega se confirma para cada pedido.

¿PREPARADO PARA EMPEZAR?

Envíe sus planos.
Solicite presupuesto.

Envíe el plano 2D/3D con aleación de aluminio o zinc preferida, cantidad prevista, dimensiones críticas, restricciones conocidas de desmoldeo o paredes, mecanizado posterior, acabado, primera pieza o inspección y fecha objetivo.

Solicitar presupuesto →