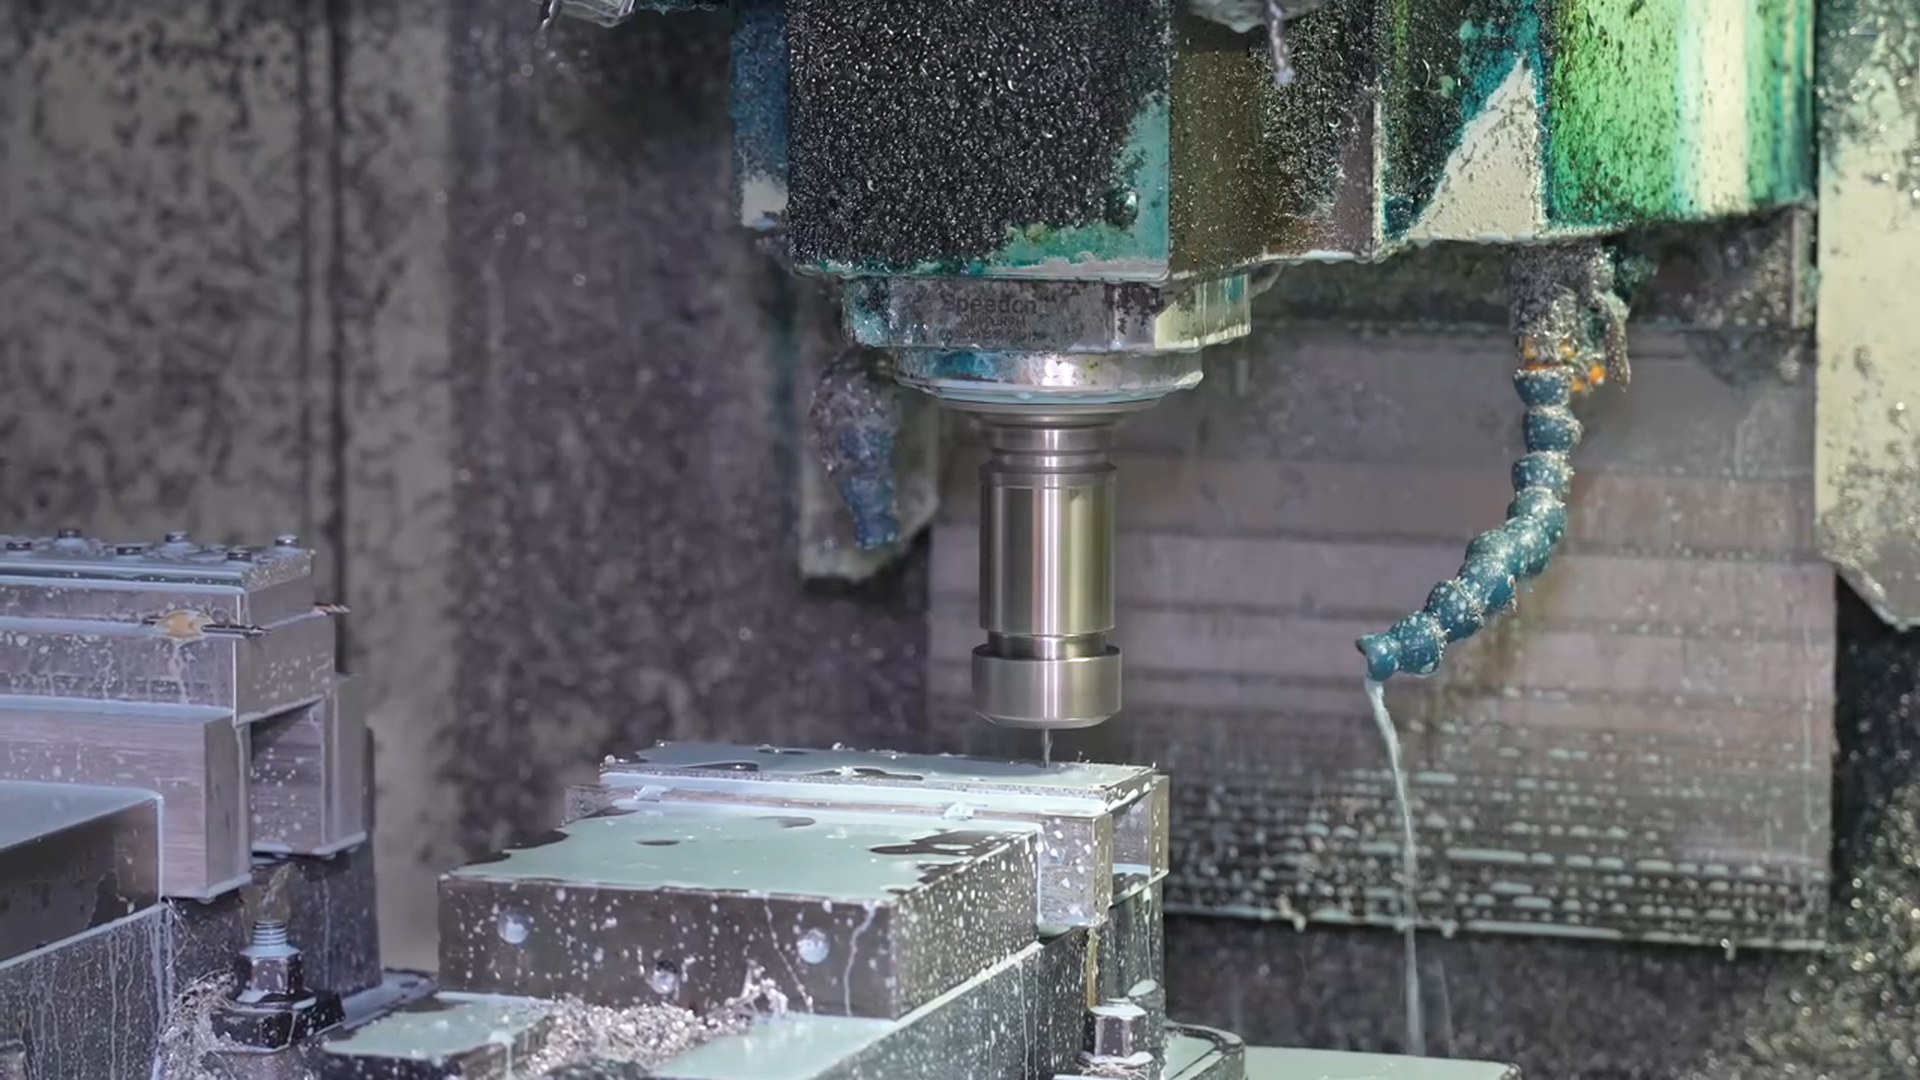
3-Achs-CNC-Fräsen
Eine direkte Lösung für ebene Konturen, Taschen, Bohrungen und zugängliche prismatische Merkmale. Häufig ist dies die effiziente Wahl, wenn alle kritischen Geometrien mit üblichen Aufspannungen erreichbar sind.
Angebot anfordern
PRISMATISCHE MERKMALE. BEZUGSGERECHTE AUFSPANNUNGEN.
Unser CNC-Fräsen eignet sich für prismatische Teile wie Gehäuse, Halterungen, Platten, Vorrichtungen und Kühlkörper. Vor der Wahl der Bearbeitungsfolge prüfen wir die Beziehungen zwischen Taschen, Bohrungen, Planflächen, dünnen Wänden und Bezügen. Der angegebene maximale Fräsbereich beträgt 1200 × 850 × 600 mm; die endgültige Machbarkeit hängt weiterhin von Werkstoff, Aufspannung, Wandsteifigkeit und Zugänglichkeit ab.
 Von Ihrer Zeichnung
FERTIGUNGSMÖGLICHKEITEN
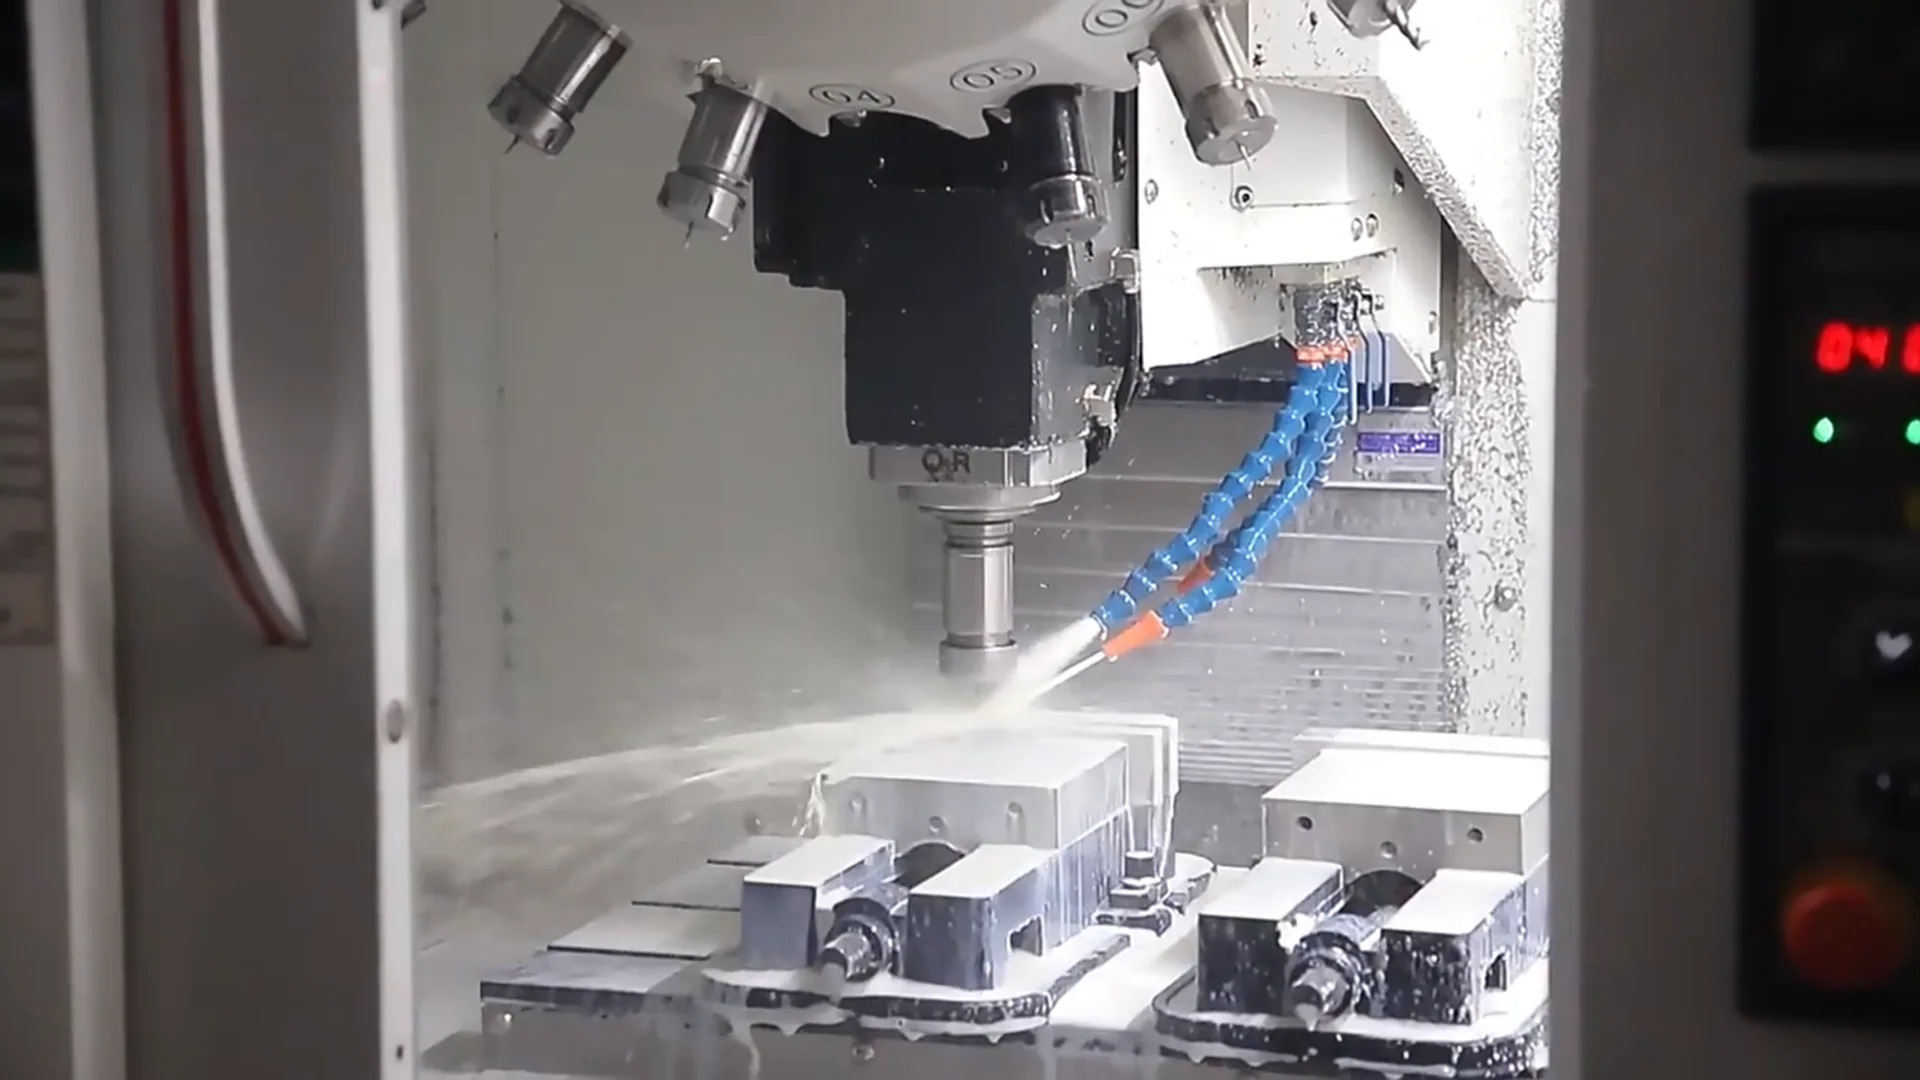
Ein guter Fräsplan beginnt mit den Anlageflächen und Funktionsbezügen. Anschließend werden Achskonfiguration und Aufspannfolge so gewählt, dass der Fräser Taschen, Bohrungen und seitliche Merkmale erreicht, während dünne Wände und kritische geometrische Beziehungen geschützt bleiben.
Unsere Fertigungsmöglichkeiten →Eine direkte Lösung für ebene Konturen, Taschen, Bohrungen und zugängliche prismatische Merkmale. Häufig ist dies die effiziente Wahl, wenn alle kritischen Geometrien mit üblichen Aufspannungen erreichbar sind.
Angebot anfordern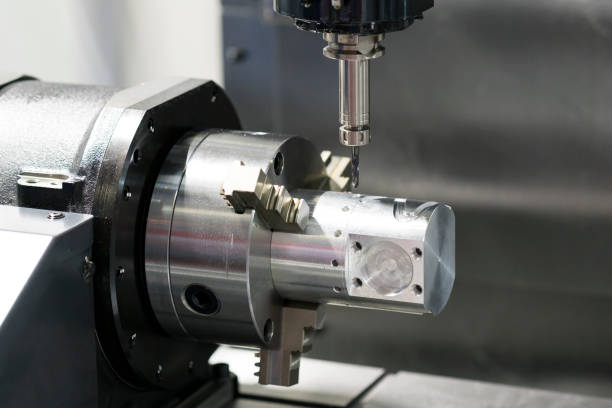
Die Positionierung über eine Drehachse kann umlaufende Merkmale mit weniger Umspannungen zugänglich machen. Sie wird erwogen, wenn indexierter seitlicher Zugang die Ausrichtung zwischen Bohrungen, Flächen und anderen mehrseitigen Details verbessert.
Angebot anfordern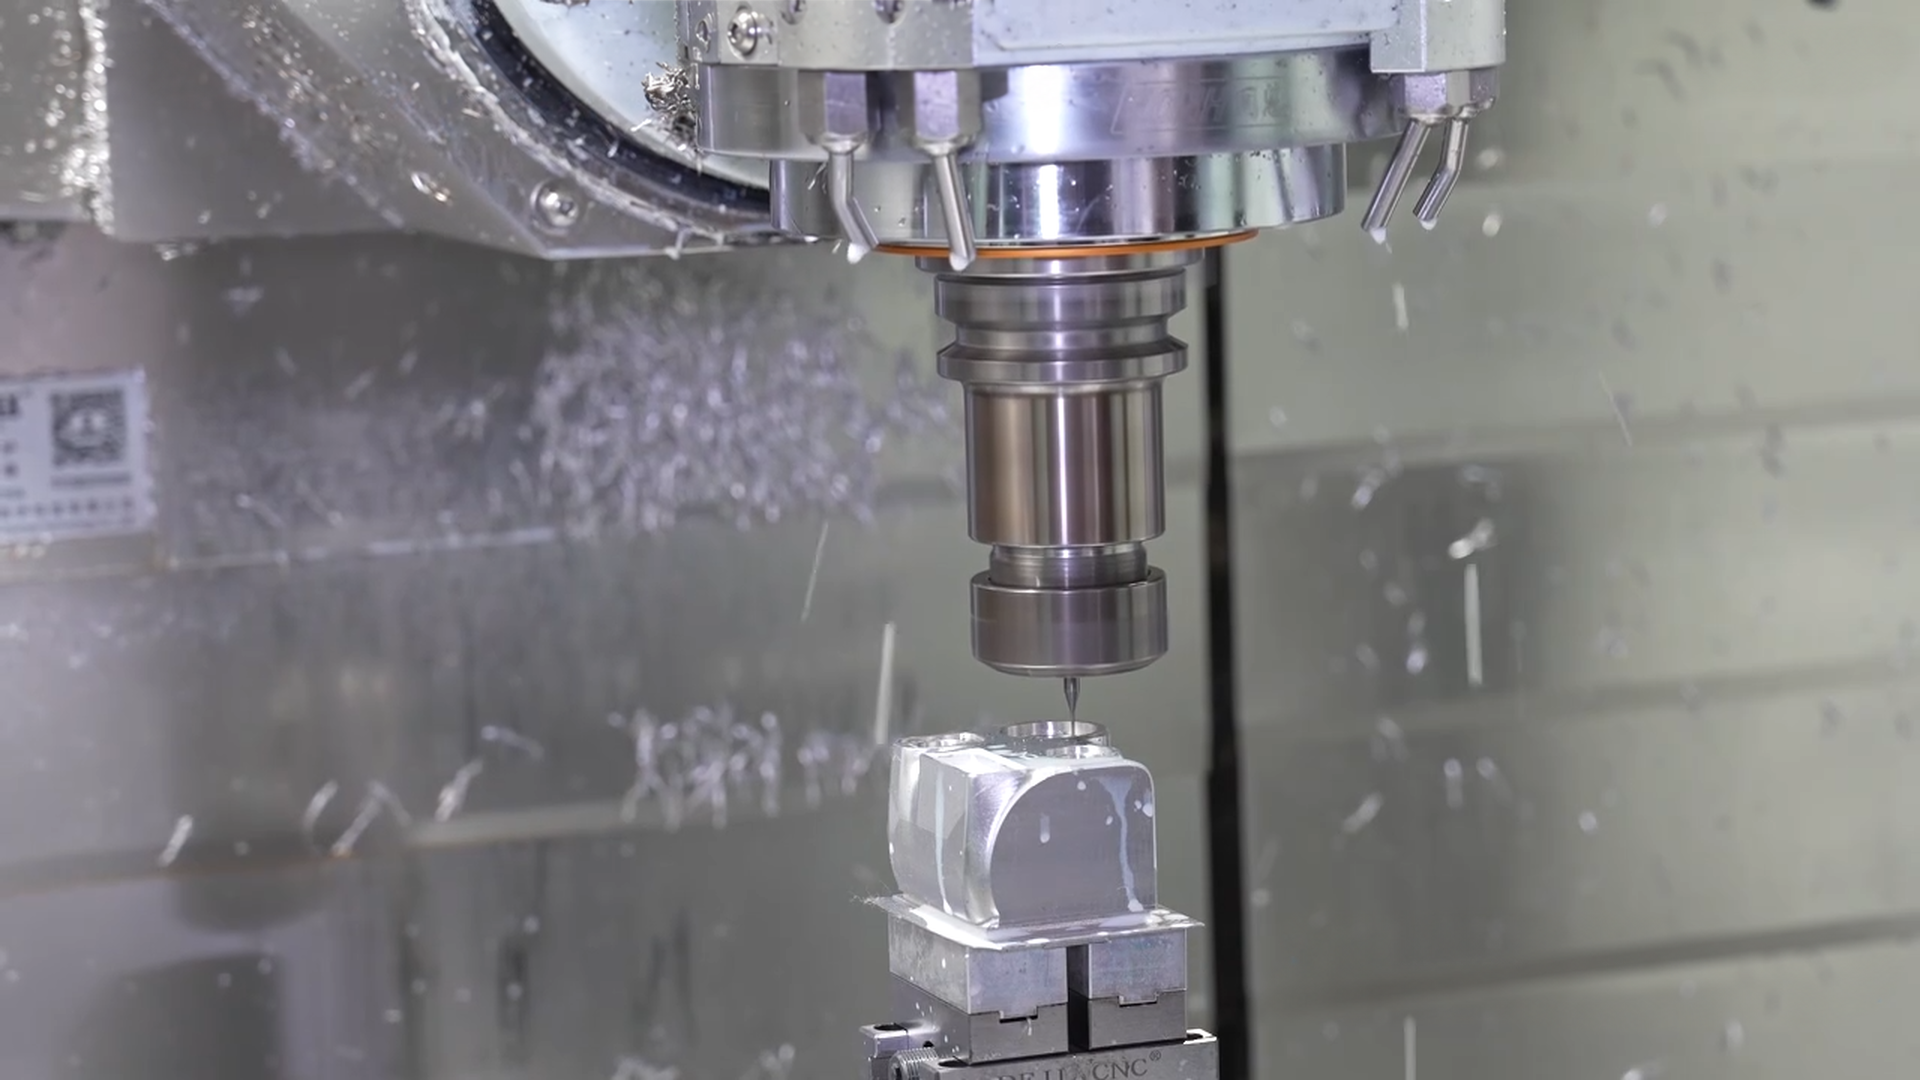
Geeignet, wenn zusammengesetzte Winkel, schwierige Zugänglichkeit oder mehrere kritische Flächen eine indexierte oder simultane Mehrachsstrategie sinnvoll machen. Das Verfahren wird anhand der Zeichnung gewählt und nicht für jedes komplexe Teil vorausgesetzt.
Angebot anfordernWERKSTOFFAUSWAHL
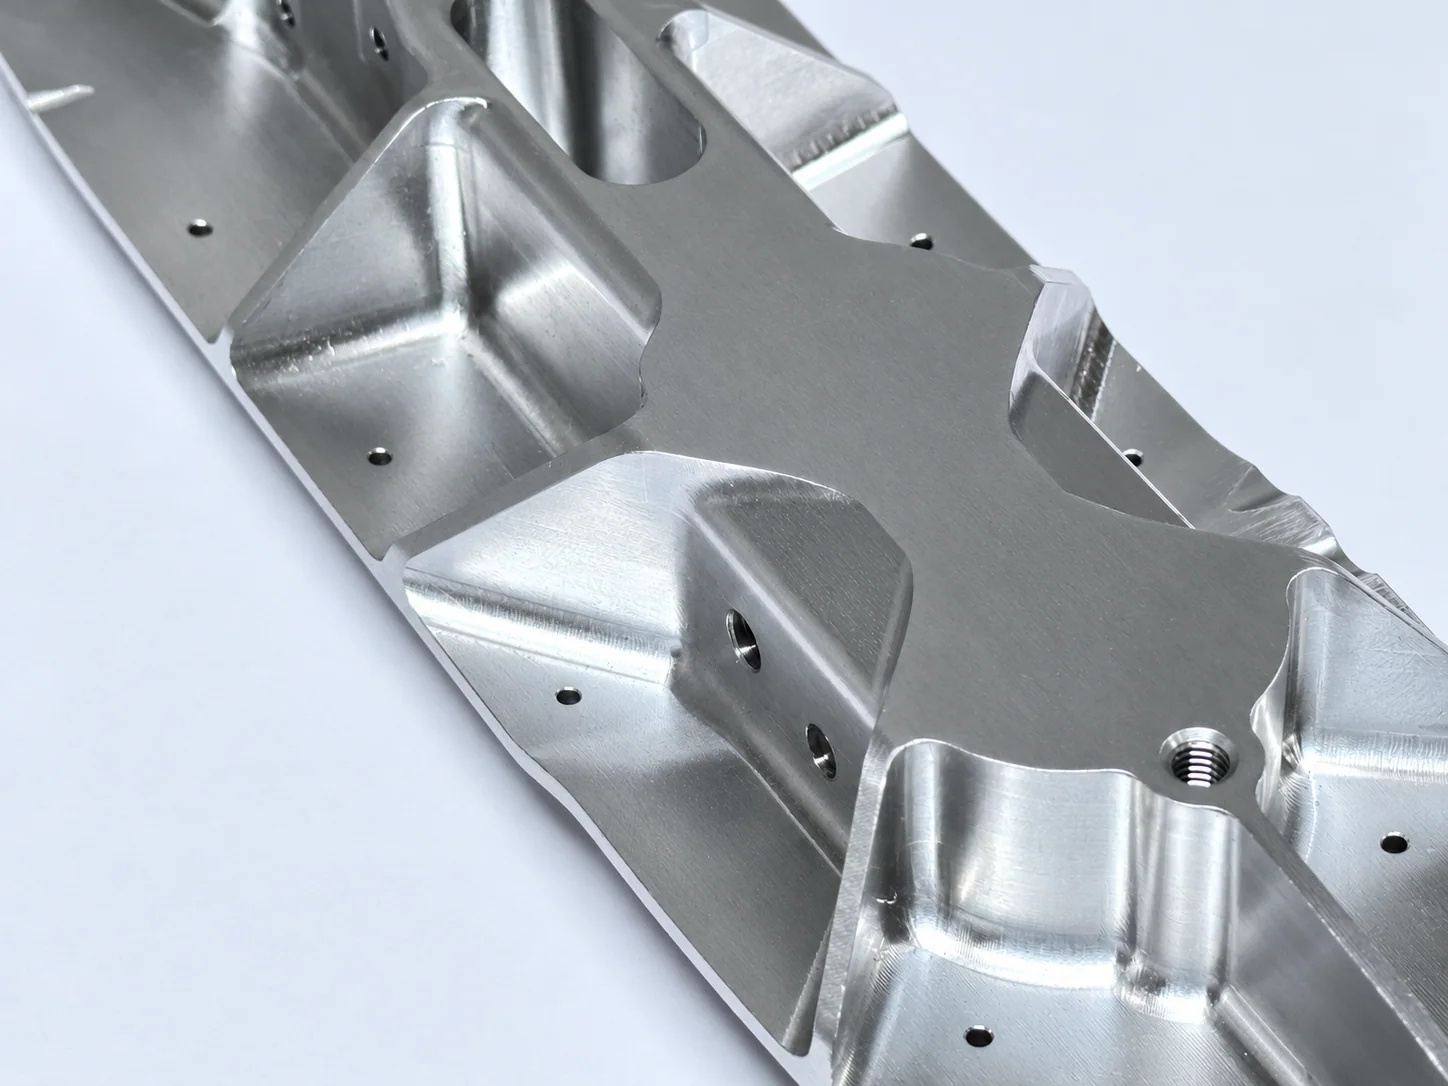
Bei Frästeilen beeinflussen Werkstoffsteifigkeit, Dünnwandverhalten, Taschentiefe, thermisches Verhalten, Spannstrategie und Oberflächenanforderungen die Bearbeitungsfolge und die zu schützenden Merkmale.
 Werkstoffübersicht
AUSGEWÄHLTER WERKSTOFF
Eine praktische Wahl, wenn geringe Masse, Korrosionsbeständigkeit und wirtschaftliche Zerspanung wichtig sind.
OBERFLÄCHENBEHANDLUNGEN
Kennzeichnen Sie ebene Montageflächen, kritische Bohrungen, Gewinde und Flächen, die im bearbeiteten Zustand bleiben müssen, bevor Sie eine dekorative oder schützende Oberfläche wählen. Geben Sie Maskierungs- und nachfolgende Montageanforderungen in der Zeichnung an.
Eine präzise, wirtschaftliche Oberfläche direkt aus dem CNC-Prozess für Funktionsmerkmale und enge Toleranzen.
Mehr erfahrenVerbessert die Korrosions- und Verschleißbeständigkeit von Aluminium; naturfarbene, schwarze und kundenspezifische Farben sind möglich.
Mehr erfahrenVerringert die Oberflächenrauheit und erzeugt ein glattes, hochwertiges Erscheinungsbild sichtbarer Präzisionsbauteile.
Mehr erfahrenErzeugt eine gleichmäßige matte Struktur und kann sichtbare Bearbeitungsspuren an geeigneten Teilen verringern.
Mehr erfahrenEine langlebige Schutzbeschichtung mit einer breiten Auswahl an Farben und Strukturen.
Mehr erfahrenErgänzt eine schützende oder dekorative Metallschicht für Funktion und Optik.
Mehr erfahrenEine dunkle Konversionsschicht für Stahlteile mit Anforderungen an geringe Reflexion und Korrosionsbeständigkeit.
Mehr erfahrenFÜR VIELFÄLTIGE BRANCHEN
Geeignet für Gehäuse, Halterungen, Platten, Vorrichtungen, Kühlkörper und andere prismatische Teile mit kontrollierten Taschen, Bohrungen, Planflächen oder mehrseitigen Beziehungen. Entscheidend sind Zugänglichkeit und Bezugsstrategie, nicht die Branchenbezeichnung.
Alle Anwendungen ansehen →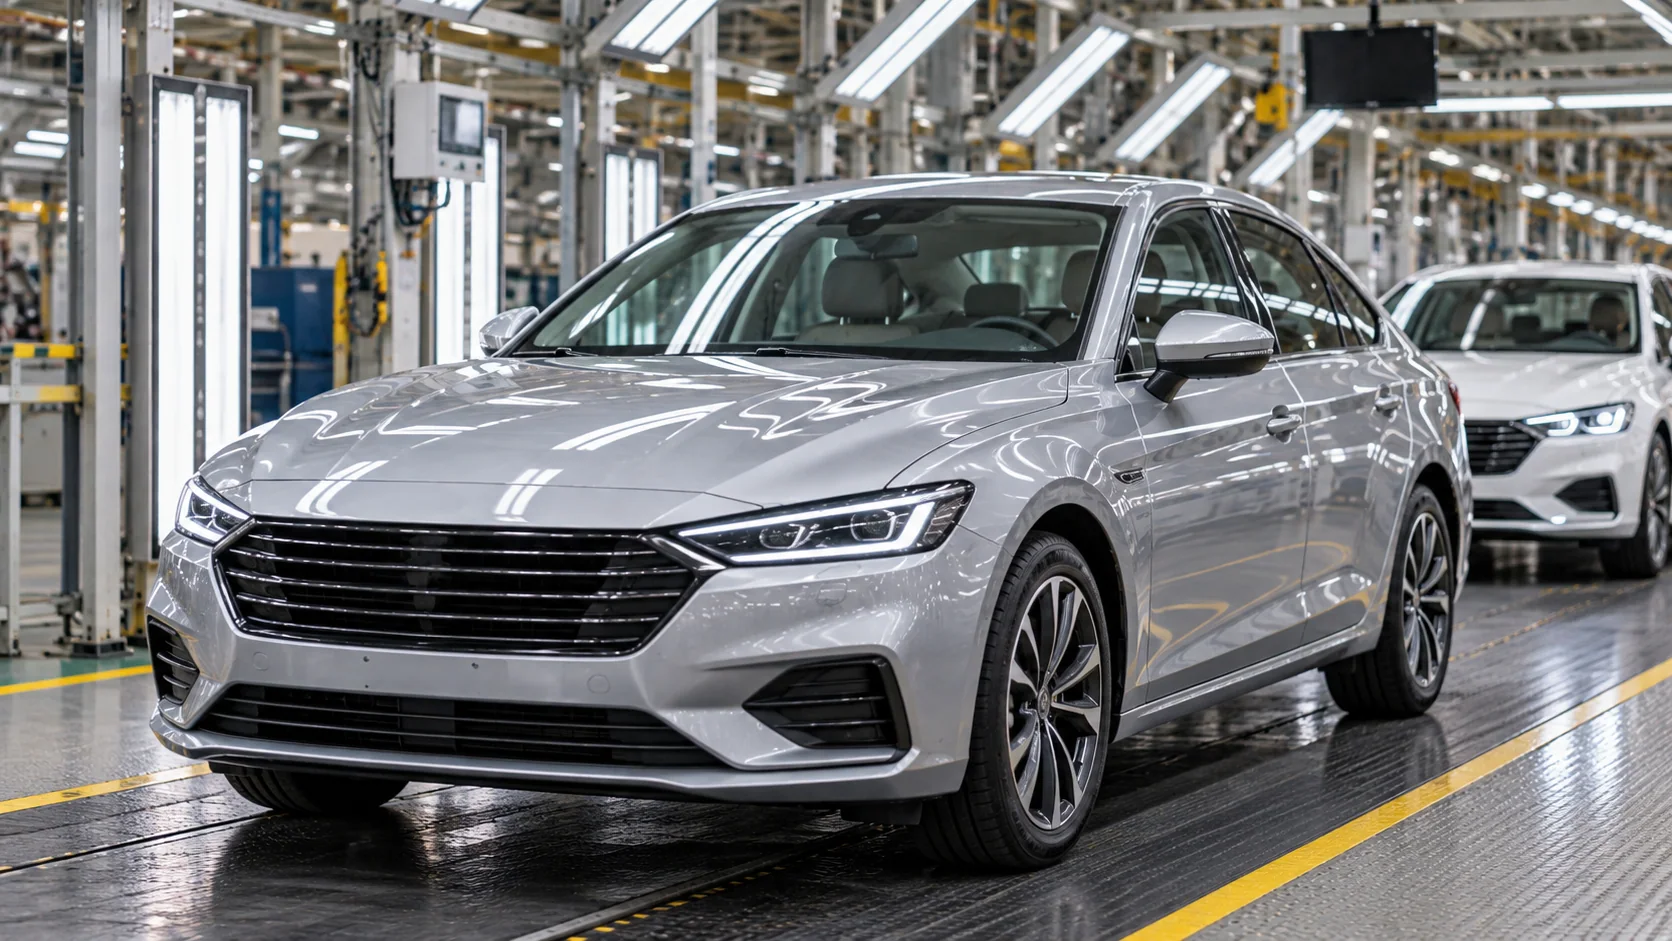
Gefräste Halterungen, Gehäuse und Fahrzeug-Prototypenteile
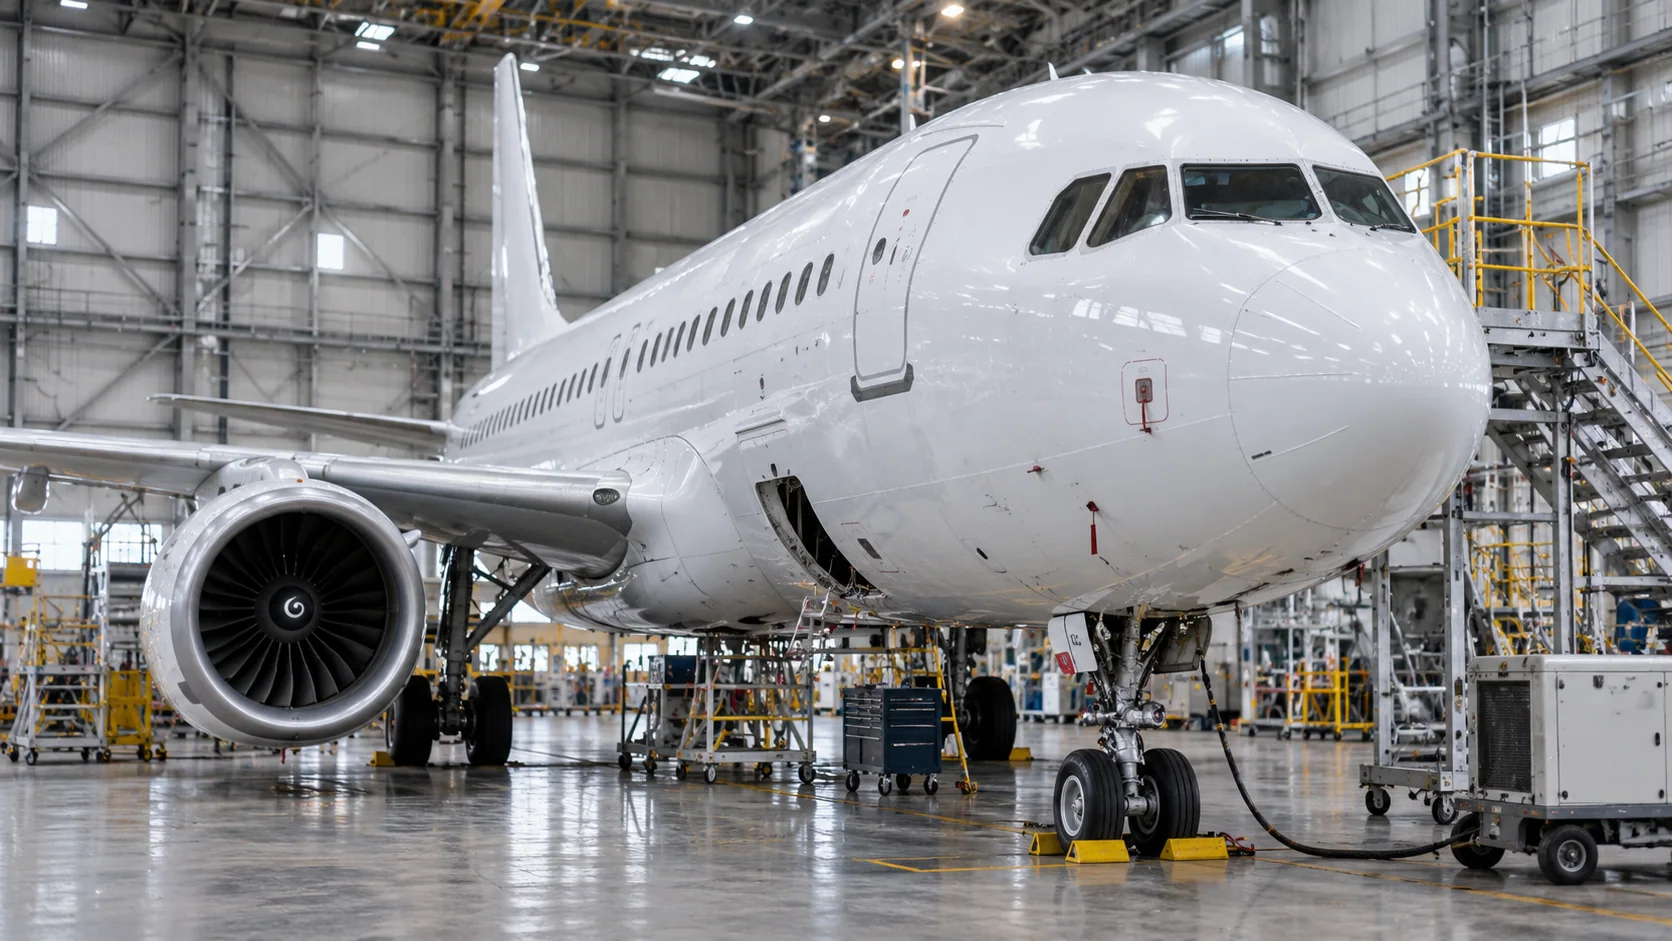
Komplexe Leichtbaustrukturen, Vorrichtungen und Anlagenbauteile
Präzisionsgehäuse für Geräte, Instrumente und Laborkomponenten
Gefräste HF-Gehäuse, Kühlkörper und Befestigungsteile
Wärmeleitplatten, Gerätehalterungen und Komponenten für Energiesysteme
Gefräste Gehäuse, Halterungen und auf Korrosionsanforderungen abgestimmte Anlagenbauteile
FÜR ANSPRUCHSVOLLE PROJEKTE
Die Zeichnungsprüfung konzentriert sich auf Anlageflächen, zugängliche Merkmale und das Spannkonzept, die über geeigneten 3-, 4- oder 5-Achs-Zugang entscheiden.
Anlageflächen und Funktionsbezüge bestimmen, die die kritischen Beziehungen des Bauteils festlegen.
Taschen, Bohrungen, seitliche Merkmale und mehrseitige Details vor der Achswahl prüfen.
Dünne Wände, offene Taschen und Werkstoffsteifigkeit beeinflussen Aufspannung und Bearbeitungsfolge.
Funktionsflächen von Sichtflächen unterscheiden und Bereiche kennzeichnen, die im bearbeiteten Zustand bleiben müssen.
Kritische Bohrungen, ebenheitsbezogene Beziehungen und Dokumentationsanforderungen in der Zeichnung angeben.
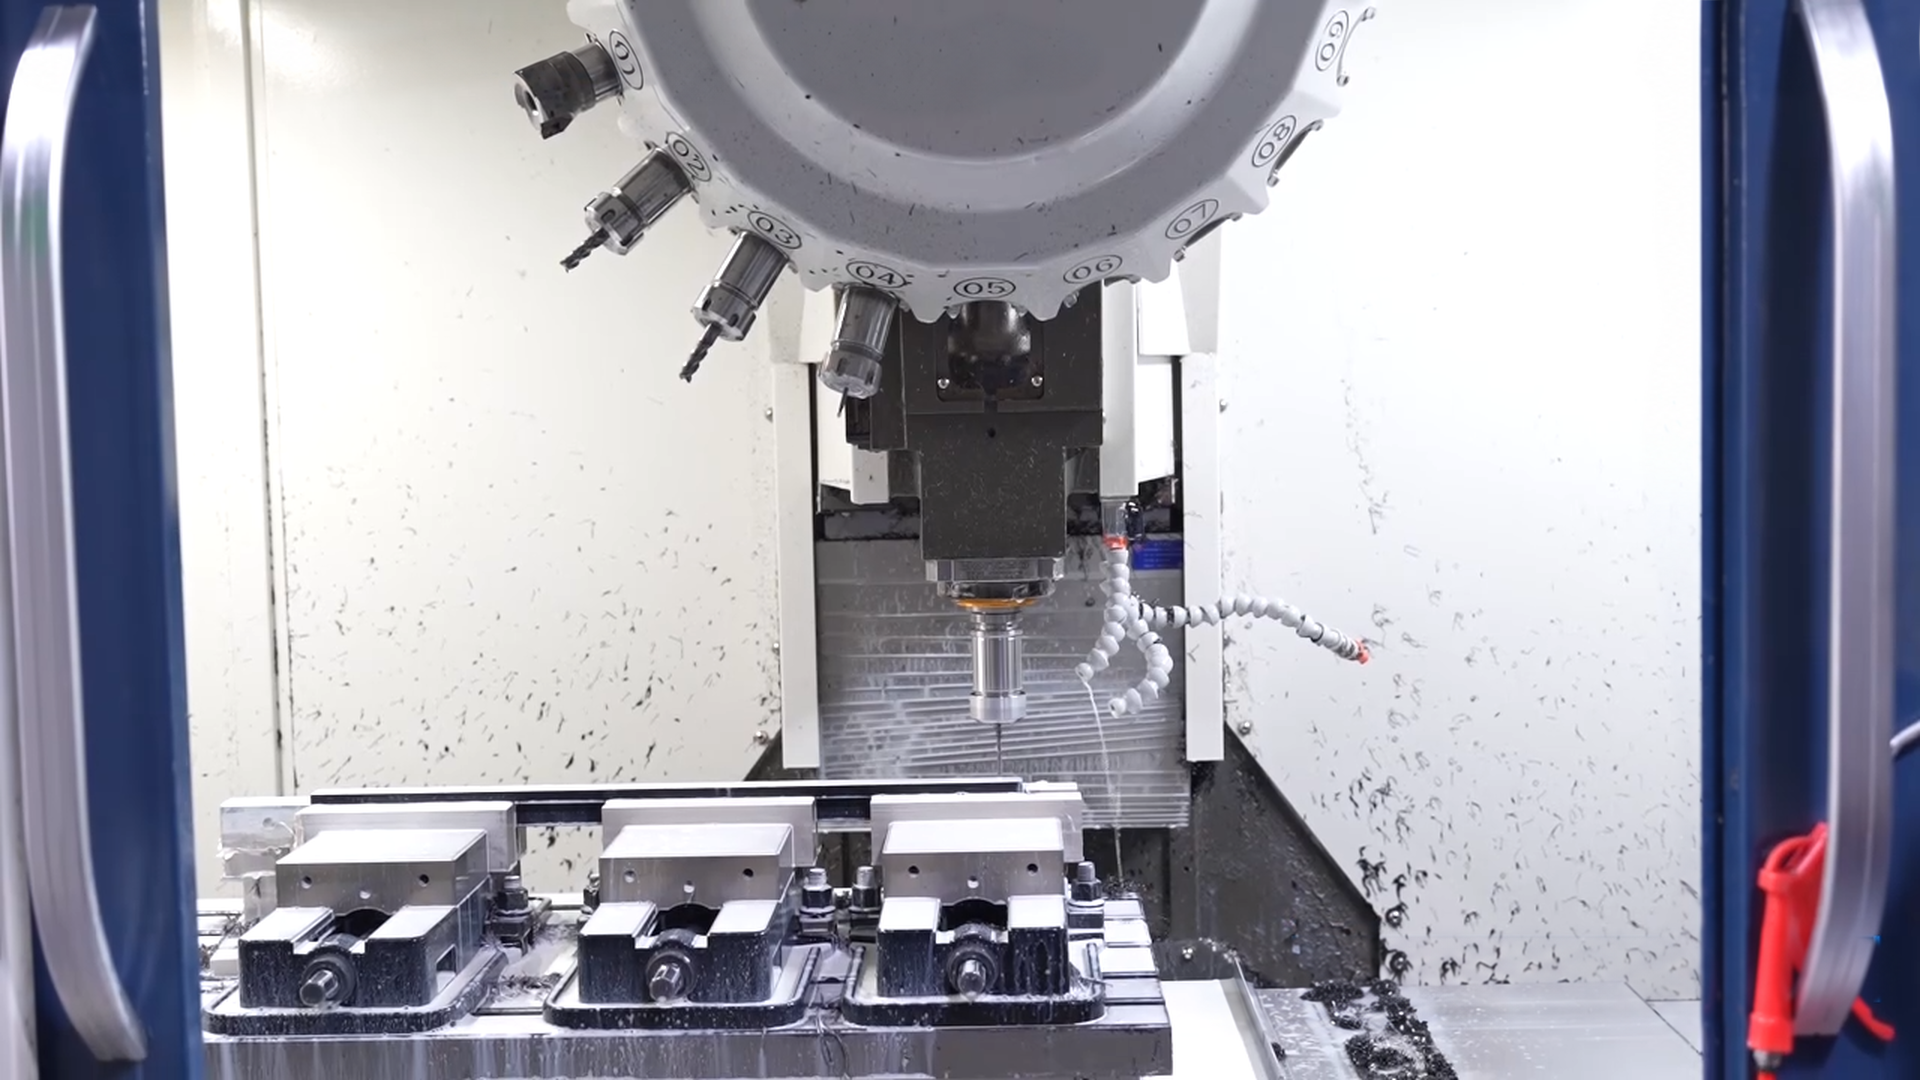
EIN KLARER WEG ZU IHREN BAUTEILEN
Der Fräsplan berücksichtigt Bezüge, Zugänglichkeit, Wandbedingungen und von der Oberflächenbehandlung auszunehmende Bereiche, bevor eine Achskonfiguration gewählt wird.
2D/3D-Zeichnungen mit Werkstoff, Menge, Bezügen, kritischen Bohrungen, Wandbedingungen, Toleranz- und Oberflächenanforderungen bereitstellen.
Bezugsstrategie, Werkzeugzugang, Taschen, dünne Wände, Spannkonzept und von der Oberflächenbehandlung auszunehmende Bereiche prüfen.
3-, 4- oder 5-Achs-Fräsen wird nach den benötigten Taschen, Bohrungen, Flächen, Zugängen und Bezugsbeziehungen gewählt – nicht allein nach der Teilegröße.
Zeichnungsgemäße Prüfung bezugsabhängiger Merkmale, Taschen, Bohrungen und Planflächen sowie vereinbarte Dokumentation.
Produktions- und Versandplanung anhand vereinbarter Termine, freigegebener Zeichnung, Oberfläche und Versandbedingungen.
QUALITÄTSSICHERUNG
Die Prüfplanung beginnt mit Anlageflächen, Funktionsbezügen und montagerelevanten Merkmalen. Der Prüfumfang wird anhand der Zeichnung und der projektspezifischen Vereinbarungen festgelegt; Maß-, CMM-, FAI- und Werkstoffdokumentation kann bei entsprechender Spezifikation bereitgestellt werden.
Unser Qualitätsprozess →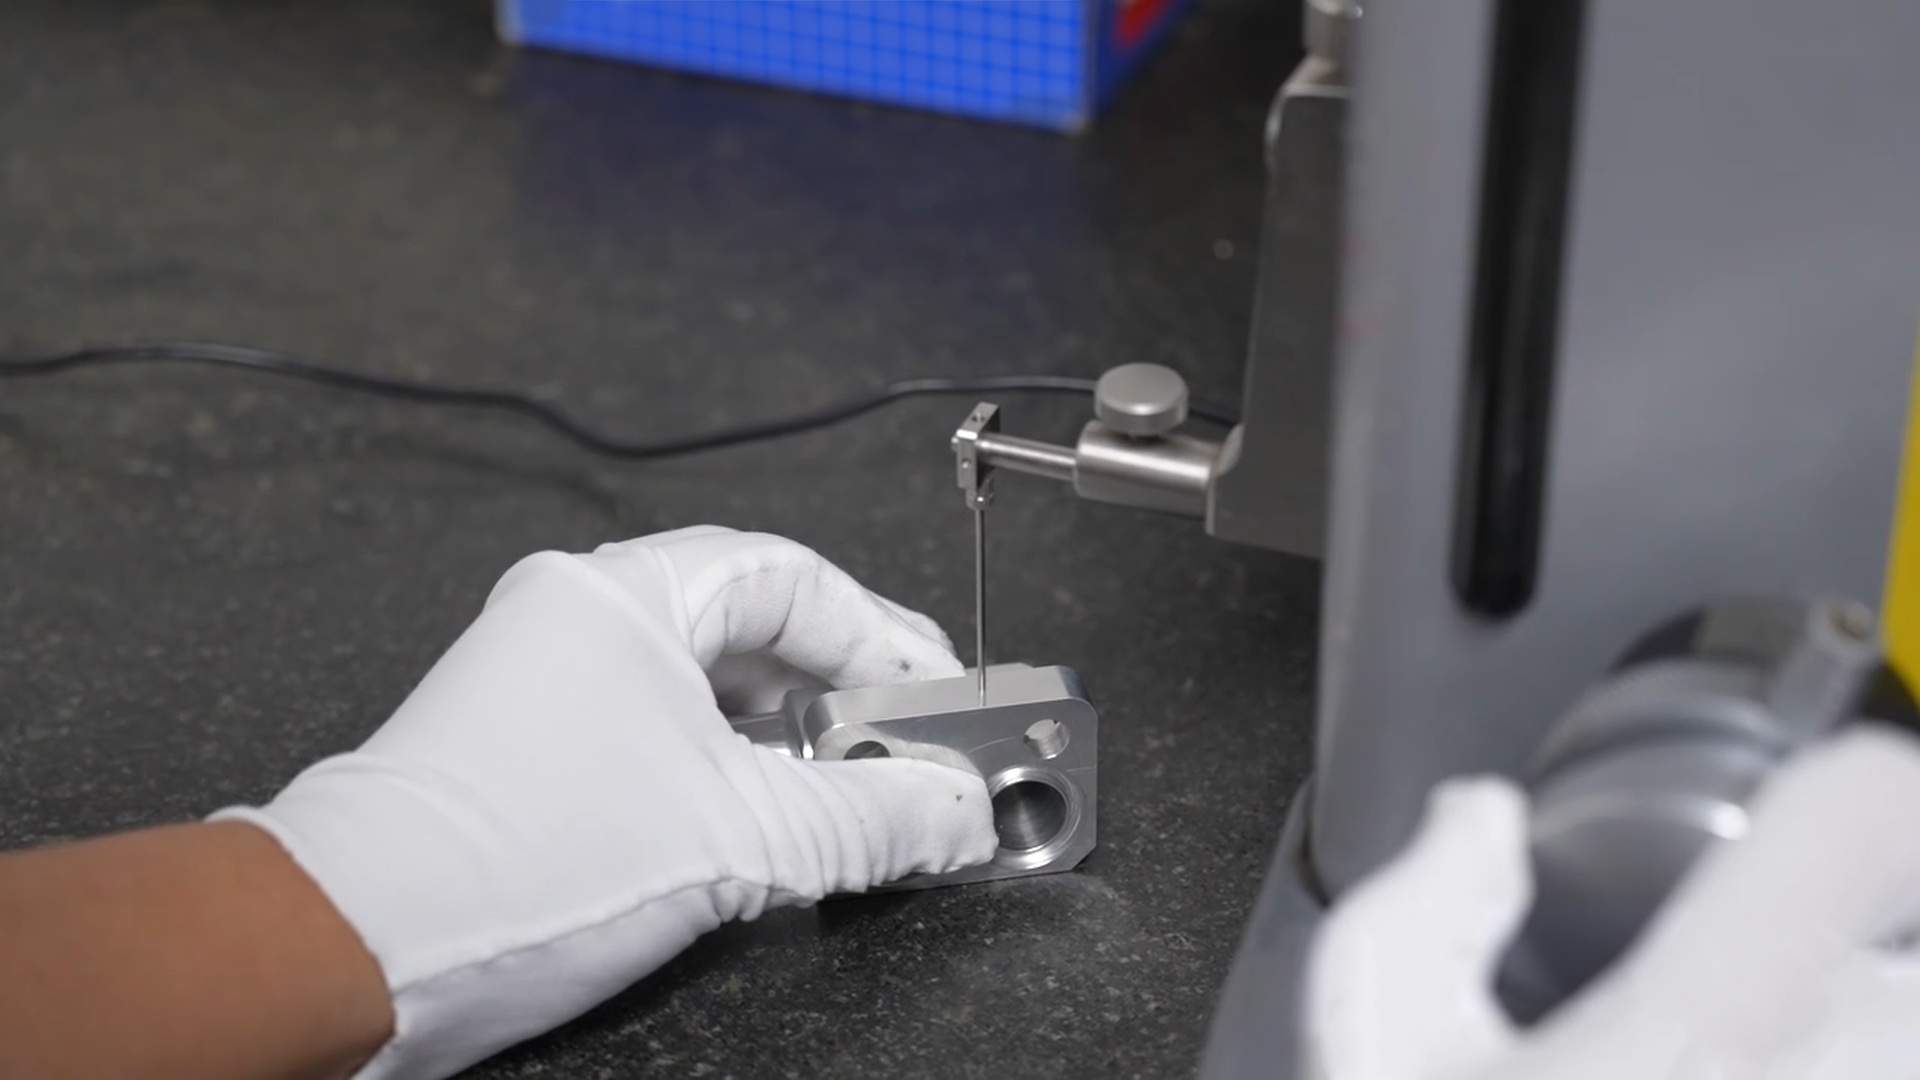
VOM PROTOTYP ZUR SERIE
Die Terminplanung erfolgt nach Zeichnungsfreigabe und Klärung von Spannkonzept, Werkstoff, Menge, Oberfläche und Prüfanforderungen.
Üblicherweise 3–7 Tage nach Bestätigung der Anforderungen · Bezugsstrategie, Wandbedingungen und kritische Merkmale validieren
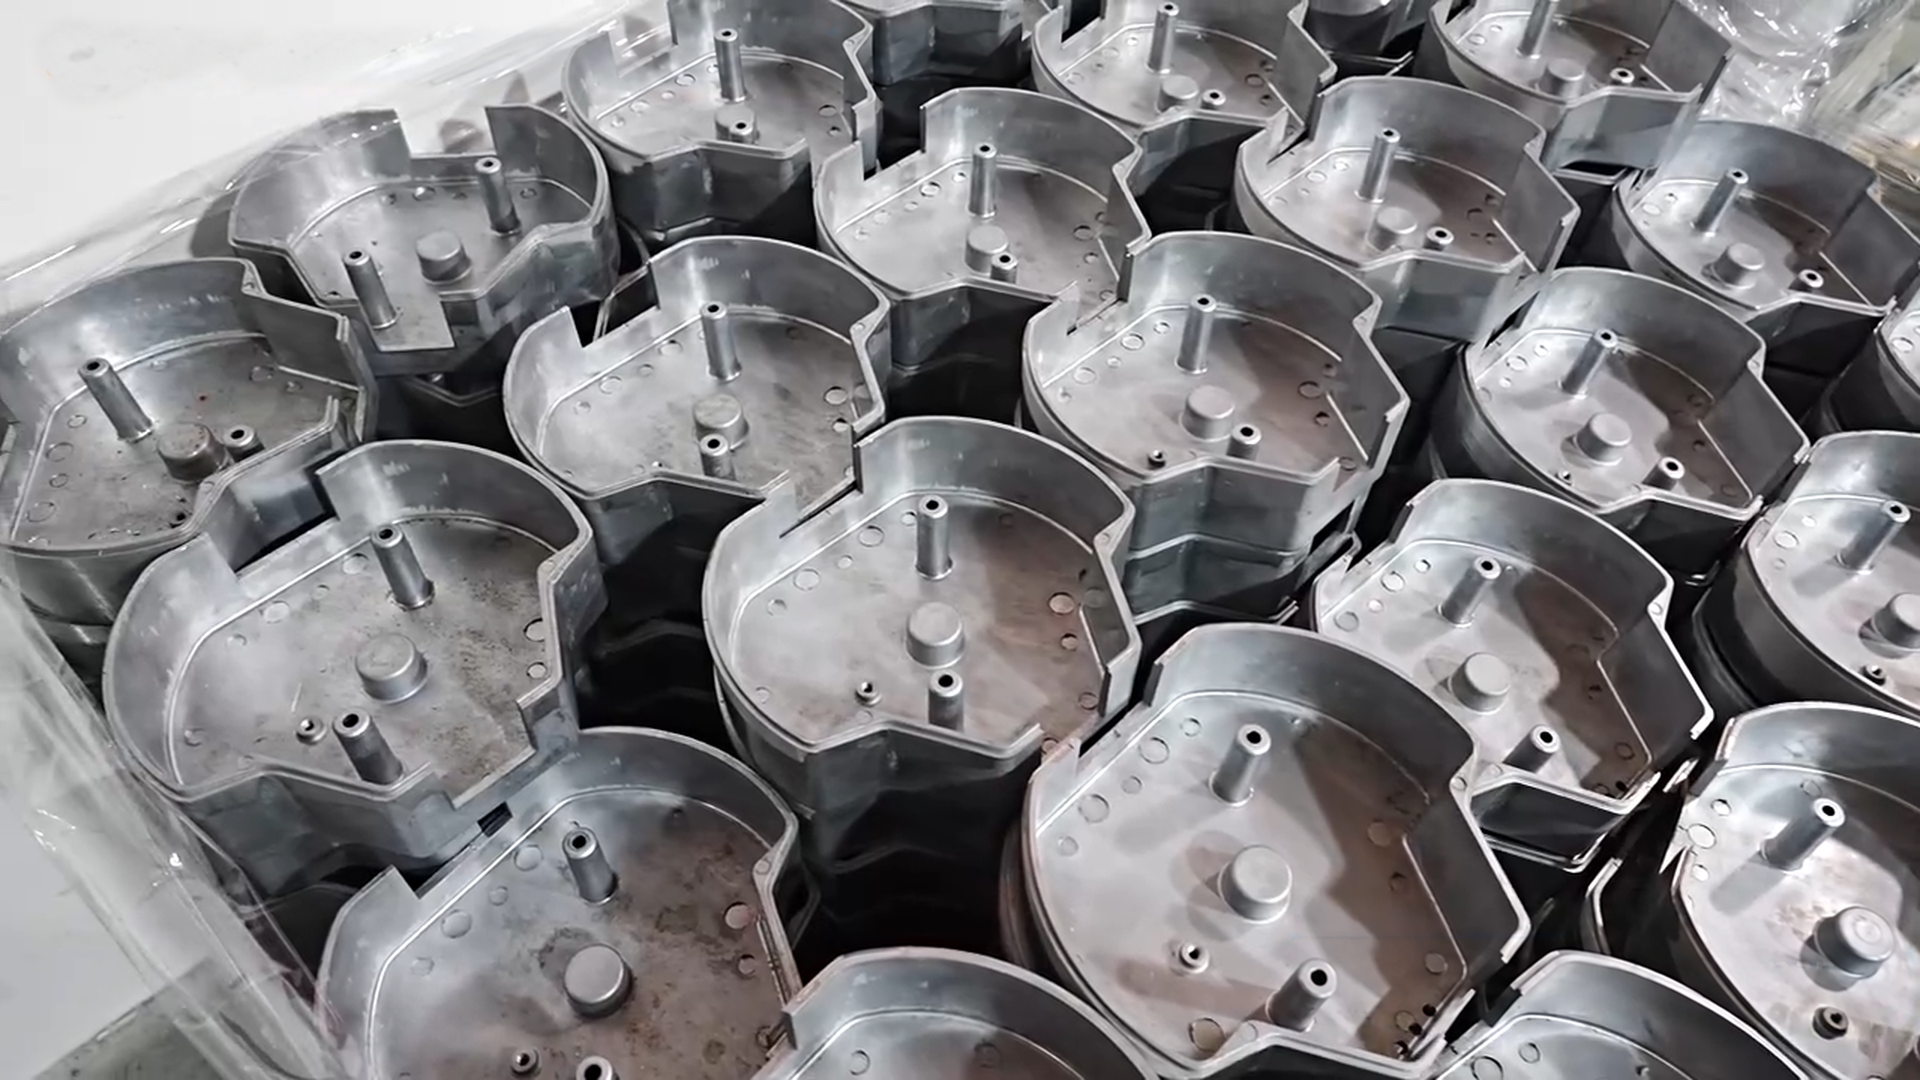
Spannkonzept, Werkstoff und Oberfläche vor der Terminplanung festlegen · Prüfanforderungen bestätigen
Üblicherweise 25 Tage nach Zeichnungsfreigabe · Termine hängen von Geometrie, Menge, Nachbearbeitung und Prüfumfang ab
HÄUFIGE FRAGEN
Wir akzeptieren STEP, STP, IGES, IGS, X_T, SAT, SLDPRT/SLDXML, PRT, IPT, STL, DXF, DWG und PDF. Geben Sie kritische Bezüge, Bohrungen, Wandbedingungen, Toleranz- und Oberflächenanforderungen in der Zeichnung an.
Wir antworten auf Anfragen üblicherweise innerhalb von 24 Stunden, abhängig von der Vollständigkeit der Angaben und der Komplexität des Projekts. CNC-Fräsprototypen benötigen nach Bestätigung der Anforderungen üblicherweise 3–7 Tage, die Produktion üblicherweise 25 Tage; maßgeblich sind freigegebene Zeichnung, Werkstoff, Menge, Spannbedarf, Oberfläche und Prüfanforderungen.
Auf Anfrage können wir eine vom Kunden bereitgestellte Geheimhaltungsvereinbarung (NDA) unterzeichnen. Wir veröffentlichen keine Standardvorlage.
Es ist keine allgemeine Mindestbestellmenge für CNC-Fräsen veröffentlicht. Vor der Produktionsplanung prüfen wir Menge, Zeichnung, Werkstoff, Spannkonzept, Oberfläche und Prüfanforderungen gemeinsam.
Maß-, CMM-, FAI- und Werkstoffdokumentation kann bei entsprechender Spezifikation bereitgestellt werden. Fügen Sie bezugsabhängige Prüfanforderungen der Zeichnung bei.
Lieferbedingungen einschließlich DDP oder DAP, soweit anwendbar, werden nach Transportweg, Ziel, Zollanforderungen und Angebotsbedingungen geprüft. Die Lieferplanung wird für jeden Auftrag bestätigt.