BIEGEMACHBARKEIT. WERKZEUGZUGANG. FORMTEIL.

Blechbiegen
Leistungen

Die Abwicklung um die Biegungen planen, die die Endgeometrie erzeugen.

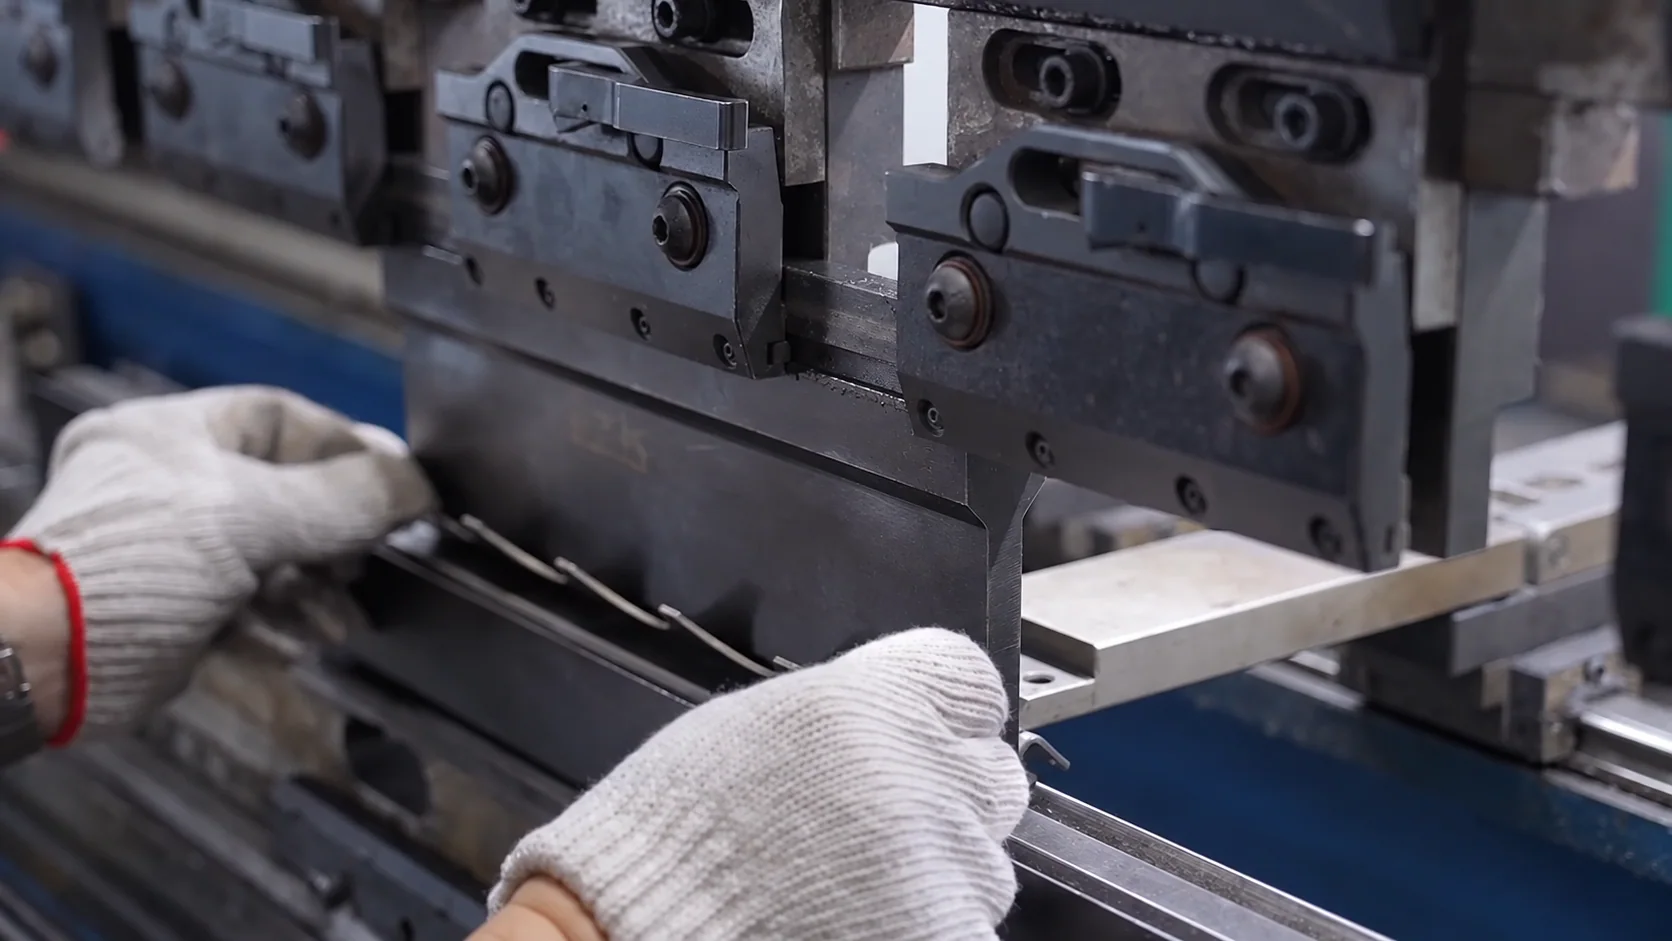
Metallbiegen eignet sich für Halterungen, U-Profile, Paneele, Kästen und andere Formteile, deren Abwicklung mit zugänglicher Werkzeugfolge umgesetzt werden kann. Abkantarbeiten werden mit einer maximalen Nennpresskraft von 320 Tonnen, bis 3200 mm Biegelänge und maximal 10 mm Dicke bewertet, abhängig von Werkstoff, Geometrie und Biegefolge. Vor dem Umformen werden Biegeradius, Flanschlänge, Lochabstand zur Biegung, Rückkantungen, Rückfederung, Walzrichtung und Sichtflächen berücksichtigt.

Zeichnungsprüfung Werkstoffe und Oberflächen Produktionskoordination
Produktionsanlagen und Bauteile für BlechbiegenVon Ihrer Zeichnung
zum realen Bauteil

WERKSTOFFAUSWAHL

Der richtige Werkstoff
für Ihr Bauteil.

Werkstoff und Dicke beeinflussen Biegeradius, Rückfederung, Walzrichtungsempfindlichkeit und Werkzeugfolge. Diese Faktoren zusammen mit der Abwicklung prüfen, statt nur den Endwinkel zu betrachten.

Aluminium als WerkstoffreferenzWerkstoffübersicht

AUSGEWÄHLTER WERKSTOFF

Aluminium

Lässt sich zu leichten Paneelen, Abdeckungen und Halterungen formen und bietet dabei nützliche Korrosionsbeständigkeit.

Übliche Werkstoffsorten
5052, 6061, 1060
Wesentliche Eigenschaften
Leicht · Umformbar · Korrosionsbeständig
Typische Anwendungen
Paneele, Abdeckungen, Halterungen und Gehäuse
Mögliche Oberflächen
Eloxieren, Pulverbeschichten, Bürsten
Werkstoffauswahl besprechen →

OBERFLÄCHENBEHANDLUNGEN

Die passende Oberfläche
für Ihre Anwendung.

Sichtflächen, Walzrichtung, Schutzflächen, Einbauteilpositionen, Fügezonen und montagegeeignet zu haltende Schnittstellen vor der Biegeplanung kennzeichnen.

01

Pulverbeschichten

Eine langlebige farbige Beschichtung für geformte Blechteile.

Mehr erfahren
02

Lackieren

Eine flexible farbige Oberfläche für optische Anforderungen und kontrollierte Abdeckung.

Mehr erfahren
03

Eloxieren

Korrosions- und Verschleißbeständigkeit für geformte Aluminiumkomponenten.

Mehr erfahren
04

Bürsten

Eine gerichtete seidenmatte Struktur für freiliegende Edelstahl- und Aluminiumflächen.

Mehr erfahren
05

Passivieren

Eine Reinigungsbehandlung zur Verbesserung der Korrosionsbeständigkeit von Edelstahl.

Mehr erfahren

FÜR VIELFÄLTIGE BRANCHEN

Blechbiegen
für praktische Anwendungen

Geeignet für Halterungen, U-Profile, Kästen, Paneele, Abdeckungen und Mehrfachbiegeteile, deren Abwicklung in jeder Umformphase praktikablen Werkzeugzugang ermöglicht.

Alle Anwendungen ansehen →
Präzisionsfertigung für Automobilindustrie

Automobilindustrie

Geformte Halterungen, Abdeckungen und Geräteverkleidungen

Präzisionsfertigung für Luft- und Raumfahrt

Luft- und Raumfahrt

Geformte leichte Paneele, Halterungen und Stützkomponenten

Präzisionsfertigung für Medizintechnik

Medizintechnik

Geformte Geräteabdeckungen, Schränke und Stützteile

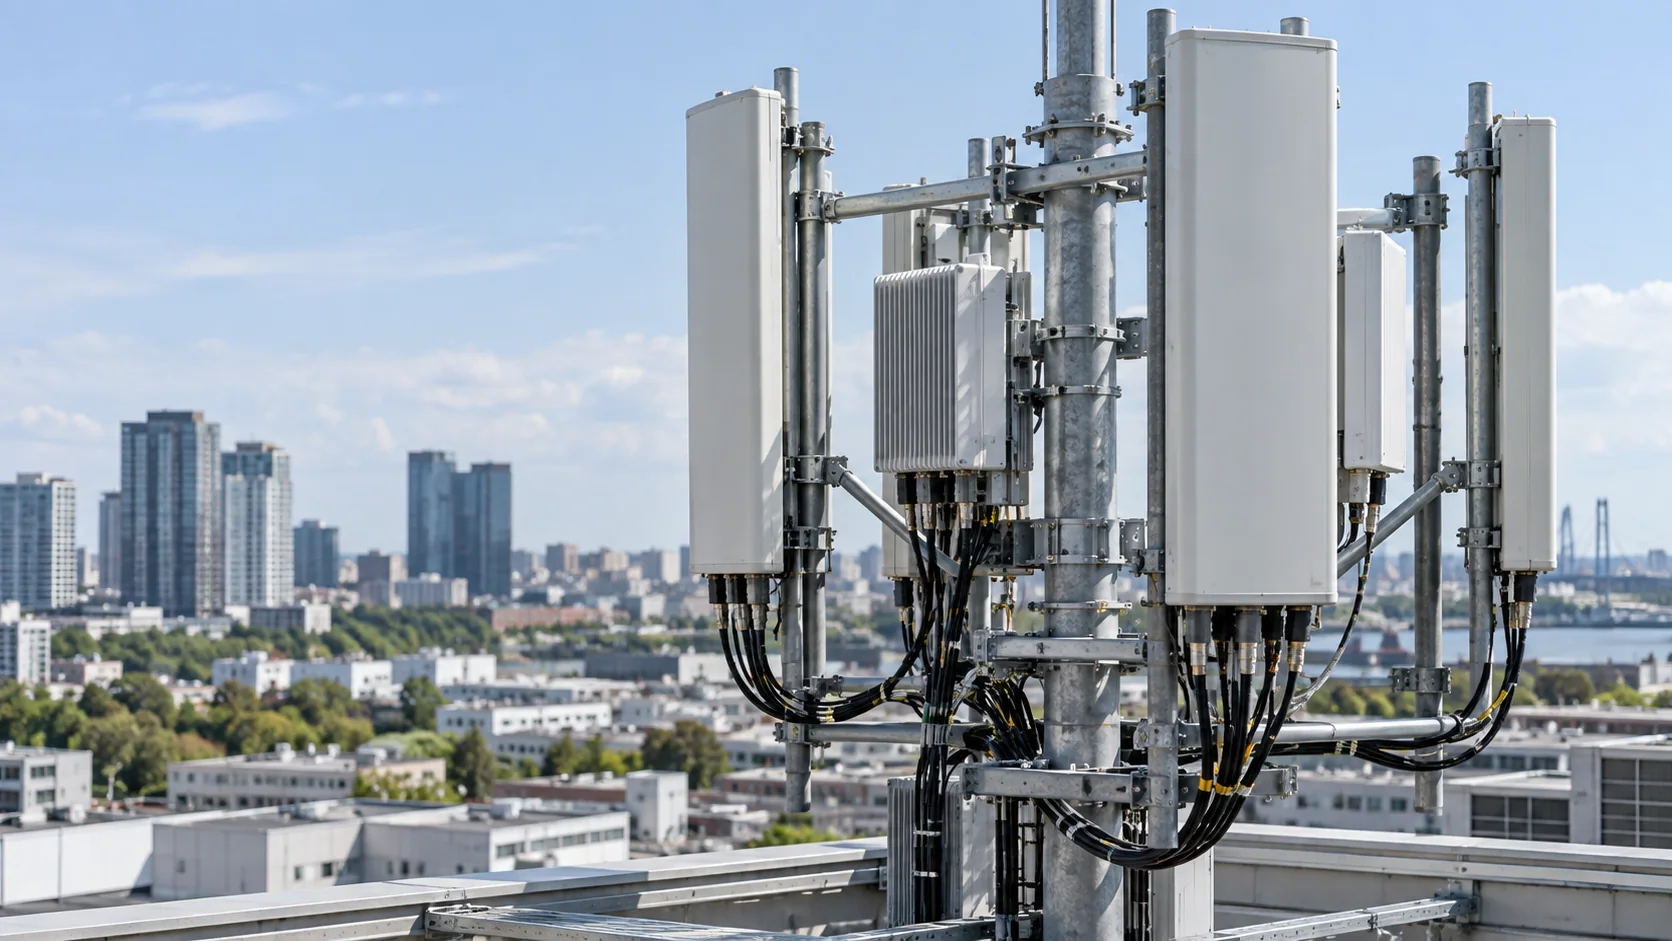
Präzisionsfertigung für Kommunikationstechnik

Kommunikationstechnik

Gebogene Chassis, Rackkomponenten und Schutzgehäuse

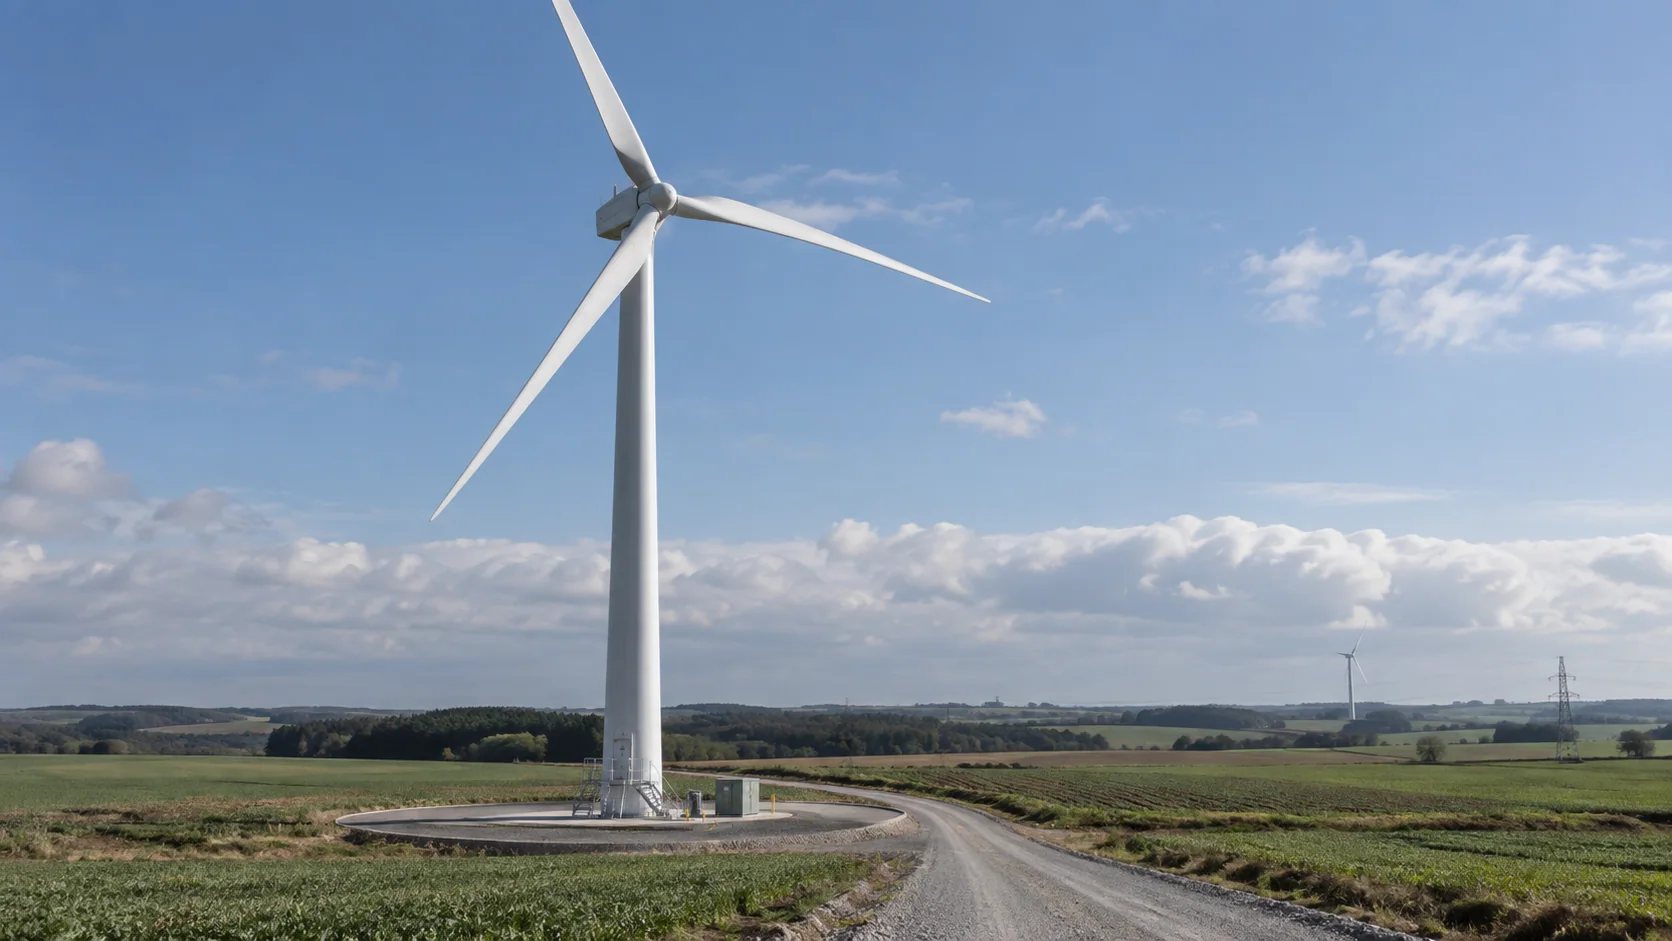
Präzisionsfertigung für Energietechnik

Energietechnik

Geformte Steuerkastenpaneele, Halterungen und Geräteabdeckungen

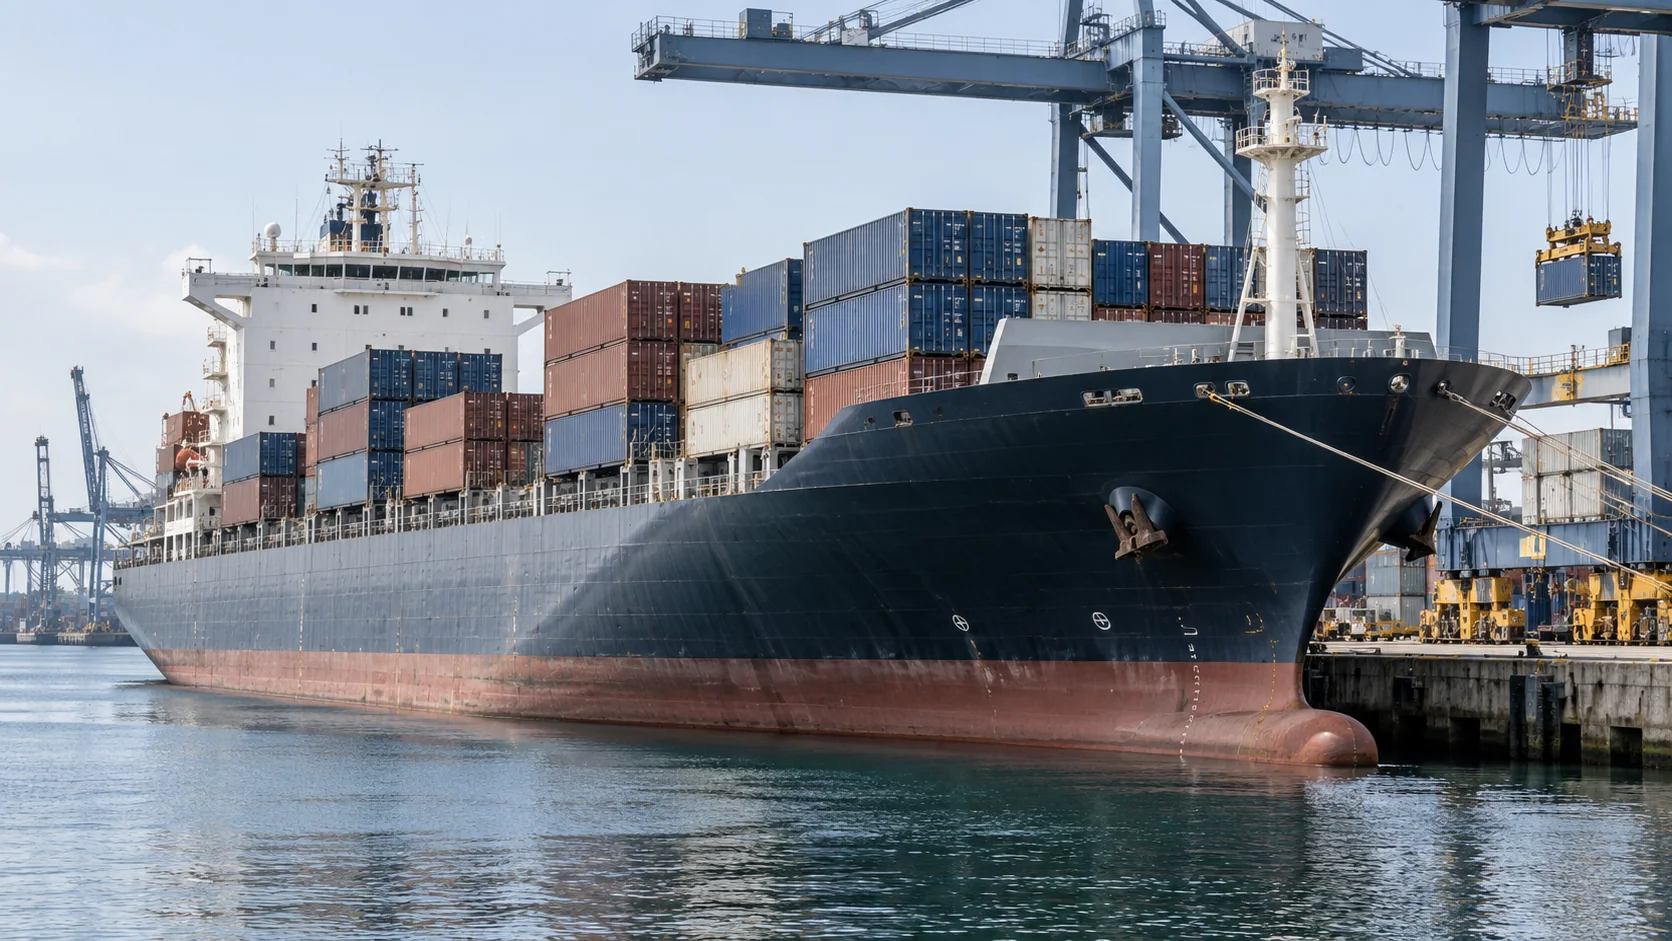
Präzisionsfertigung für Schiffbau

Schiffbau

Geformte Schutzabdeckungen, Halterungen und Bordgehäuse

FÜR ANSPRUCHSVOLLE PROJEKTE

Angaben für ein
Biegeplan

Die Abwicklung muss Raum für Werkzeuge und bereits ausgeführte Biegungen lassen. Die Prüfung berücksichtigt daher Zugang, Folge, Werkstoffverhalten und nach dem Umformen relevante Maße.

01

Biegeradius und Werkstoff

Werkstoff und Dicke zusammen mit geplantem Biegeradius angeben, damit Umformbarkeit und Rückfederung geprüft werden können.

02

Flansche und Rückkantungen

Kurze Flansche, U-Profile, Kästen und Rückkantungen kennzeichnen, da sie Werkzeugzugang und Biegereihenfolge beeinflussen können.

03

Bohrungen nahe Biegungen

Bohrungen, Schlitze, Ausschnitte und Einbauteile nahe Biegelinien darstellen, damit Freiraum und Formbeziehungen geprüft werden können.

04

Walzrichtung und Sichtflächen

Gegebenenfalls Walzrichtung kennzeichnen und Sichtflächen beim Biegen, Handhaben und späteren Oberflächenbehandeln schützen.

05

Formteilprüfungen

Biegepositionen, kritische Flanschmaße, Montageschnittstellen und Optikanforderungen in der Zeichnung angeben.

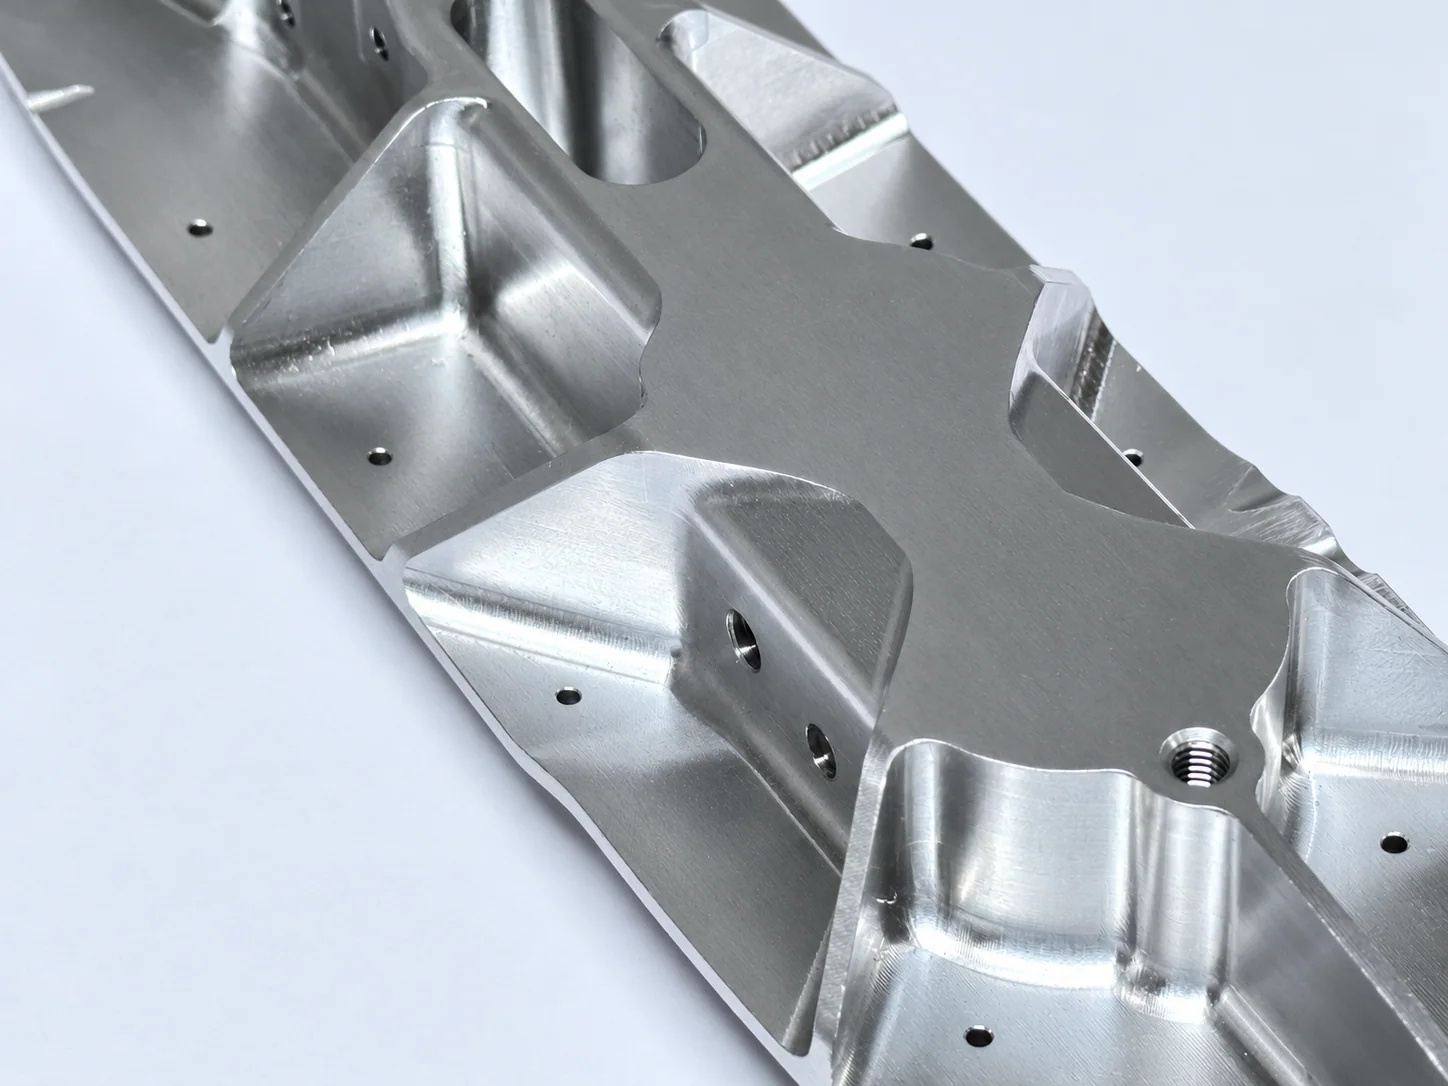
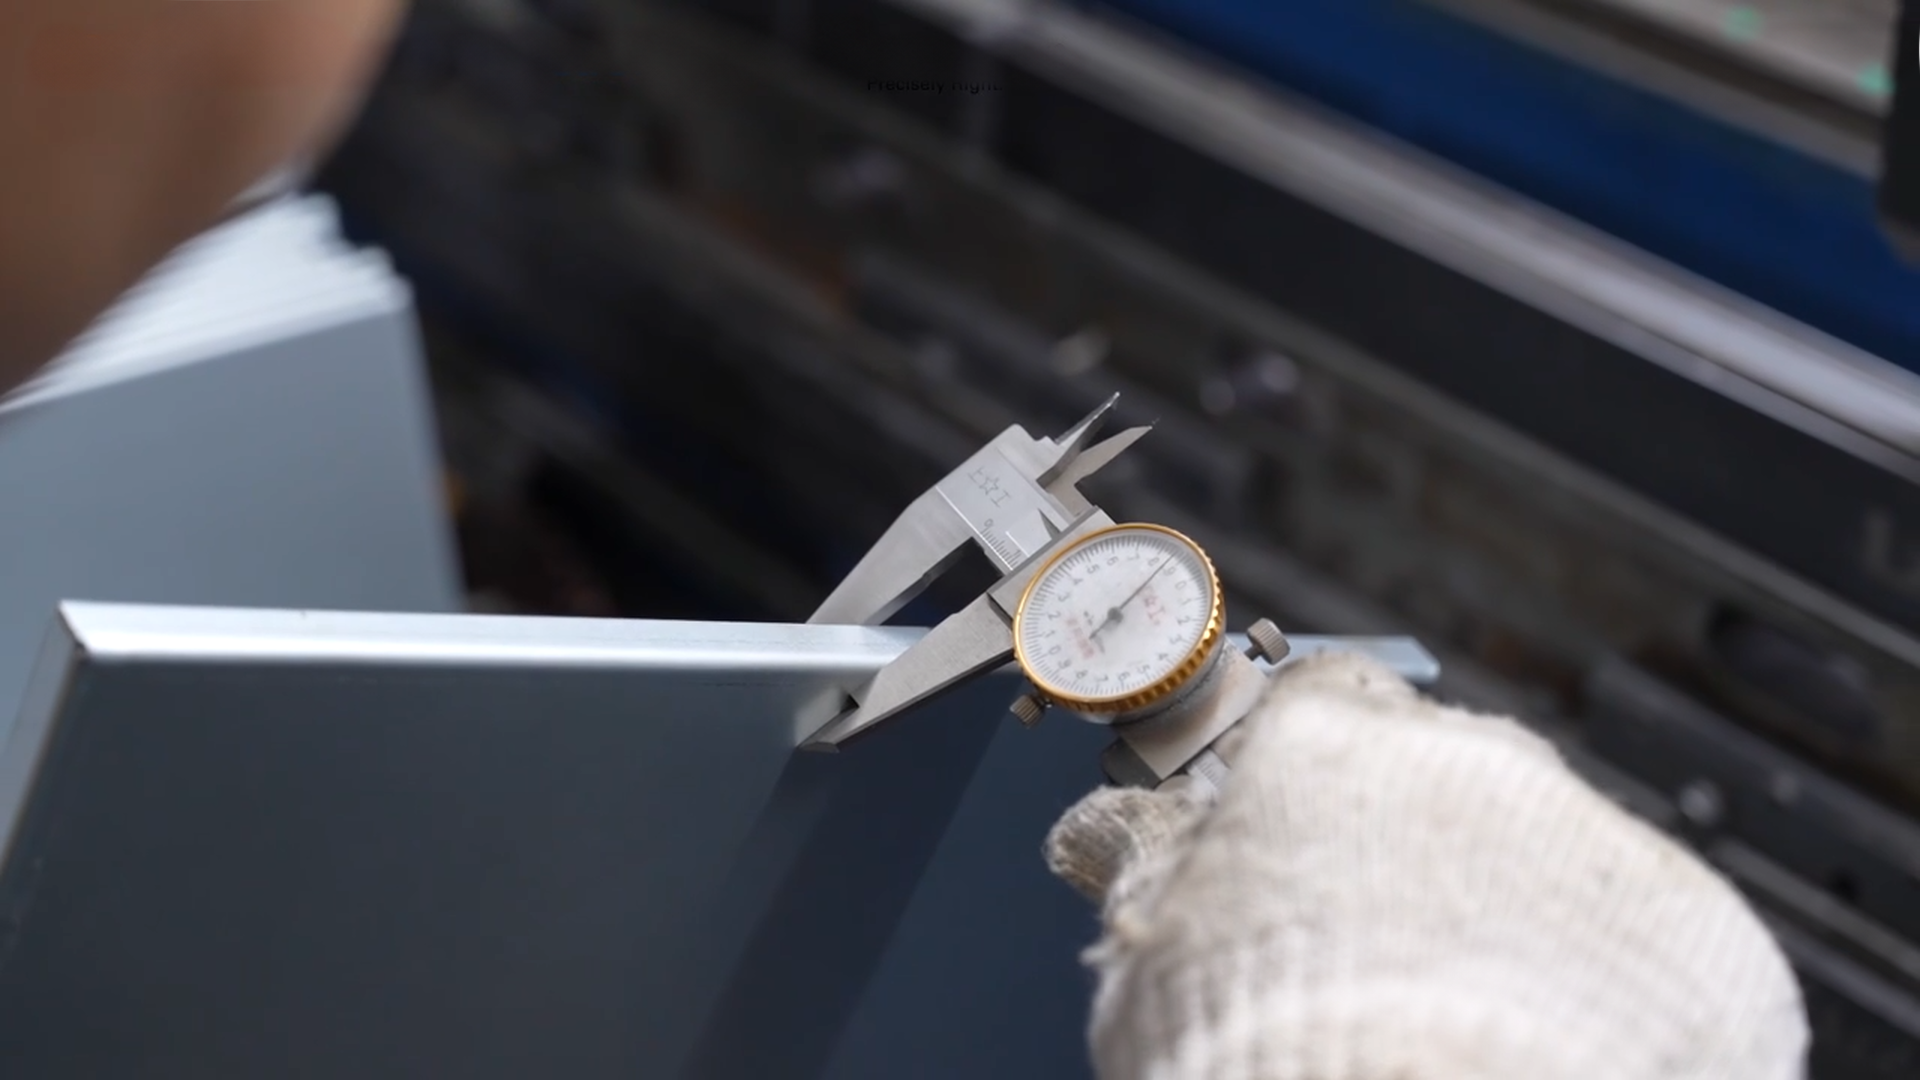
Reale Fertigungsreferenz: Blechbiegen

EIN KLARER WEG ZU IHREN BAUTEILEN

Von der Zeichnung bis zur Lieferung

Der Weg beginnt mit freigegebener Abwicklung und plant die Biegefolge anhand von Werkzeugzugang, Rückfederung, Rückkantungen, biegekantennahem Lochbild und Folgeoperationen.

01

Zeichnungen senden

Abwicklung oder 3D-Modell, Werkstoff, Dicke, Menge, Biegeanforderungen, Oberfläche, Einbau- oder Fügebedarf, Lieferziel und Prüfanforderungen bereitstellen.

02

Biegemachbarkeitsprüfung

Biegeradius, Flanschlänge, biegekantennahe Bohrungen, Kasten- oder U-Profilgeometrie, Rückkantungen, Walzrichtung, Sichtflächen und benötigten Werkzeugzugang prüfen.

03

Abkanten

Abkantarbeiten werden mit einer maximalen Nennpresskraft von 320 Tonnen, bis 3200 mm Biegelänge und maximal 10 mm Dicke bewertet, abhängig von Werkstoff, Geometrie und Biegefolge.

04

Formteilprüfung

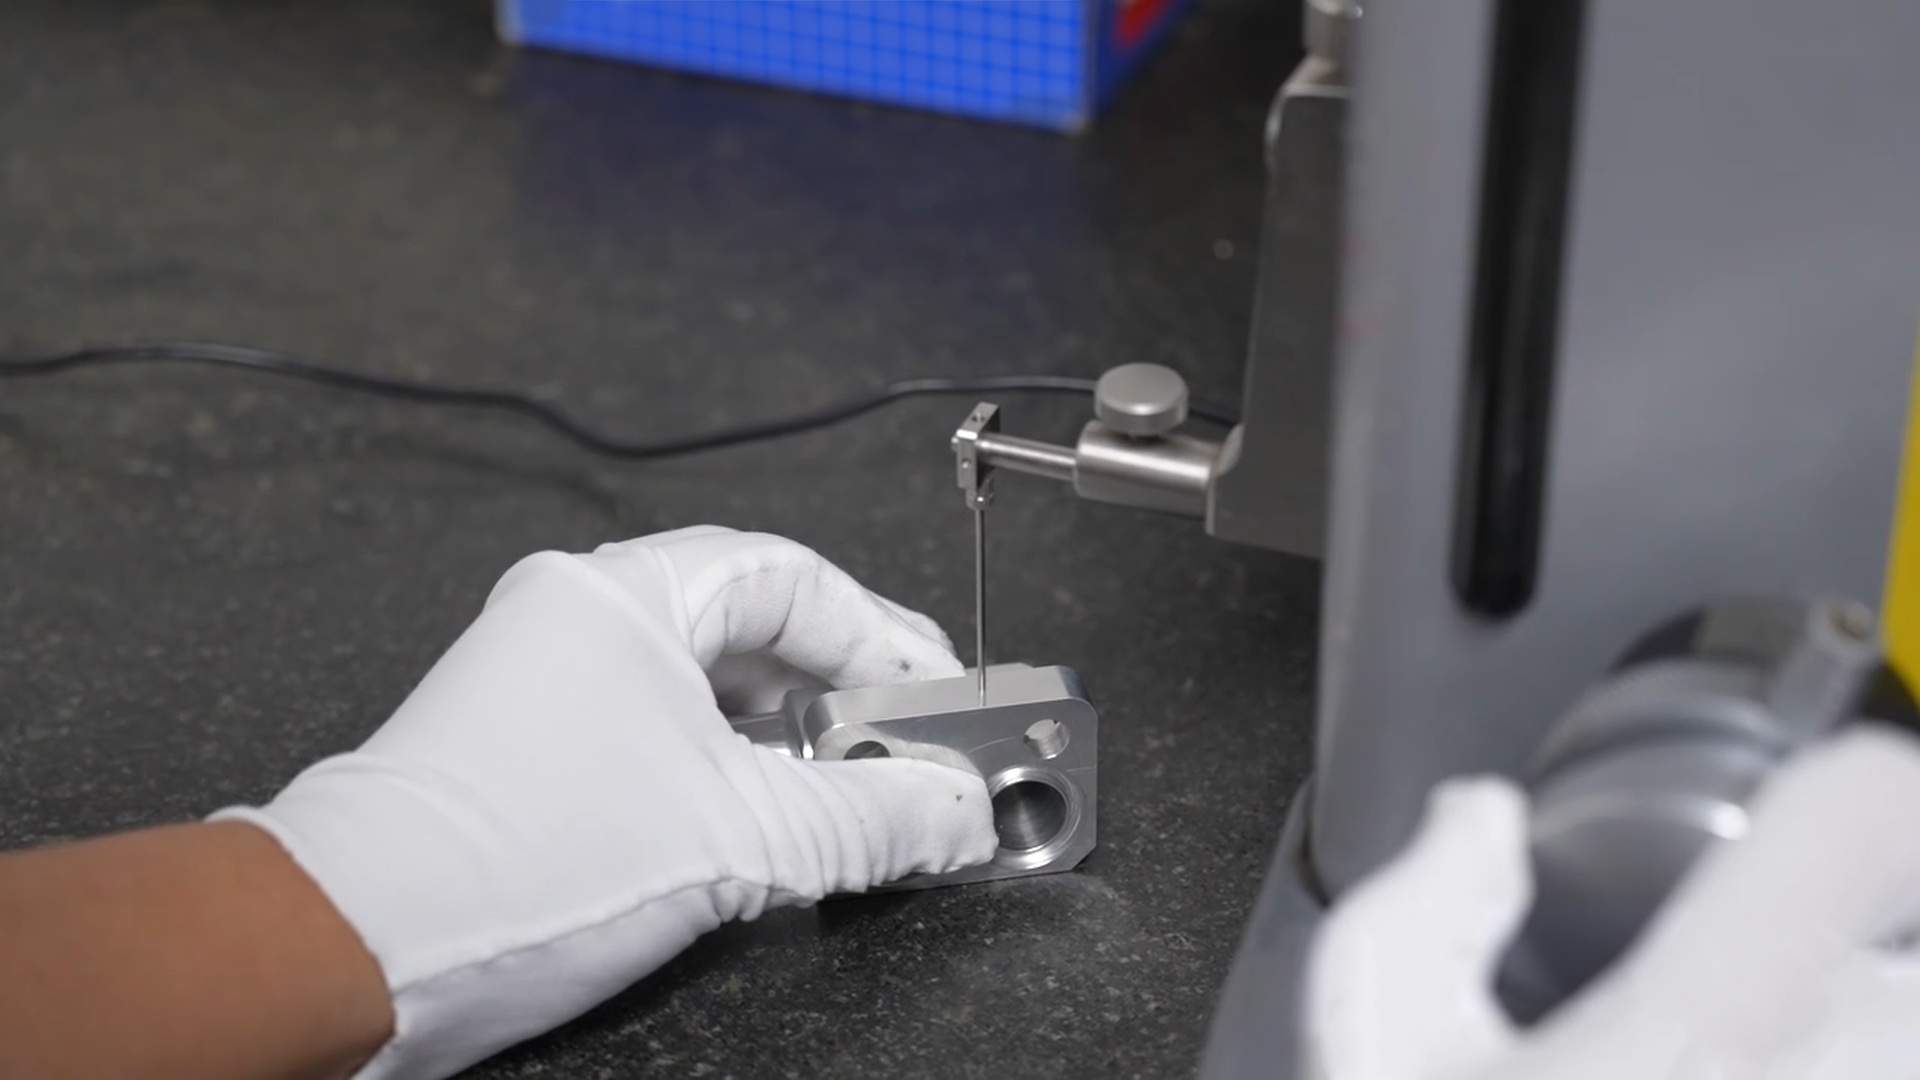
Zeichnungsgemäße Biegepositionen, Flanschmaße, Lochbeziehungen, Sichtflächen und Funktionsschnittstellen prüfen. Es ist keine allgemeine Biegewinkeltoleranz veröffentlicht.

05

Lieferplanung

Anhand freigegebener Zeichnung, Werkstoff, Biegefolge, Einbauteilen, Fügen, Oberfläche, Menge und vereinbarter Lieferbedingungen terminieren.
QUALITÄTSSICHERUNG

Qualität im Prozess.
Vertrauen im Ergebnis.

Die Prüfplanung berücksichtigt freigegebene Abwicklung, Biegefolge, Formmaße, Sichtflächen und nach dem Biegen relevante Funktionsschnittstellen.

Unser Qualitätsprozess →
  • Prüfung der Zeichnungs­anforderungen
  • Werkstoffprüfung
  • Oberflächen- und Sichtprüfung
  • Prozessdokumentation
MerkmalSpezifikation
FormmerkmaleBiegepositionen, Flanschmaße, biegekantennahe Bohrungen und zeichnungsgemäße Formmerkmale werden nach vereinbarten Anforderungen geprüft. Es ist keine allgemeine Biegewinkeltoleranz veröffentlicht.
PrüfverfahrenVerfahrensgerechte Sicht-, Maß- und Funktionsprüfungen.
PrüfgrundlagenNach Kundenzeichnungen und vereinbarten Spezifikationen.
DokumentationPrüfinformationen und Werkstoffdokumentation sind bei entsprechender Spezifikation verfügbar.
QualitätsplanungAnforderungen werden vor Produktionsbeginn geprüft und bis zur Lieferung überwacht.

VOM PROTOTYP ZUR SERIE

Flexible Stückzahlen.
Konstante Qualität.

Termine werden nach Vereinbarung von Werkstoff, Dicke, Abwicklung, Biegefolge, Werkzeugzugang, Folgeoperationen und Prüfumfang geplant. Es ist keine feste Biegelieferzeit veröffentlicht.

Prototypen-Umformen bei T-One

Prototypen-Umformen

Biegezugang, rückfederungskritische Geometrie, Sichtflächen und Formmaße vor Festlegung des Wegs prüfen

Kleinserien-Formteile bei T-One

Kleinserien-Formteile

Werkstoff, Dicke, Biegefolge, Einbauteile und Oberfläche anhand freigegebener Zeichnung planen

Wiederholte Formbaugruppen bei T-One

Wiederholte Formbaugruppen

Menge, Fügen, Oberfläche, Verpackung und zeichnungsgemäße Prüfanforderungen vor der Terminplanung prüfen

HÄUFIGE FRAGEN

Antworten auf Ihre Fragen.

Welche Dateiformate akzeptieren Sie?

Wir akzeptieren STEP, STP, IGES, IGS, X_T, SAT, SLDPRT/SLDXML, PRT, IPT, STL, DXF, DWG und PDF. Ergänzen Sie Werkstoff, Dicke, Menge, Biegeanforderungen, Oberfläche, Einbau- oder Fügebedarf und Prüfanforderungen.

Wie lang sind die üblichen Lieferzeiten?

Wir antworten auf Anfragen üblicherweise innerhalb von 24 Stunden, abhängig von der Vollständigkeit der Angaben und der Komplexität des Projekts. Biegetermine werden anhand freigegebener Zeichnung, Werkstoff, Dicke, Biegefolge, Werkzeugzugang, Nachbearbeitung, Oberfläche und Menge geprüft.

Können Sie eine NDA unterzeichnen?

Auf Anfrage können wir eine vom Kunden bereitgestellte Geheimhaltungsvereinbarung (NDA) unterzeichnen. Wir veröffentlichen keine Standardvorlage.

Gibt es eine Mindestbestellmenge (MOQ)?

Es ist keine allgemeine Biege-Mindestbestellmenge veröffentlicht. Die Menge wird mit Werkstoff, Dicke, Biegekomplexität, Einbauteilen, Fügen, Oberfläche und Prüfanforderungen geprüft.

Stellen Sie Prüfberichte bereit?

Zeichnungsgemäße Formmaße und Optikinformationen können bei entsprechender Spezifikation eingeplant werden. Kennzeichnen Sie kritische Biegepositionen, Flanschmaße, biegekantennahe Bohrungen und Funktionsschnittstellen in den Angebotsunterlagen.

Liefern Sie nach Nordamerika und Europa?

Lieferbedingungen einschließlich DDP oder DAP, soweit anwendbar, werden nach Transportweg, Ziel, Zollanforderungen und Angebotsbedingungen geprüft. Die Lieferplanung wird für jeden Auftrag bestätigt.

BEREIT FÜR IHR PROJEKT?

Zeichnungen übermitteln.
Angebot anfordern.

Senden Sie Abwicklung oder 3D-Modell mit Werkstoff, Dicke, Menge, Biegeanforderungen, Oberfläche, Lieferziel und Prüfanforderungen. Kennzeichnen Sie Biegeradius, Flansch- oder Rückkantungsgeometrie, biegekantennahe Bohrungen, Walzrichtung, Sichtflächen und Einbau- oder Fügebedarf.

Angebot anfordern →